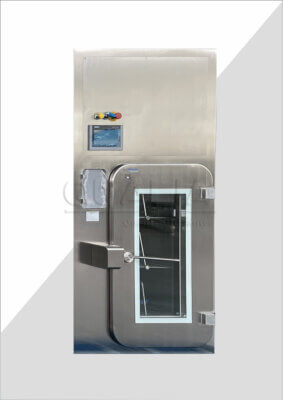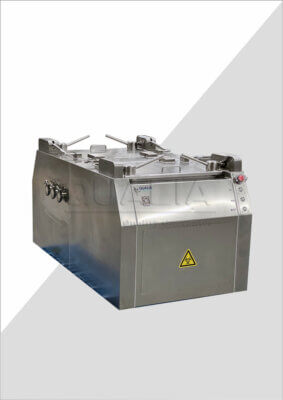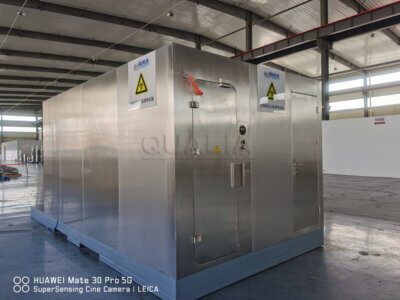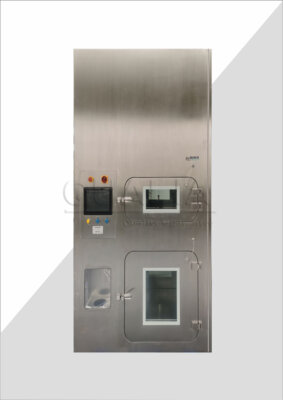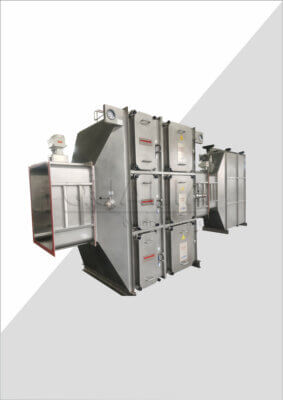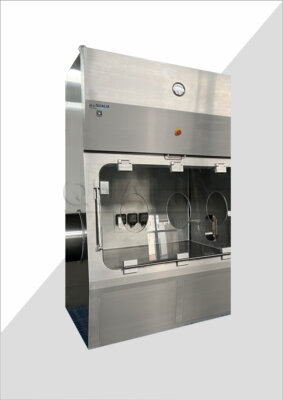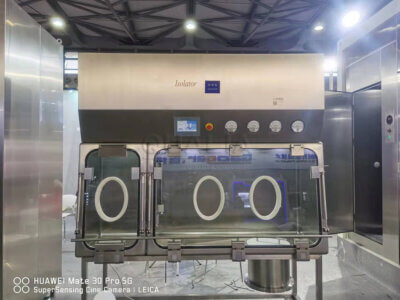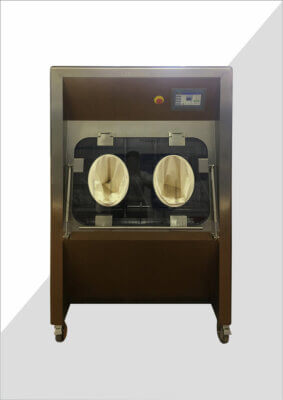
Isolatore OEB4/OEB5 Il passaggio di consegne spesso subisce ritardi non perché le apparecchiature non funzionino, ma perché il pacchetto di consegna è strutturato in base a ciò che il fornitore ha testato piuttosto che a ciò che il sito deve controllare. Le procedure di sostituzione dei filtri, la sostituzione delle porte per i guanti, la pulizia post-campagna e la rimozione di routine dei sacchi rappresentano ciascuna potenziali eventi di esposizione — e se nessuna di queste operazioni giunge al momento del passaggio di consegne con un metodo di contenimento definito e un responsabile designato, la prima volta che un tecnico apre un alloggiamento del filtro diventa di fatto un esperimento non controllato. Il costo a valle non è solo un potenziale incidente di esposizione; si tratta di un blocco EHS, di un ciclo di revisione QA e, spesso, di una riprogettazione delle procedure di manutenzione che avrebbero dovuto essere redatte prima dell’installazione. Il giudizio richiesto al momento del passaggio di consegne non è se l’isolatore soddisfi le specifiche nominali di contenimento, ma se ogni operazione di routine e attività di manutenzione nel corso del suo ciclo di vita disponga di un percorso di contenimento verificato e di una responsabilità ben definita.
Prove relative alle prestazioni di contenimento per il trasferimento dell’OEB
Prove relative alle prestazioni di contenimento deve essere esaminato nel suo insieme, non accettato in modo frammentario. L’errore più comune consiste nel considerare un FAT superato come base sufficiente per il collaudo, quando il FAT conferma le prestazioni configurate in fabbrica in condizioni di prova controllate — non le prestazioni una volta installato, in presenza del carico HVAC del sito, delle zone di pressione adiacenti o delle lunghezze effettive dei condotti. Ciò a cui il pacchetto di prove deve rispondere prima che il collaudo venga approvato è se il contenimento regge nelle condizioni che gli operatori si troveranno effettivamente ad affrontare.
I parametri più rilevanti per i sistemi OEB4/OEB5 sono i valori di riferimento del conteggio delle particelle, i differenziali di pressione tra le zone in cascata e i tempi di recupero dopo l’apertura delle porte o le operazioni di trasferimento. Per quanto riguarda i differenziali di pressione tra le zone in cascata, un valore target tipico derivato dalla prassi delle camere bianche è di 10–15 Pa, sebbene i siti debbano confermare il valore appropriato attraverso la propria valutazione dei rischi, anziché considerarlo un requisito universale. La certificazione del tempo di recupero è il dato che più spesso manca nella documentazione fornita dai fornitori: un isolatore che si ripristina lentamente dopo un intervento di accesso tramite la porta a guanto potrebbe soddisfare i requisiti di classificazione statica, ma non garantirà il contenimento nelle condizioni dinamiche dei trasferimenti reali. Laddove non siano disponibili dati di terze parti relativi al tempo di recupero, il sito dovrebbe segnalare questo aspetto come questione in sospeso, senza accontentarsi di una semplice assicurazione verbale.
Il Quadro di riferimento ISPE SMEPAC fornisce un utile riferimento metodologico per le prove di conteggio delle particelle e di tempo di recupero nei sistemi chiusi, senza costituire un limite massimo o minimo normativo. Utilizzatelo per valutare se l'approccio del fornitore in materia di prove sia metodologicamente credibile, non per determinare se un risultato specifico sia conforme.
| Parametro da verificare | Prove necessarie | Rischio in caso di mancanza |
|—|—|—|\
| Valore di riferimento per il conteggio delle particelle | Rapporti sul conteggio e sulla classificazione delle particelle post-installazione | Prestazioni della camera bianca non verificate; le perdite non rilevate compromettono la sicurezza degli operatori |
| Differenziali di pressione in cascata | Letture documentate comprese tra 10 e 15 Pa tra le zone in cascata | Perdita della direzionalità del flusso d’aria; potenziale fuoriuscita di contaminanti verso le aree degli operatori |
| Tempo di recupero dopo l’apertura delle porte | Certificazione da parte di terzi dei tempi di recupero | Un recupero prolungato può indicare uno scarso contenimento dinamico; rischio di esposizione durante i trasferimenti |
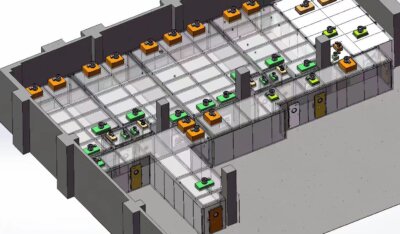
| Dati di as-built rispetto alle prestazioni effettive | Analisi comparativa dei disegni as-built rispetto ai conteggi effettivi delle particelle | Divergenze tra le intenzioni progettuali e le prestazioni effettive dell'impianto; punti deboli nascosti nel sistema di contenimento |
| Parametri da verificare | Prove necessarie | Rischio se mancante |
|---|---|---|
| Valore di riferimento per il conteggio delle particelle | Rapporti sul conteggio e sulla classificazione delle particelle dopo l'installazione | Prestazioni della camera bianca non verificate; le perdite non individuate compromettono la sicurezza degli operatori |
| Differenziali di pressione in cascata | Sono state registrate letture comprese tra 10 e 15 Pa tra le zone in cascata | Perdita del flusso d'aria direzionale; potenziale fuoriuscita di sostanze contaminanti verso le aree riservate agli operatori |
| Tempo di recupero dopo l’apertura delle porte | Certificazione da parte di terzi dei tempi di recupero | Un recupero prolungato può indicare uno scarso contenimento dinamico; rischio di esposizione durante i trasferimenti |
| Dati di as-built rispetto alle prestazioni effettive | Analisi comparativa dei disegni di as-built rispetto al conteggio effettivo delle particelle | Discrepanze tra le specifiche di progetto e le prestazioni effettive dell'impianto; punti deboli nascosti nella struttura di contenimento |
Il confronto tra lo stato di fatto e le prestazioni effettive è particolarmente rilevante quando durante l’installazione sono state apportate modifiche in cantiere, quali il reindirizzamento dei condotti, il riposizionamento dei collegamenti di scarico o la modifica delle posizioni dei passaggi. Ogni modifica rappresenta un potenziale divario tra l’obiettivo di contenimento previsto dal progetto e la realtà dell’impianto installato. Se dalla revisione emergono discrepanze, queste devono essere risolte e documentate prima del collaudo, senza rimandarle a un controllo delle modifiche successivo alla qualificazione.
I tempi di recupero non verificati rappresentano una lacuna dinamica nel contenimento, non una formalità documentale.
Registri delle operazioni di pulizia e limiti di controllo dell'esposizione
La presenza di registrazioni incomplete relative alla pulizia al momento del passaggio di consegne crea un problema operativo specifico: i reparti QA ed EHS non sono in grado di confermare che il limite di controllo dell’esposizione sia stato mantenuto durante le attività di messa in servizio e di prequalificazione, il che significa che non possono autorizzare l’uso di routine senza accettare un’incertezza residua che non hanno convalidato. Per i sistemi OEB4/OEB5, tale incertezza non è accettabile.
I registri di pulizia sono importanti per due ragioni distinte che spesso vengono confuse. La prima è la protezione del prodotto: garantire che le superfici di processo siano prive di residui che potrebbero contaminare i lotti successivi. La seconda, e quella più spesso sottovalutata nei documenti di passaggio di consegne, è la protezione dei lavoratori: confermare che le attività di pulizia e decontaminazione siano state condotte nel rispetto dei controlli di contenimento definiti e non abbiano lasciato alcun rischio residuo per la persona successiva che utilizzerà l’attrezzatura.
La documentazione relativa ai confini di controllo dell’esposizione dovrebbe essere considerata come un criterio di progettazione stabilito prima della consegna, non come una mappa amministrativa redatta a posteriori. Essa definisce quali zone richiedono quale livello di protezione durante l’accesso per la manutenzione, quali superfici devono essere decontaminate prima che una porta a guanti possa essere aperta e in quale punto un tecnico passa dal contenimento secondario a quello primario. Senza tale mappa dei confini, il personale di manutenzione opera senza un modello di esposizione esplicito e qualsiasi evento di accesso diventa potenzialmente non caratterizzato.
| Prova / Elemento di delimitazione | Cosa confermare | Rischio di passaggio di consegne in caso di mancanza di chiarezza |
|---|---|---|
| Verifica della pulizia delle superfici a contatto con il prodotto | Sono disponibili la procedura di pulizia convalidata e i risultati relativi ai residui | Durante gli interventi di manutenzione, la contaminazione residua potrebbe compromettere il contenimento primario |
| Documentazione relativa ai limiti di controllo dell'esposizione | Mappe che indicano i limiti del contenimento primario e secondario | L'accesso per la manutenzione potrebbe violare confini sconosciuti, creando percorsi di rilascio non pianificati |
| Completezza dei registri di pulizia | Registrazioni relative a ciascuna campagna, cambio di produzione e pulizia post-manutenzione | Il reparto QA/EHS non può confermare il controllo dell'esposizione prima di concedere l'approvazione per l'uso di routine |
La lacuna più rilevante dal punto di vista operativo nei registri di pulizia spesso non è l’assenza di una procedura di pulizia, bensì la mancanza di registri completi relativi alle attività svolte durante la messa in servizio e le prime prove di qualificazione. Se tali registri mancano, il reparto QA non è in grado di ricostruire la cronologia di esposizione delle superfici a contatto con il prodotto e la linea di base per la convalida della pulizia risulta di fatto indefinita. È proprio questa impossibilità di ricostruzione a bloccare l’approvazione del passaggio di consegne in un momento in cui dovrebbe trattarsi di una semplice formalità di routine.
Procedure di manutenzione per i lavori con filtri e guanti
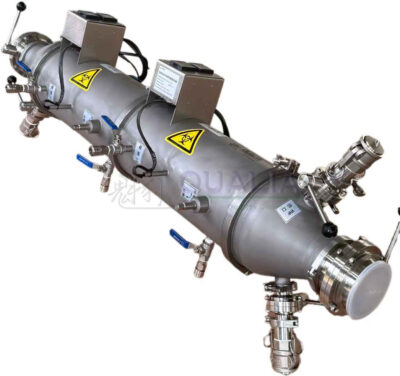
Filtro bag-in/bag-out Le sostituzioni dei filtri, la sostituzione delle porte per i guanti e le ispezioni interne dei guanti sono le operazioni di manutenzione più frequenti nel funzionamento degli isolatori OEB4/OEB5, e sono proprio quelle che più spesso vengono eseguite al momento del passaggio di consegne senza procedure di contenimento documentate. Il rischio non è teorico: una sostituzione del filtro eseguita senza un metodo di contenimento definito su un sistema OEB5 crea una via di esposizione incontrollata al particolato nella classe di pericolo più elevata. Non si tratta di una lacuna documentale recuperabile, bensì di un potenziale evento di esposizione grave.
La credibilità delle procedure di manutenzione dipende dal loro collegamento con i metodi di contenimento definiti per ogni specifica attività. Una SOP generica che descriva le fasi di sostituzione dei filtri senza specificare la configurazione del sistema di aspirazione locale, il ciclo di decontaminazione con VHP prima della sostituzione o il livello di DPI richiesto per le condizioni OEB5 non costituisce una procedura di contenimento. Costituisce piuttosto una descrizione di passaggi meccanici che possono o meno avvenire all’interno di un ambiente controllato. La differenza è rilevante ai fini della qualificazione: una procedura che specifica il metodo di contenimento, la sequenza di decontaminazione e la classificazione dei DPI può essere convalidata; una procedura che omette tali elementi non può esserlo.
Una procedura operativa standard (SOP) di manutenzione che non preveda un metodo di contenimento definito non costituisce una procedura controllata per le operazioni OEB4/OEB5.
Le procedure di sostituzione dei guanti presentano un ulteriore grado di complessità. L’integrità del contenimento della porta per i guanti durante la sostituzione non è intrinseca al design dei guanti, ma dipende dalla sequenza specifica di sostituzione, dallo stato della pressione dell’isolatore al momento della sostituzione e dal fatto che l’accesso sia preceduto o meno da una fase di decontaminazione. Si tratta di controlli operativi specifici per ogni sito, derivanti dal design delle apparecchiature e dalla valutazione dei rischi relativi alla sostanza trattata. Non devono essere dedotti da un foglio di istruzioni generico fornito dal fornitore. Laddove il Guida ISPE sul contenimento viene utilizzato come riferimento di processo per la definizione dei controlli di manutenzione nei sistemi contenuti; fornisce un utile quadro di riferimento per la selezione dei controlli, ma la procedura specifica deve essere convalidata in base alla configurazione effettiva delle apparecchiature e al profilo di rischio complessivo.
La revisione del passaggio di consegne dovrebbe confermare che per ogni attività di manutenzione dei filtri e dei guanti esista una procedura documentata che specifichi: lo stato di contenimento richiesto prima dell’inizio dell’attività, le fasi di decontaminazione necessarie, il livello di DPI e la fase di monitoraggio o verifica che confermi il mantenimento del contenimento al termine dell’attività. Se un’attività non presenta tale struttura, si tratta di una questione in sospeso, non di una lacuna minore.
Responsabilità del fornitore e del sito in materia di monitoraggio
La fonte più ricorrente di ambiguità nel passaggio di consegne nei progetti OEB4/OEB5 è il confine tra ciò che è stato verificato dal fornitore e ciò che il sito deve accertare in modo indipendente. Si tratta di due aspetti distinti, e considerare i dati FAT/SAT come un sostituto dei programmi di monitoraggio del sito crea lacune in termini di responsabilità che emergono durante le ispezioni normative o in caso di incidenti di esposizione successivi al passaggio di consegne.
L’esecuzione dei test FAT e SAT costituisce un punto di controllo collaborativo di verifica. Il fornitore fornisce i protocolli ed esegue i test, mentre il reparto QA del sito assiste, esamina i dati e approva i risultati. Ciò che i test FAT/SAT non producono è un programma di monitoraggio del sito: non stabiliscono i limiti di allarme, le frequenze di campionamento o le procedure di risposta richieste dal funzionamento di routine. L’Allegato 1 delle GMP dell’UE (2022) richiede che le tecnologie di barriera e i sistemi di monitoraggio ambientale siano integrati durante le fasi iniziali di progettazione — il che significa che il fornitore deve progettare tali funzionalità nell’apparecchiatura — ma l’obbligo del sito di definire i punti di campionamento, i limiti di allarme e i programmi di monitoraggio non viene delegato al fornitore da tale requisito.
| Attività di monitoraggio | Responsabilità dei fornitori | Responsabilità del sito |
|---|---|---|
| Esecuzione FAT/SAT | Fornisce i protocolli ed esegue i test in presenza del personale addetto al controllo qualità | Il team di controllo qualità verifica, esamina i dati e approva l'accettazione |
| Progettazione di sistemi di monitoraggio ambientale | Integra tecnologie di barriera e sistemi di monitoraggio conformi alle URS (Allegato 1 delle GMP dell'UE) | Definisce i punti di campionamento, i limiti di allerta e i programmi di monitoraggio periodico |
| Monitoraggio dell'esposizione degli operatori | Non rientra solitamente nell'ambito di competenza del fornitore | Il servizio di medicina del lavoro dell'azienda stabilisce il piano di monitoraggio, la frequenza e le modalità di registrazione dei dati |
| Verifica della pulizia | Può fornire assistenza nella convalida della pulizia delle superfici delle apparecchiature | Il sito verifica le procedure di pulizia delle superfici a contatto con il prodotto e dei residui |
L'aspetto che più spesso sfugge alla revisione del passaggio di consegne è monitoraggio dell'esposizione degli operatori. L’ambito di competenza del fornitore si limita in genere alla verifica delle prestazioni delle apparecchiature; il monitoraggio della salute sul lavoro — frequenza, metodologia, selezione dei biomarcatori e tenuta dei registri — è una responsabilità del sito che deve essere definita prima dell’inizio dell’uso di routine. All’OEB5, dove i livelli di esposizione professionale si attestano nell’ordine dei sub-microgrammi, un piano di monitoraggio non definito non costituisce una semplice lacuna amministrativa. Si tratta di una falla nella struttura di controllo fondamentale che, secondo quanto affermato dal sito, regola il rischio per gli operatori.
La progettazione del sistema di monitoraggio ambientale nell’ambito di competenza del fornitore non sostituisce l’obbligo del sito di definire i limiti di allarme e i programmi di monitoraggio.
I siti dovrebbero utilizzare la firma del protocollo FAT/SAT come occasione per confermare, per iscritto, quali responsabilità di monitoraggio vengono trasferite al sito e quali impegni di assistenza continua da parte del fornitore — taratura, ricertificazione delle prestazioni, aggiornamenti software per i sistemi di monitoraggio — sono definiti contrattualmente. Il momento del passaggio di consegne non è l’occasione giusta per scoprire che un accordo era stato dato per scontato anziché specificato.
Punti da verificare in materia di salute, sicurezza e ambiente (EHS) e controllo qualità (QA) prima dell’uso di routine
Il controllo preliminare per EHS e QA risulta particolarmente utile se considerato come una revisione parallela, anziché come un’approvazione sequenziale. Se i reparti EHS e QA esaminano i metodi di contenimento, i registri di pulizia, le procedure di manutenzione e la documentazione di qualificazione in modo indipendente e in sequenza, il percorso di approvazione si allunga e il rischio di interpretazioni contrastanti aumenta. L’approccio più efficace è una revisione congiunta in cui ogni voce ha un responsabile definito e uno stato di completamento prima che ne venga autorizzato l’uso ordinario.
IQ/OQ/PQ completezza della documentazione costituisce il fondamento strutturale. Modelli approvati, scostamenti risolti e CAPA verificate per eventuali non conformità nella qualificazione rappresentano il requisito minimo necessario per affermare che l’apparecchiatura sia idonea all’uso previsto nelle condizioni OEB4/OEB5. Tuttavia, la completezza della qualificazione non garantisce il mantenimento del contenimento durante il funzionamento di routine se la procedura operativa standard (SOP) per il controllo delle modifiche non è definita o non è stata testata. Un processo di controllo delle modifiche non sottoposto a verifica costituisce una vulnerabilità: una futura modifica a un raccordo di scarico, alle specifiche del filtro o al materiale dei guanti potrebbe compromettere le prestazioni della barriera senza che venga avviata una valutazione dell’impatto sul contenimento.
| Punto di analisi | Cosa confermare | Perché è importante |
|---|---|---|
| Completezza della documentazione IQ/OQ/PQ | Modelli approvati, tutte le anomalie risolte | Verifica che l'apparecchiatura sia idonea all'uso previsto nelle condizioni OEB4/OEB5 |
| Procedure di gestione delle deviazioni | Sono state esaminate le scostanze relative ai progetti passati e sono state verificate le azioni correttive e preventive (CAPA) | Previene il ripetersi di guasti che potrebbero compromettere il contenimento |
| Procedure operative standard (SOP) relative al controllo delle modifiche | Procedura operativa standard (SOP) in vigore con valutazione dell'impatto del contenimento | Modifiche non autorizzate potrebbero compromettere le prestazioni della barriera |
| Metodo di contenimento per ciascuna attività di routine | Metodo definito (ad es., trasferimento a circuito chiuso, aspirazione locale) per ogni fase di produzione | Previene l'esposizione accidentale dell'operatore durante il normale funzionamento |
| Responsabile di ciascuna attività di manutenzione | Persona o dipartimento designato | Garantisce che la sostituzione dei filtri, dei guanti e dei sacchi avvenga nel rispetto dei controlli di contenimento verificati |
I due punti di verifica che, nella pratica, sono più suscettibili di bloccare l’approvazione del passaggio di consegne sono la definizione del metodo di contenimento per ciascuna attività di routine e l’indicazione del responsabile designato per ciascuna attività di manutenzione. Entrambi sono distinti dalla documentazione di qualificazione: una OQ superata non indica chi sostituirà il filtro martedì prossimo né conferma che la procedura seguita sia stata verificata in base alla classificazione OEB del composto. È proprio da questa lacuna che hanno origine gli incidenti da esposizione ripetuta.
Per ogni fase di produzione di routine e per ogni attività di manutenzione, i reparti QA ed EHS devono verificare, prima dell’approvazione, che: sia specificato il metodo di contenimento, sia indicata la persona o il reparto responsabile e che il registro di formazione di tale persona copra la procedura specifica. Qualora uno qualsiasi di questi tre elementi risulti mancante, l’attività non viene autorizzata per l’uso di routine, indipendentemente dallo stato di qualificazione dell’apparecchiatura.
Blocco di trasferimento per un’area di contenimento di manutenzione non definita
Se gli interventi di manutenzione giungono alla fase di passaggio di consegne senza che siano stati definiti metodi di contenimento, l’approvazione per l’uso di routine non costituisce una decisione di gestione del rischio, bensì una decisione relativa all’esposizione presa senza un modello di esposizione. Il blocco al passaggio di consegne per la mancanza di contenimento definito in caso di manutenzione dovrebbe essere considerato un ostacolo insuperabile, non una condizione amministrativa negoziabile.
La modalità di guasto che questo sistema di sicurezza è progettato per prevenire è prevedibile e ben documentata nelle operazioni ad alto contenimento: il personale addetto alla manutenzione esegue la sostituzione dei filtri o la rimozione dei sacchi secondo controlli informali definiti al momento dell’attività, senza fare riferimento a procedure convalidate, poiché non ne esistono. Per i composti OEB5, tale pratica informale può causare esposizioni che superano di diversi ordini di grandezza la fascia di esposizione professionale senza che vi sia alcun meccanismo di rilevamento in atto, poiché anche il programma di monitoraggio degli operatori non è mai stato completato. Entrambe le lacune sono state introdotte nell’operazione al momento del passaggio di consegne e nessuna delle due era visibile nei dati di qualificazione delle apparecchiature.
Un contenimento di manutenzione non definito non è un’azione da intraprendere, bensì una precondizione per un evento di esposizione prevedibile.
La documentazione richiesta per superare questo controllo è specifica: una procedura scritta per ogni attività di manutenzione che comporti l’accesso o l’interferenza con l’involucro di contenimento primario, un metodo di contenimento confermato per ciascuna procedura, una sequenza di decontaminazione, le specifiche relative ai DPI e un registro di formazione che dimostri che il personale incaricato di eseguire l’attività sia stato addestrato in base alla procedura definitiva. Una soluzione ingegnerizzata — come un alloggiamento integrato per filtri «bag-in/bag-out» o un sistema di rivestimento continuo per la rimozione dei rifiuti — può semplificare questo requisito di documentazione, ma non lo elimina. Il controllo ingegnerizzato deve comunque essere descritto, convalidato e integrato nelle procedure prima che la consegna sia completata.
Aggirare questa fase per rispettare una scadenza relativa all’attivazione del sito comporta il trasferimento della responsabilità dal fornitore al sito senza che vi sia un trasferimento del controllo. Il guadagno in termini di tempistiche a breve termine viene sistematicamente compensato dai costi normativi e operativi derivanti da un incidente con esposizione, da una successiva indagine in materia di salute, sicurezza e ambiente (EHS) e dalla riscrittura delle procedure di manutenzione effettuata sotto la pressione delle autorità di controllo piuttosto che nell’ambito di una revisione di qualità.
Il criterio fondamentale per l’autorizzazione dei sistemi di isolamento OEB4/OEB5 consiste nel verificare che ogni attività prevista nel ciclo di vita operativo dell’apparecchiatura — compresa la manutenzione ordinaria — disponga di un percorso di contenimento verificato e di un responsabile designato. Le prove relative alle prestazioni di contenimento, i registri di pulizia e la documentazione di qualificazione sono tutti elementi necessari, ma non sufficienti se considerati singolarmente. È la completezza dell’insieme di tali elementi a determinare se l’uso ordinario possa essere autorizzato senza rischi residui di esposizione.
Prima di approvare il passaggio di consegne, verificare che il metodo di contenimento sia documentato per ogni sostituzione del filtro, sostituzione dei guanti, rimozione dei sacchi e operazione di pulizia post-campagna; che i confini di responsabilità tra l’ambito di monitoraggio del fornitore e gli obblighi di monitoraggio del sito siano riportati nel verbale di passaggio di consegne; e che i reparti EHS e QA abbiano esaminato ogni attività di manutenzione come un evento di esposizione, non semplicemente come una procedura meccanica. Qualora uno qualsiasi di questi elementi risulti incompleto, documentarlo come punto in sospeso con una data di chiusura definita e un responsabile designato; non rimandarlo come azione successiva al passaggio di consegne a meno che l’attività in questione non rientri effettivamente al di fuori dell’ambito operativo iniziale.
Domande frequenti
D: La nostra struttura non dispone di un team dedicato alla sicurezza, alla salute e all’ambiente (EHS). Il reparto QA può occuparsi da solo della revisione di consegna, oppure il quadro normativo richiede entrambe le funzioni?
R: Il reparto QA può coordinare la revisione, ma non si può tralasciare l’aspetto della sicurezza relativo ai controlli dell’esposizione; se non si dispone di competenze interne in materia di EHS, è opportuno coinvolgere uno specialista esterno in igiene del lavoro per verificare che ogni attività di manutenzione specifichi un metodo di contenimento e i DPI adeguati prima dell’approvazione. L’efficacia protettiva del gate dipende da tale competenza, non dalla sola presenza del reparto.
D: Una volta raccolti tutti i dati relativi al contenimento, i registri di pulizia e le procedure di manutenzione, qual è la primissima fase di produzione prima della lavorazione di un composto OEB5?
A: Eseguire un lotto di prova su larga scala con placebo o surrogato in condizioni operative di routine, con monitoraggio ambientale in tempo reale e campionamento da parte dell’operatore, per verificare che le procedure documentate e i sistemi di contenimento funzionino come previsto durante le attività effettive. Solo dopo che questa simulazione avrà soddisfatto i criteri di accettazione prestabiliti potrà essere autorizzata la produzione effettiva di OEB5.
D: Se il nostro isolatore tratta solo composti OEB4, possiamo ridurre i requisiti documentali relativi al contenimento di manutenzione, oppure si applica lo stesso standard?
R: Rimane l’obbligo di disporre di un metodo di contenimento definito per ciascuna attività di manutenzione, ma le soglie di prova — quali i limiti di accettabilità dei tempi di recupero o le categorie di DPI — possono essere adeguate al minor rischio di esposizione. Una valutazione del rischio specifica per ciascun composto dovrebbe indicare in quali casi sono ammesse procedure di verifica semplificate; l’elenco delle attività deve comunque rimanere completo.
D: L’articolo fa riferimento sia alle linee guida ISPE SMEPAC che a quelle del NIOSH. In che modo questi due quadri normativi interagiscono durante la procedura di accettazione del trasferimento dell’OEB5?
R: I limiti di esposizione professionale (OEB) stabiliti dal NIOSH definiscono l’obiettivo prestazionale in termini di salute che il sistema di contenimento deve raggiungere, mentre l’ISPE SMEPAC fornisce la metodologia di prova per verificare se tale obiettivo è stato raggiunto. L’accettazione al momento della consegna dipende dai dati delle prove effettuate secondo lo standard SMEPAC, valutati in base ai criteri NIOSH o a criteri OEB equivalenti: si tratta di parametri di riferimento complementari, non intercambiabili.
D: Vale davvero la pena posticipare la finestra di lancio per completare tutta la documentazione relativa al contenimento della manutenzione prima del passaggio di consegne, quando i dati di qualificazione delle apparecchiature sono già stati approvati?
A: Sì, perché un ritardo intenzionale nella tabella di marcia rappresenta un rischio aziendale gestibile, mentre avviare la produzione dell’OEB5 con un intervento di manutenzione non documentato comporta il rischio di un evento di esposizione incontrollato che può comportare la sospensione normativa, indagini sulla sicurezza dei lavoratori e costi di bonifica superiori rispetto a quelli derivanti dal mancato rispetto della finestra di lancio. Il sacrificio a breve termine in termini di tempistiche garantisce sicurezza operativa a lungo termine e certezza in materia di conformità.