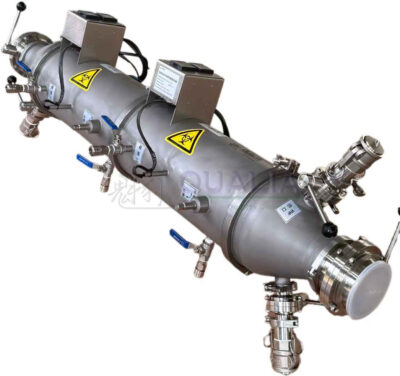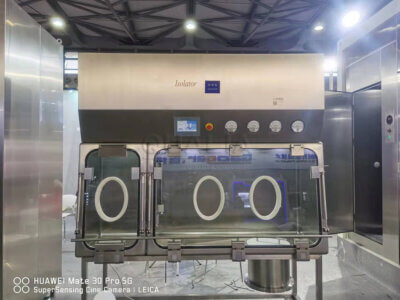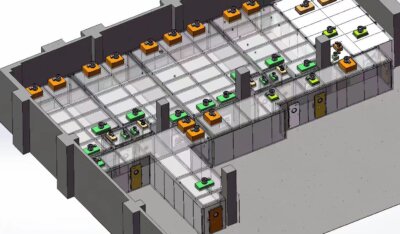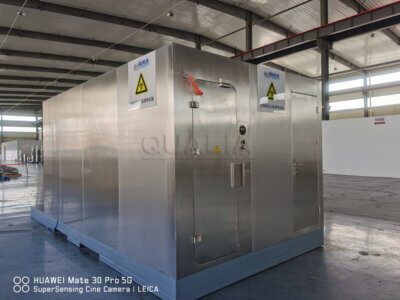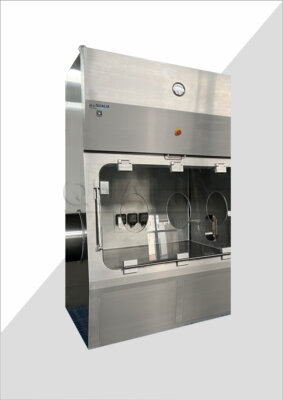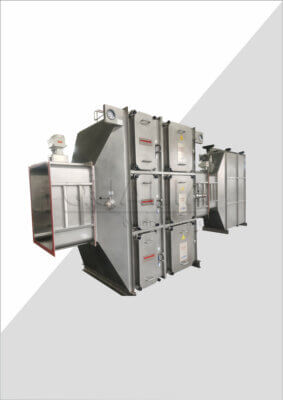
Izolator OEB4/OEB5 Przekazanie często się opóźnia nie dlatego, że sprzęt nie działa prawidłowo, ale dlatego, że pakiet przekazania jest skomponowany w oparciu o to, co przetestował dostawca, a nie o to, co musi kontrolować zakład. Procedury wymiany filtrów, wymiana portów rękawicowych, czyszczenie po zakończeniu kampanii oraz rutynowe usuwanie worków stanowią potencjalne zdarzenia narażenia — a jeśli żadna z tych czynności nie zostanie uwzględniona w przekazaniu wraz z określoną metodą zabezpieczenia i wyznaczoną osobą odpowiedzialną, to pierwsze otwarcie obudowy filtra przez technika staje się w praktyce niekontrolowanym eksperymentem. Konsekwencją tego są nie tylko potencjalne zdarzenia narażenia na zanieczyszczenia, ale także wstrzymanie prac z przyczyn BHP i ochrony środowiska, cykl przeglądów kontroli jakości, a często także przeprojektowanie procedur konserwacyjnych, które powinny były zostać opracowane jeszcze przed instalacją. Podczas przekazania nie należy oceniać, czy izolator spełnia nominalne wymagania dotyczące izolacji, ale czy każda rutynowa operacja i zadanie konserwacyjne w ramach jego cyklu życia ma zweryfikowaną ścieżkę izolacji oraz wyznaczoną osobę odpowiedzialną.
Dowody potwierdzające skuteczność środków ograniczających rozprzestrzenianie się w przypadku przekazania OEB
Dowody potwierdzające skuteczność zabezpieczeń należy rozpatrywać jako całość, a nie przyjmować fragmentarycznie. Najczęstszym błędem jest traktowanie pozytywnego wyniku testu FAT jako wystarczającej podstawy do przekazania obiektu, podczas gdy test FAT potwierdza wydajność ustawioną fabrycznie w kontrolowanych warunkach testowych — a nie wydajność po zainstalowaniu w warunkach obciążenia systemem HVAC w obiekcie, w sąsiednich strefach ciśnieniowych lub przy rzeczywistych długościach kanałów wentylacyjnych. Zestaw dowodów musi przed zatwierdzeniem przekazania obiektu dać odpowiedź na pytanie, czy szczelność jest zachowana w warunkach, z jakimi faktycznie będą mieli do czynienia operatorzy.
Parametry, które mają największe znaczenie dla systemów OEB4/OEB5, to wartości bazowe liczby cząstek, różnice ciśnienia między strefami kaskadowymi oraz czasy powrotu do stanu równowagi po otwarciu drzwi lub operacjach transferowych. W przypadku różnic ciśnienia między strefami kaskadowymi typową wartością docelową wynikającą z praktyki stosowanej w pomieszczeniach czystych jest 10–15 Pa, choć zakłady powinny potwierdzić odpowiednią wartość poprzez własną ocenę ryzyka, zamiast traktować ją jako uniwersalny wymóg. Certyfikacja czasu powrotu do stanu równowagi jest danym, którego najczęściej brakuje w dokumentacji dostawców: izolator, który powraca do stanu równowagi powoli po operacji dostępu przez port rękawicowy, może spełniać wymagania klasyfikacji statycznej, ale nie zapewni szczelności w dynamicznych warunkach rzeczywistych operacji transferu. W przypadku braku danych dotyczących czasu powrotu do stanu równowagi pochodzących od strony trzeciej zakład powinien zaznaczyć to jako kwestię do wyjaśnienia i nie powinien akceptować ustnych zapewnień.
The Ramy ISPE SMEPAC stanowi przydatny punkt odniesienia metodologicznego w zakresie badań liczby cząstek i czasu odzysku w systemach zamkniętych, nie wyznaczając jednak regulacyjnych wartości górnych ani dolnych. Należy go wykorzystywać do oceny, czy podejście dostawcy do badań jest wiarygodne pod względem metodologicznym, a nie do ustalania, czy konkretny wynik jest zgodny z wymogami.
| Parametr do sprawdzenia | Wymagane dowody | Ryzyko w przypadku braku |
|—|—|—|\
| Wartość odniesienia liczby cząstek | Raporty dotyczące liczby cząstek i ich klasyfikacji po zakończeniu instalacji | Niesprawdzona wydajność pomieszczeń czystych; niewykryte nieszczelności zagrażają bezpieczeństwu operatorów |
| Różnice ciśnienia w kaskadzie | Odnotowano odczyty rzędu 10–15 Pa między strefami kaskadowymi | Utrata kierunkowości przepływu powietrza; potencjalne przedostawanie się zanieczyszczeń do obszarów przeznaczonych dla operatorów |
| Czas powrotu do stanu normalnego po otwarciu drzwi | Certyfikacja czasów regeneracji przez niezależne podmioty | Przedłużająca się regeneracja może wskazywać na niewystarczające zabezpieczenie dynamiczne; ryzyko narażenia podczas transferów |
| Stan faktyczny a rzeczywista wydajność | Analiza porównawcza rysunków powykonawczych z rzeczywistą liczbą cząstek | Rozbieżności między zamierzeniami projektowymi a rzeczywistą wydajnością instalacji; ukryte słabe punkty systemu izolacji |
| Parametr do sprawdzenia | Wymagane dowody | Ryzyko w przypadku braku |
|---|---|---|
| Wartość odniesienia liczby cząstek | Raporty dotyczące liczby cząstek i ich klasyfikacji po instalacji | Niesprawdzona wydajność pomieszczeń czystych; niewykryte wycieki zagrażają bezpieczeństwu operatorów |
| Różnice ciśnienia w kaskadzie | Odnotowano odczyty rzędu 10–15 Pa między strefami kaskadowymi | Utrata ukierunkowanego przepływu powietrza; potencjalne przedostanie się zanieczyszczeń do obszarów przeznaczonych dla operatorów |
| Czas powrotu do stanu normalnego po otwarciu drzwi | Certyfikacja czasów powrotu do zdrowia przez niezależne podmioty | Przedłużające się powrót do zdrowia może wskazywać na niewystarczające dynamiczne zabezpieczenie; ryzyko narażenia podczas przenoszenia |
| Stan faktyczny a rzeczywista wydajność | Analiza porównawcza rysunków powykonawczych z rzeczywistą liczbą cząstek | Rozbieżności między założeniami projektowymi a rzeczywistą wydajnością instalacji; ukryte słabe punkty w konstrukcji obudowy |
Porównanie stanu faktycznego z projektem ma szczególne znaczenie w przypadku, gdy podczas montażu wprowadzono modyfikacje na miejscu budowy — zmianę przebiegu kanałów, przeniesienie przyłączy wywiewnych lub zmianę lokalizacji przejść. Każda zmiana stanowi potencjalną rozbieżność między zamierzonym w projekcie poziomem izolacji a rzeczywistym stanem po montażu. Jeśli podczas przeglądu wykryte zostaną rozbieżności, należy je usunąć i udokumentować przed przekazaniem obiektu, a nie odkładać na etap kontroli zmian po zakończeniu kwalifikacji.
Niezweryfikowane czasy przywrócenia stanowią dynamiczną lukę w zabezpieczeniach, a nie formalność dokumentacyjną.
Dokumentacja czyszczenia i wartości graniczne narażenia
Niekompletna dokumentacja czyszczenia w momencie przekazania stwarza konkretny problem operacyjny: działy kontroli jakości (QA) oraz BHP i ochrony środowiska (EHS) nie są w stanie potwierdzić, że granica kontroli narażenia została zachowana podczas prac związanych z uruchomieniem i wstępną kwalifikacją, co oznacza, że nie mogą zatwierdzić rutynowego użytkowania bez zaakceptowania resztkowej niepewności, której nie zweryfikowały. W przypadku systemów OEB4/OEB5 taka niepewność jest niedopuszczalna.
Dokumentacja czyszczenia ma znaczenie z dwóch odrębnych powodów, które często są ze sobą mylone. Pierwszym z nich jest ochrona produktu — zapewnienie, że powierzchnie procesowe są wolne od pozostałości, które mogłyby zanieczyścić kolejne partie. Drugim powodem, który jest częściej pomijany w dokumentacji przekazywania, jest ochrona pracowników — potwierdzenie, że same czynności czyszczenia i odkażania zostały przeprowadzone zgodnie z określonymi procedurami kontroli zanieczyszczeń i nie pozostawiły żadnego potencjalnego zagrożenia dla kolejnej osoby korzystającej ze sprzętu.
Dokumentacja dotycząca granic kontroli narażenia powinna być traktowana jako kryterium planistyczne ustalone przed przekazaniem obiektu, a nie jako mapa administracyjna sporządzona po fakcie. Określa ona, które strefy wymagają jakiego poziomu ochrony podczas dostępu konserwacyjnego, które powierzchnie wymagają odkażenia przed otwarciem portu rękawicowego oraz w którym momencie technik przechodzi ze strefy zabezpieczenia drugiego rzędu do strefy zabezpieczenia pierwszego rzędu. Bez tej mapy granic personelu konserwacyjny pracuje bez jasno określonego modelu narażenia, a każde wejście do obiektu staje się potencjalnie nieokreślone.
| Dowód / Element graniczny | Co należy potwierdzić | Ryzyko związane z przekazaniem w przypadku braku jasności |
|---|---|---|
| Weryfikacja czystości powierzchni mających kontakt z produktem | Dostępne są zweryfikowane procedury czyszczenia oraz wyniki badań pozostałości | Pozostałe zanieczyszczenia mogą przedostać się poza pierwotną obudowę zabezpieczającą podczas prac konserwacyjnych |
| Dokumentacja dotycząca granic kontroli narażenia | Mapy przedstawiające granice zabezpieczeń pierwotnych i wtórnych | Dostęp w celach konserwacyjnych może naruszyć nieznane granice, tworząc nieplanowane ścieżki wycieku |
| Kompletność dokumentacji dotyczącej czyszczenia | Protokoły dotyczące każdej kampanii, zmiany produkcji oraz czyszczenia po konserwacji | Dział ds. kontroli jakości i bezpieczeństwa i higieny pracy (QA/EHS) nie może potwierdzić, że narażenie jest pod kontrolą, przed wydaniem zezwolenia na rutynowe stosowanie |
Najbardziej istotną z operacyjnego punktu widzenia luką w dokumentacji czyszczenia często nie jest brak procedury czyszczenia, lecz brak wypełnionych protokołów dotyczących czynności przeprowadzonych podczas uruchamiania i wczesnych cykli kwalifikacyjnych. Jeśli brakuje tych protokołów, dział zapewnienia jakości nie jest w stanie odtworzyć historii narażenia powierzchni mających kontakt z produktem, a punkt odniesienia dla walidacji czyszczenia pozostaje w praktyce nieokreślony. To właśnie brak takiej rekonstrukcji powoduje opóźnienie zatwierdzenia przekazania obiektu w momencie, gdy powinno to być rutynowym zatwierdzeniem.
Procedury konserwacyjne dotyczące prac z wykorzystaniem filtrów i rękawic
Filtr system typu „bag-in/bag-out” Wymiana filtrów, wymiana portów rękawicowych oraz kontrola rękawic wewnętrznych to najczęściej wykonywane czynności konserwacyjne podczas eksploatacji izolatorów klasy OEB4/OEB5 i są to zadania, które najczęściej trafiają do listy przekazania bez udokumentowanych procedur zabezpieczających. Ryzyko to nie jest czysto teoretyczne: wymiana filtra przeprowadzona bez określonej metody zabezpieczenia w systemie OEB5 stwarza niekontrolowaną drogę narażenia na cząstki stałe o najwyższym stopniu zagrożenia. Nie jest to luka w dokumentacji, którą można naprawić — jest to potencjalne poważne zdarzenie związane z narażeniem.
Wiarygodność procedur konserwacyjnych zależy od ich powiązania z metodami ograniczania rozprzestrzeniania się zanieczyszczeń, określonymi dla każdego konkretnego zadania. Ogólna procedura operacyjna (SOP), która opisuje etapy wymiany filtrów bez określenia konfiguracji lokalnego systemu wentylacji wyciągowej, cyklu odkażania za pomocą pary wodorotlenowej (VHP) przed wymianą ani wymaganego poziomu środków ochrony indywidualnej (PPE) dla warunków OEB5, nie stanowi procedury ograniczania rozprzestrzeniania się zanieczyszczeń. Stanowi ona opis czynności mechanicznych, które mogą, ale nie muszą mieć miejsce w środowisku kontrolowanym. Różnica ta ma znaczenie dla kwalifikacji: procedurę, która określa metodę izolacji, sekwencję dekontaminacji oraz klasyfikację środków ochrony indywidualnej, można poddać walidacji; procedury, w której pominięto te elementy, nie można poddać walidacji.
Standardowa procedura operacyjna (SOP) dotycząca konserwacji, w której nie określono metody ograniczania rozprzestrzeniania się, nie stanowi procedury kontrolowanej dla operacji OEB4/OEB5.
Procedury wymiany rękawic wiążą się z dodatkową złożonością. Szczelność portu rękawicowego podczas wymiany nie wynika z samej konstrukcji rękawicy — zależy ona od konkretnej kolejności czynności wymiany, stanu ciśnienia w izolatorze w momencie wymiany oraz od tego, czy przed uzyskaniem dostępu przeprowadzono etap odkażania. Są to specyficzne dla danego obiektu środki kontroli operacyjnej, wynikające z konstrukcji sprzętu oraz oceny ryzyka związanego z obsługiwanym związkiem chemicznym. Nie należy ich wywodzić z ogólnych instrukcji dostawcy. W przypadku gdy Przewodnik ISPE dotyczący hermetyczności jest wykorzystywana jako punkt odniesienia dla procesów przy definiowaniu środków kontroli konserwacyjnej w systemach objętych zakresem; stanowi ona użyteczne ramy dla doboru środków kontroli, jednak konkretna procedura musi zostać zweryfikowana pod kątem rzeczywistej konfiguracji sprzętu oraz złożonego profilu ryzyka.
W ramach przeglądu przekazania należy potwierdzić, że dla każdego zadania związanego z konserwacją filtrów i rękawic istnieje udokumentowana procedura określająca: wymagany stan zabezpieczenia przed rozpoczęciem zadania, wymagane etapy odkażania, poziom środków ochrony indywidualnej oraz etap monitorowania lub weryfikacji potwierdzający utrzymanie zabezpieczenia po zakończeniu zadania. Jeśli w przypadku jakiegokolwiek zadania brakuje takiej struktury, stanowi to kwestię do rozstrzygnięcia, a nie drobną lukę.
Odpowiedzialność dostawcy a odpowiedzialność zakładu za monitorowanie
Najczęstszą przyczyną niejasności związanych z przekazaniem obiektu w projektach OEB4/OEB5 jest granica między tym, co zweryfikował dostawca, a tym, co obiekt musi ustalić samodzielnie. Są to dwie różne kwestie, a traktowanie danych z testów FAT/SAT jako substytutu programów monitorowania prowadzonych przez obiekt powoduje luki w odpowiedzialności, które ujawniają się podczas kontroli organów regulacyjnych lub w przypadku incydentów związanych z narażeniem po przekazaniu obiektu.
Przeprowadzenie testów FAT i SAT stanowi wspólny punkt kontrolny weryfikacji. Dostawca dostarcza protokoły i przeprowadza testy, podczas gdy dział kontroli jakości w zakładzie obserwuje przebieg testów, weryfikuje dane i zatwierdza wyniki. Testy FAT/SAT nie stanowią jednak programu monitorowania w zakładzie: nie określają one limitów alarmowych, częstotliwości pobierania próbek ani procedur reagowania wymaganych w ramach rutynowej eksploatacji. Załącznik 1 do unijnych wytycznych GMP (2022) wymaga, aby technologie barierowe i systemy monitorowania środowiska zostały zintegrowane już na początkowych etapach projektowania – co oznacza, że dostawca musi zaprojektować te funkcje w sprzęcie – jednak wymóg ten nie przenosi na dostawcę obowiązku zakładu w zakresie określenia miejsc pobierania próbek, limitów alarmowych i harmonogramów monitorowania.
| Monitorowanie aktywności | Odpowiedzialność dostawców | Odpowiedzialność za stronę |
|---|---|---|
| Wykonanie FAT/SAT | Zapewnia protokoły, przeprowadza testy w obecności przedstawicieli działu kontroli jakości | Zespół ds. kontroli jakości weryfikuje dane, dokonuje przeglądu i zatwierdza przyjęcie |
| Projektowanie systemów monitorowania środowiska | Zintegrowane technologie barierowe i system monitorowania zgodnie z URS (załącznik 1 do unijnych wytycznych GMP) | Określa miejsca pobierania próbek, progi alarmowe oraz harmonogramy rutynowego monitorowania |
| Monitorowanie narażenia operatorów | Zazwyczaj nie wchodzi w zakres obowiązków dostawcy | Dział BHP zakładu ustala plan monitorowania, częstotliwość kontroli oraz zasady prowadzenia dokumentacji |
| Weryfikacja czystości | Może zapewnić wsparcie w zakresie walidacji czystości powierzchni urządzeń | W zakładzie weryfikuje się procedury czyszczenia powierzchni mających kontakt z produktem oraz usuwania pozostałości |
Luka, która najczęściej umyka uwadze podczas przeglądu przed przekazaniem, to monitorowanie narażenia operatorów. Zakres obowiązków dostawcy zazwyczaj kończy się na weryfikacji działania sprzętu; monitorowanie zdrowia w miejscu pracy — częstotliwość, metoda, dobór biomarkerów oraz prowadzenie dokumentacji — należy do obowiązków zakładu i musi zostać ustalone przed rozpoczęciem rutynowego użytkowania. W przypadku OEB5, gdzie poziomy narażenia zawodowego mieszczą się w zakresie poniżej mikrograma, brak jasno określonego planu monitorowania nie jest drobnym uchybieniem administracyjnym. Stanowi to lukę w podstawowej strukturze kontroli, która — jak twierdzi zakład — reguluje ryzyko dla operatorów.
Opracowanie systemu monitorowania środowiska w ramach zakresu obowiązków dostawcy nie zwalnia zakładu z obowiązku określenia progów alarmowych i harmonogramów monitorowania.
Ośrodki powinny wykorzystać protokół przekazania FAT/SAT jako moment, w którym na piśmie potwierdzają, które obowiązki związane z monitorowaniem przechodzą na ośrodek, a które zobowiązania dostawcy dotyczące bieżącego wsparcia — kalibracja, ponowna certyfikacja wydajności, aktualizacje oprogramowania systemów monitorowania — są określone w umowie. Przekazanie nie jest odpowiednim momentem na stwierdzenie, że pewne ustalenia były jedynie domniemane, a nie wyraźnie określone w umowie.
Kwestie wymagające przeglądu przez dział BHP i kontroli jakości przed wprowadzeniem do rutynowego użytku
Etap weryfikacji przed przekazaniem dla działów BHP i kontroli jakości jest najbardziej skuteczny, gdy traktuje się go jako równoległą weryfikację, a nie sekwencyjny proces zatwierdzania. Jeśli działy BHP i kontroli jakości weryfikują metody zabezpieczania, dokumentację czyszczenia, procedury konserwacji oraz dokumentację kwalifikacyjną niezależnie od siebie i po kolei, proces zatwierdzania jest dłuższy, a ryzyko sprzecznych interpretacji większe. Bardziej efektywnym rozwiązaniem jest wspólna weryfikacja na tym etapie, w ramach której każda pozycja ma wyznaczonego odpowiedzialnego oraz określony status realizacji, zanim zostanie dopuszczona do rutynowego użytkowania.
IQ/OQ/PQ kompletność dokumentacji stanowi podstawę strukturalną. Zatwierdzone szablony, usunięte odchylenia oraz zweryfikowane działania CAPA w przypadku wszelkich niepowodzeń w procesie kwalifikacji stanowią minimalne wymagania niezbędne do stwierdzenia, że sprzęt nadaje się do zamierzonego zastosowania w warunkach OEB4/OEB5. Jednak kompletność kwalifikacji nie gwarantuje utrzymania szczelności podczas rutynowej eksploatacji, jeśli standardowa procedura operacyjna (SOP) dotycząca kontroli zmian nie została zdefiniowana lub przetestowana. Niekwestionowany proces kontroli zmian stanowi słaby punkt: przyszła modyfikacja przyłącza wywiewu, specyfikacji filtra lub materiału rękawic może pogorszyć skuteczność bariery bez wywołania oceny wpływu na izolację.
| Punkt podsumowujący | Co należy potwierdzić | Dlaczego to ma znaczenie |
|---|---|---|
| Kompletność dokumentacji IQ/OQ/PQ | Szablony zatwierdzone, wszystkie odstępstwa zamknięte | Sprawdza, czy sprzęt nadaje się do zamierzonego zastosowania w warunkach określonych w normach OEB4/OEB5 |
| Procedury postępowania w przypadku odstępstw | Przeanalizowano odchylenia z poprzednich projektów i zweryfikowano działania CAPA | Zapobiega powtarzającym się awariom, które mogłyby spowodować naruszenie szczelności obudowy |
| Standardowe procedury operacyjne dotyczące kontroli zmian | Wprowadzono standardową procedurę operacyjną (SOP) wraz z oceną skutków działań ograniczających rozprzestrzenianie się | Niedozwolone modyfikacje mogą pogorszyć skuteczność bariery |
| Metoda zarządzania poszczególnymi rutynowymi zadaniami | Określona metoda (np. transfer zamknięty, lokalna wentylacja wyciągowa) dla każdego etapu produkcji | Zapobiega nieplanowanemu narażeniu operatora podczas normalnej pracy |
| Osoba odpowiedzialna za każde zadanie konserwacyjne | Wyznaczono konkretną osobę lub dział | Gwarantuje, że wymiana filtrów, rękawic i worków odbywa się zgodnie ze zweryfikowanymi procedurami kontroli zapobiegania rozprzestrzenianiu się zanieczyszczeń |
Dwa elementy przeglądu, które w praktyce najczęściej uniemożliwiają zatwierdzenie przekazania, to określenie metody izolacji dla każdego rutynowego zadania oraz wskazanie konkretnej osoby odpowiedzialnej za każdą czynność konserwacyjną. Oba te elementy różnią się od dokumentacji kwalifikacyjnej — pomyślnie zakończona kwalifikacja operacyjna (OQ) nie wskazuje, kto wymieni filtr w najbliższy wtorek, ani nie potwierdza, że stosowana procedura została zweryfikowana pod kątem klasyfikacji OEB danego związku. Właśnie ta luka jest źródłem powtarzających się incydentów narażenia.
W przypadku każdego rutynowego etapu produkcji i każdego zadania konserwacyjnego działy kontroli jakości (QA) oraz BHP i ochrony środowiska (EHS) powinny przed zatwierdzeniem upewnić się, że: określono metodę zabezpieczenia, wskazano osobę lub dział odpowiedzialny oraz że dokumentacja szkoleniowa tej osoby obejmuje daną procedurę. W przypadku braku któregokolwiek z tych trzech elementów zadanie nie zostanie dopuszczone do rutynowego stosowania, niezależnie od statusu kwalifikacji sprzętu.
Blok przekazania dla nieokreślonej strefy izolacji konserwacyjnej
Jeśli zadania konserwacyjne trafiają do etapu przekazania bez określonych metod ograniczania ryzyka, zatwierdzenie rutynowego stosowania nie jest decyzją dotyczącą zarządzania ryzykiem — jest to decyzja dotycząca narażenia podjęta bez modelu narażenia. Blokada przekazania w przypadku nieokreślonych metod ograniczania ryzyka związanego z konserwacją powinna być traktowana jako sztywny warunek, a nie podlegający negocjacji warunek administracyjny.
Tryb awarii, któremu ta bramka ma zapobiegać, jest przewidywalny i dobrze udokumentowany w operacjach o wysokim poziomie zabezpieczenia: personel konserwacyjny dokonuje wymiany filtrów lub usuwania worków w ramach nieformalnych procedur ustalonych w trakcie wykonywania zadania, bez odwoływania się do zatwierdzonych procedur, ponieważ takie procedury nie istnieją. W przypadku związków z grupy OEB5 taka nieformalna praktyka może prowadzić do narażenia przekraczającego dopuszczalny poziom narażenia zawodowego o kilka rzędów wielkości, przy braku jakiegokolwiek mechanizmu wykrywania, ponieważ program monitorowania operatorów również nigdy nie został wdrożony. Obie luki pojawiły się w procesie operacyjnym w momencie przekazania, a żadna z nich nie była widoczna w danych dotyczących kwalifikacji sprzętu.
Nieokreślony zakres działań konserwacyjnych nie jest otwartym zadaniem do wykonania — jest to warunek wstępny wystąpienia przewidywalnego zdarzenia narażenia.
Dokumentacja wymagana do uzyskania zezwolenia na przejście przez tę bramkę jest ściśle określona: pisemna procedura dla każdego zadania konserwacyjnego, które wiąże się z dostępem do głównej powłoki zabezpieczającej lub jej naruszeniem, potwierdzona metoda zabezpieczenia dla każdej procedury, sekwencja odkażania, specyfikacja środków ochrony indywidualnej oraz dokumentacja szkoleniowa potwierdzająca, że personel, który będzie wykonywał dane zadanie, został przeszkolony zgodnie z ostateczną wersją procedury. Rozwiązanie techniczne — takie jak zintegrowana obudowa filtra typu „bag-in/bag-out” lub system ciągłej wykładziny do usuwania odpadów — może uprościć ten wymóg dokumentacyjny, ale go nie eliminuje. Rozwiązanie techniczne nadal musi zostać opisane, zatwierdzone i ujęte w procedurze, zanim przekazanie zostanie zakończone.
Pominięcie tej procedury w celu dotrzymania terminu uruchomienia obiektu powoduje przeniesienie odpowiedzialności z dostawcy na obiekt bez przekazania kontroli. Krótkoterminowa oszczędność czasu jest zazwyczaj niwelowana przez koszty regulacyjne i operacyjne związane z incydentem narażenia, wynikającym z niego dochodzeniem w zakresie BHP i ochrony środowiska oraz zmianą procedur konserwacyjnych przeprowadzoną pod presją organów nadzorczych, a nie w ramach kontroli jakości.
Kluczowym kryterium przy przekazaniu systemów izolatorów OEB4/OEB5 jest to, czy każde zadanie w cyklu eksploatacyjnym urządzenia — w tym rutynowa konserwacja — posiada zweryfikowaną ścieżkę zabezpieczenia oraz wyznaczonego właściciela. Dowody skuteczności zabezpieczenia, zapisy dotyczące czyszczenia oraz dokumentacja kwalifikacyjna są niezbędne, ale żadna z tych pozycji nie jest wystarczająca sama w sobie. To właśnie kompletność całego pakietu dokumentacji decyduje o tym, czy można zezwolić na rutynowe użytkowanie bez ryzyka ekspozycji resztkowej.
Przed zatwierdzeniem przekazania należy upewnić się, że metoda zabezpieczenia została udokumentowana dla każdej wymiany filtra, rękawicy, usunięcia worka oraz czyszczenia po zakończeniu kampanii; że granica odpowiedzialności między zakresem monitorowania dostawcy a obowiązkami monitorowania obiektu została zapisana w protokole przekazania; oraz że działy BHP i zapewnienia jakości (EHS i QA) przeanalizowały każde zadanie konserwacyjne jako zdarzenie narażenia, a nie jedynie jako procedurę mechaniczną. W przypadku gdy którykolwiek z tych elementów jest niekompletny, należy odnotować to jako sprawę do załatwienia wraz z określonym terminem zamknięcia i wyznaczonym odpowiedzialnym — nie należy odkładać tego na później jako działania po przekazaniu, chyba że dane zadanie rzeczywiście wykracza poza zakres początkowej eksploatacji.
Często zadawane pytania
Pytanie: W naszym zakładzie nie ma wyspecjalizowanego zespołu ds. BHP i ochrony środowiska. Czy dział kontroli jakości może samodzielnie przeprowadzić przegląd przekazania, czy też ramy proceduralne wymagają udziału obu tych jednostek?
O: Dział kontroli jakości może kierować przeglądem, ale nie można pominąć kwestii bezpieczeństwa w odniesieniu do środków ograniczających narażenie; jeśli w firmie nie ma specjalisty ds. BHP i ochrony środowiska, należy zatrudnić zewnętrznego specjalistę ds. higieny pracy, aby przed zatwierdzeniem upewnił się, że każde zadanie konserwacyjne określa metodę ograniczania narażenia oraz odpowiednie środki ochrony indywidualnej. Skuteczność zabezpieczeń zależy od tej kompetencji, a nie wyłącznie od obecności danego działu.
Pytanie: Po zebraniu wszystkich dowodów dotyczących zabezpieczeń, dokumentacji dotyczącej czyszczenia oraz procedur konserwacyjnych, jaki jest pierwszy etap produkcji przed rozpoczęciem przetwarzania związku OEB5?
O: Należy przeprowadzić pełną symulację partii placebo lub partii zastępczej w rutynowych warunkach eksploatacyjnych, z monitorowaniem warunków środowiskowych na żywo oraz pobieraniem próbek przez operatora, w celu potwierdzenia, że udokumentowane procedury i systemy zabezpieczające działają zgodnie z oczekiwaniami podczas rzeczywistych zadań. Dopiero po spełnieniu przez tę symulację z góry określonych kryteriów akceptacji należy zatwierdzić rozpoczęcie rzeczywistej produkcji preparatu OEB5.
Pytanie: Jeśli nasz izolator przetwarza wyłącznie związki klasy OEB4, czy możemy złagodzić wymagania dokumentacyjne dotyczące obudowy zabezpieczającej podczas konserwacji, czy też obowiązuje ten sam standard?
O: Wymóg posiadania określonej metody zabezpieczenia dla każdego zadania konserwacyjnego pozostaje w mocy, ale progi dowodowe — takie jak dopuszczalne limity czasu powrotu do normy lub kategorie środków ochrony indywidualnej — można dostosować do niższego ryzyka narażenia. W ramach oceny ryzyka dla konkretnego związku chemicznego należy udokumentować, w jakich przypadkach dopuszczalne jest stosowanie uproszczonych procedur weryfikacyjnych; sama lista zadań musi pozostać kompletna.
Pytanie: W artykule wspomniano zarówno o wytycznych ISPE SMEPAC, jak i NIOSH. W jaki sposób te dwa systemy wytycznych współdziałają podczas odbioru obiektu OEB5?
Odp.: Wytyczne NIOSH dotyczące dopuszczalnych poziomów narażenia zawodowego określają cel wydajnościowy oparty na kryteriach zdrowotnych, jaki musi osiągnąć system zabezpieczający, natomiast ISPE SMEPAC określa metodologię badań służącą do sprawdzenia, czy cel ten został osiągnięty. Przyjęcie instalacji zależy od danych z badań przeprowadzonych zgodnie z wytycznymi SMEPAC, ocenianych w odniesieniu do kryteriów NIOSH lub równoważnych kryteriów dopuszczalnych poziomów narażenia zawodowego (OEB) — są to wzajemnie uzupełniające się, a nie zamienne punkty odniesienia.
Pytanie: Czy naprawdę warto opóźniać okno startowe, aby przed przekazaniem przygotować całą dokumentację dotyczącą zabezpieczeń konserwacyjnych, skoro dane dotyczące kwalifikacji sprzętu zostały już zatwierdzone?
O: Tak, ponieważ celowe opóźnienie harmonogramu stanowi ryzyko biznesowe, które można opanować, podczas gdy rozpoczęcie produkcji OEB5 bez udokumentowanego zadania konserwacyjnego wiąże się z ryzykiem wystąpienia niekontrolowanego zdarzenia, które może spowodować zawieszenie działalności przez organy regulacyjne, dochodzenia dotyczące bezpieczeństwa pracowników oraz wyższe koszty naprawcze niż te wynikające z utraty terminu uruchomienia. Krótkoterminowe poświęcenie harmonogramu zapewnia długoterminowe bezpieczeństwo operacyjne i pewność zgodności z przepisami.