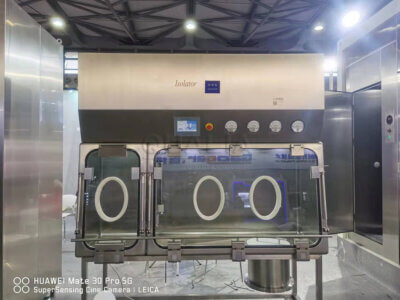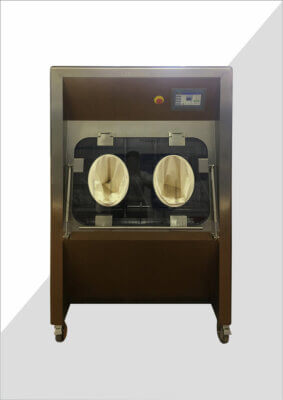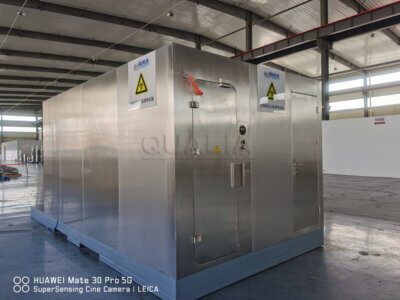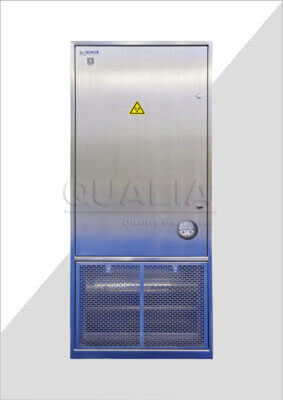
Aislador OEB4/OEB5 La entrega se estanca con frecuencia, no porque el equipo no funcione, sino porque el paquete de entrega se ha elaborado en función de lo que el proveedor ha probado, en lugar de lo que la planta debe controlar. Los procedimientos de cambio de filtros, la sustitución de los puertos de guantes, la limpieza tras una campaña y la retirada rutinaria de bolsas son, cada uno de ellos, posibles eventos de exposición; y si ninguno de ellos llega a la entrega con un método de contención definido y un responsable designado, la primera vez que un técnico abre la carcasa de un filtro se convierte, en la práctica, en un experimento incontrolado. El coste derivado no es solo un posible incidente de exposición; supone una retención por motivos de seguridad, salud y medio ambiente (EHS), un ciclo de revisión de control de calidad y, a menudo, un rediseño de los procedimientos de mantenimiento que deberían haberse redactado antes de la instalación. Lo que hay que evaluar en el momento de la entrega no es si el aislador cumple con sus especificaciones nominales de contención, sino si cada operación rutinaria y cada tarea de mantenimiento a lo largo de su ciclo de vida cuenta con una vía de contención verificada y una responsabilidad asignada.
Pruebas del rendimiento de la contención para el traspaso de la OEB
Datos sobre la eficacia de la contención debe revisarse en su conjunto, y no aceptarse por partes. El error más habitual es considerar que una FAT superada constituye una base suficiente para la entrega, cuando la FAT confirma el rendimiento configurado de fábrica en condiciones de ensayo controladas, y no el rendimiento una vez instalado bajo la carga del sistema de climatización de la instalación, las zonas de presión adyacentes o las longitudes reales de los conductos. Lo que el conjunto de pruebas debe demostrar antes de que se apruebe la entrega es si la contención se mantiene en las condiciones a las que se enfrentarán realmente los operadores.
Los parámetros más importantes para los sistemas OEB4/OEB5 son los valores de referencia del recuento de partículas, los diferenciales de presión entre zonas en cascada y los tiempos de recuperación tras la apertura de puertas u operaciones de transferencia. En cuanto a los diferenciales de presión entre zonas en cascada, un objetivo de diseño habitual, basado en la práctica de las salas blancas, es de 10-15 Pa; no obstante, las instalaciones deben confirmar el valor adecuado mediante su propia evaluación de riesgos, en lugar de considerarlo una norma universal. La certificación del tiempo de recuperación es el dato que con mayor frecuencia falta en la documentación de los proveedores: un aislador que se recupera lentamente tras un acceso a través del puerto de guantes puede cumplir la clasificación estática, pero no garantizará la contención en las condiciones dinámicas de las transferencias reales. Cuando no se disponga de datos de terceros sobre el tiempo de recuperación, el centro deberá señalarlo como un asunto pendiente y no aceptar una garantía verbal.
En Marco SMEPAC de la ISPE ofrece una referencia metodológica útil para los ensayos de recuento de partículas y de tiempo de recuperación en sistemas cerrados, sin constituir un límite máximo ni mínimo reglamentario. Utilízala para evaluar si el enfoque de ensayo del proveedor es metodológicamente fiable, no para determinar si un resultado concreto cumple con la normativa.
| Parámetro que hay que verificar | Pruebas necesarias | Riesgo en caso de que falte |
|—|—|—|\
| Valor de referencia del recuento de partículas | Informes de recuento y clasificación de partículas tras la instalación | Rendimiento de la sala limpia no verificado; las fugas no detectadas ponen en peligro la seguridad de los operarios |
| Diferenciales de presión en cascada | Se han registrado valores de 10–15 Pa entre zonas en cascada | Pérdida de la dirección del flujo de aire; posible fuga de contaminación hacia las zonas de los operarios |
| Tiempo de recuperación tras la apertura de las puertas | Certificación por terceros de los tiempos de recuperación | Una recuperación prolongada puede indicar una contención dinámica deficiente; riesgo de exposición durante los trasvases |
| Datos de construcción frente a rendimiento real | Análisis comparativo de los planos de obra con los recuentos reales de partículas | Discrepancias entre la intención del diseño y el rendimiento real de la instalación; puntos débiles ocultos en el sistema de contención |
| Parámetro que hay que verificar | Se necesitan pruebas | Riesgo si falta |
|---|---|---|
| Valor de referencia del recuento de partículas | Informes de recuento y clasificación de partículas tras la instalación | Un rendimiento no verificado de la sala limpia; las fugas no detectadas ponen en peligro la seguridad del operario |
| Diferenciales de presión en cascada | Se han registrado valores de 10 a 15 Pa entre las zonas en cascada | Pérdida de la dirección del flujo de aire; posible fuga de contaminantes hacia las zonas de los operarios |
| Tiempo de recuperación tras la apertura de las puertas | Certificación por parte de terceros de los tiempos de recuperación | Una recuperación prolongada puede indicar una contención dinámica deficiente; riesgo de exposición durante los traslados |
| Datos de construcción frente a rendimiento real | Análisis comparativo de los planos de obra con los recuentos reales de partículas | Discrepancias entre la intención del diseño y el rendimiento real de la instalación; puntos débiles ocultos en los conductos de protección |
La comparación entre el diseño original y el rendimiento real cobra especial importancia cuando se han producido modificaciones in situ durante la instalación —cambios en el trazado de los conductos, reubicación de las conexiones de escape o modificaciones en la ubicación de las penetraciones—. Cada cambio supone una posible discrepancia entre el objetivo de contención previsto en el diseño y la realidad de la instalación. Si la revisión detecta discrepancias, estas deben resolverse y documentarse antes de la entrega, sin aplazarlas a un control de cambios posterior a la cualificación.
Los tiempos de recuperación no verificados constituyen una brecha dinámica en la contención, no una mera formalidad documental.
Registros de limpieza y límites de control de la exposición
Los registros de limpieza incompletos en el momento del traspaso plantean un problema operativo específico: los departamentos de control de calidad y de medio ambiente, salud y seguridad no pueden confirmar que se haya mantenido el límite de control de la exposición durante las actividades de puesta en servicio y precalificación, lo que significa que no pueden autorizar el uso rutinario sin aceptar una incertidumbre residual que no han validado. En el caso de los sistemas OEB4/OEB5, esa incertidumbre no es aceptable.
Los registros de limpieza son importantes por dos razones distintas que a menudo se confunden. La primera es la protección del producto: garantizar que las superficies del proceso estén libres de residuos que puedan contaminar los lotes posteriores. La segunda, y la que con mayor frecuencia se subestima en los informes de traspaso, es la protección de los trabajadores: confirmar que las propias actividades de limpieza y descontaminación se llevaron a cabo dentro de los controles de contención definidos y que no dejaron ningún riesgo residual para la siguiente persona que acceda al equipo.
La documentación sobre los límites de control de la exposición debe considerarse un criterio de planificación establecido antes de la entrega de la instalación, y no un mapa administrativo elaborado a posteriori. En ella se define qué zonas requieren qué nivel de protección durante el acceso para el mantenimiento, qué superficies deben descontaminarse antes de poder abrir un puerto de guantes y en qué punto un técnico pasa de la contención secundaria a la primaria. Sin ese mapa de límites, el personal de mantenimiento trabaja sin un modelo de exposición explícito, y cualquier evento de acceso se convierte en algo potencialmente no caracterizado.
| Prueba / Elemento de delimitación | Qué confirmar | Riesgo en la entrega si no queda claro |
|---|---|---|
| Verificación de la limpieza de las superficies en contacto con el producto | Se dispone de un procedimiento de limpieza validado y de los resultados relativos a los residuos | La contaminación residual podría traspasar la contención primaria durante las tareas de mantenimiento. |
| Documentación sobre los límites del control de la exposición | Mapas en los que se muestran los límites de la contención primaria y secundaria | El acceso de mantenimiento puede traspasar límites desconocidos, creando vías de fuga imprevistas. |
| Exhaustividad del registro de limpieza | Registros de cada campaña, cambio de producción y limpieza posterior al mantenimiento | El departamento de Control de Calidad y Medio Ambiente, Salud y Seguridad (QA/EHS) no puede confirmar el control de la exposición antes de conceder la autorización de uso rutinario. |
La carencia más relevante desde el punto de vista operativo en los registros de limpieza no suele ser la ausencia de un procedimiento de limpieza, sino la falta de registros completos de las actividades realizadas durante la puesta en marcha y las primeras pruebas de cualificación. Si faltan esos registros, el departamento de control de calidad no puede reconstruir el historial de exposición de las superficies en contacto con el producto, y la línea de referencia para la validación de la limpieza queda, en la práctica, sin definir. Esa imposibilidad de reconstrucción es lo que retrasa la aprobación del traspaso en un momento en el que debería tratarse de un trámite rutinario.
Procedimientos de mantenimiento para trabajos con filtros y guantes
Filtro bag-in/bag-out Los cambios, las sustituciones de los puertos de guantes y las inspecciones de los guantes interiores son las tareas de mantenimiento más frecuentes en el funcionamiento de los aisladores OEB4/OEB5, y son las tareas que con mayor probabilidad llegan al momento del traspaso de turnos sin procedimientos de contención documentados. El riesgo no es teórico: un cambio de filtro realizado sin un método de contención definido en un sistema OEB5 crea una vía de exposición incontrolada a partículas de la clasificación más peligrosa. No se trata de una laguna en la documentación que se pueda subsanar, sino de un posible incidente de exposición grave.
La credibilidad de los procedimientos de mantenimiento depende de su vinculación con los métodos de contención definidos para cada tarea específica. Un procedimiento operativo estándar (SOP) genérico que describa los pasos para la sustitución de filtros sin especificar la configuración del sistema de extracción local, el ciclo de descontaminación con VHP previo al cambio ni el nivel de EPI requerido para condiciones OEB5 no constituye un procedimiento de contención. Constituye una descripción de pasos mecánicos que pueden o no tener lugar dentro de un entorno controlado. Esta diferencia es relevante a efectos de la cualificación: un procedimiento que especifique el método de contención, la secuencia de descontaminación y la clasificación del EPI puede validarse; un procedimiento que omita esos elementos, no.
Un procedimiento operativo estándar (SOP) de mantenimiento que no contemple un método de contención definido no constituye un procedimiento controlado para operaciones de OEB4/OEB5.
Los procedimientos de cambio de guantes entrañan una complejidad adicional. La integridad de la contención del puerto del guante durante un cambio no es inherente al diseño del guante, sino que depende de la secuencia específica de sustitución, del estado de la presión del aislador en el momento del cambio y de si el acceso va precedido de una etapa de descontaminación. Se trata de controles operativos específicos de cada centro, derivados del diseño del equipo y de la evaluación de riesgos del compuesto con el que se trabaja. No deben darse por sentados a partir de una hoja de instrucciones genérica del proveedor. Cuando el Guía de contención de la ISPE Se utiliza como referencia de proceso para definir los controles de mantenimiento en los sistemas incluidos; proporciona un marco útil para la selección de controles, pero el procedimiento específico debe validarse en función de la configuración real de los equipos y del perfil de riesgo combinado.
La revisión de traspaso debe confirmar que cada tarea de mantenimiento de filtros y guantes cuente con un procedimiento documentado que especifique: el estado de contención requerido antes de iniciar la tarea, los pasos de descontaminación necesarios, el nivel de EPI y el paso de control o verificación que confirme que se ha mantenido la contención tras la finalización de la tarea. Si alguna tarea carece de esa estructura, se trata de un asunto pendiente, no de una deficiencia menor.
Responsabilidad del proveedor frente a la del centro en materia de seguimiento
La fuente más persistente de ambigüedad en la entrega de proyectos OEB4/OEB5 es la línea divisoria entre lo que ha verificado el proveedor y lo que la planta debe determinar de forma independiente. Se trata de dos aspectos distintos, y considerar los datos de las pruebas FAT/SAT como un sustituto de los programas de monitorización de la planta genera lagunas en la rendición de cuentas que salen a la luz durante las inspecciones reglamentarias o en incidentes de exposición posteriores a la entrega.
La ejecución de las pruebas FAT y SAT constituye un punto de control de verificación colaborativo. El proveedor proporciona los protocolos y lleva a cabo las pruebas, mientras que el departamento de control de calidad del centro actúa como testigo, revisa los datos y da su visto bueno a la aceptación. Lo que las pruebas FAT/SAT no proporcionan es un programa de monitorización del centro: no establecen los límites de alerta, las frecuencias de muestreo ni los procedimientos de respuesta que requiere el funcionamiento rutinario. El Anexo 1 de las BPF de la UE (2022) exige que las tecnologías de barrera y los sistemas de control ambiental se integren durante las fases iniciales de diseño —lo que significa que el proveedor debe incorporar esas capacidades en el equipo—, pero dicha exigencia no delega en el proveedor la obligación de la planta de definir los puntos de muestreo, los límites de alerta y los calendarios de control.
| Seguimiento de la actividad | Responsabilidad de los proveedores | Responsabilidad del sitio web |
|---|---|---|
| Ejecución de FAT/SAT | Establece los protocolos y lleva a cabo las pruebas en presencia del equipo de control de calidad | El equipo de control de calidad comprueba los datos, los revisa y da su visto bueno |
| Diseño de sistemas de vigilancia medioambiental | Integra tecnologías de barrera y sistemas de control según el URS (Anexo 1 de las BPF de la UE) | Define los puntos de muestreo, los límites de alerta y los calendarios de control rutinario |
| Control de la exposición de los operarios | No suele estar incluido en el ámbito de actuación del proveedor | El servicio de salud laboral de la planta establece el plan de seguimiento, la frecuencia y el mantenimiento de registros |
| Verificación de la limpieza | Puede ofrecer asistencia en la validación de la limpieza de las superficies de los equipos | La planta verifica los procedimientos de limpieza de las superficies en contacto con el producto y de los residuos |
La laguna que suele pasarse por alto en la revisión de traspaso es control de la exposición de los operarios. El ámbito de actuación del proveedor suele limitarse a la verificación del rendimiento de los equipos; el control de la salud laboral —frecuencia, método, selección de biomarcadores y mantenimiento de registros— es una responsabilidad del centro que debe establecerse antes de que comience el uso habitual. En el nivel OEB5, donde los rangos de exposición laboral se sitúan en el orden de los submicrogramos, un plan de control indefinido no es una deficiencia administrativa menor. Se trata de una laguna en la estructura de control fundamental que, según afirma el centro, regula el riesgo de los operarios.
El diseño del sistema de control medioambiental dentro del ámbito de responsabilidad del proveedor no exime a la planta de su obligación de definir los límites de alerta y los calendarios de control.
Las instalaciones deben utilizar la firma del documento FAT/SAT como momento para confirmar, por escrito, qué responsabilidades de monitorización se transfieren a la instalación y qué compromisos de asistencia continua por parte del proveedor —calibración, recertificación del rendimiento, actualizaciones de software para los sistemas de monitorización— están definidos contractualmente. El momento del traspaso no es el momento adecuado para descubrir que se daba por sentado un acuerdo en lugar de estar especificado.
Puntos a revisar en materia de seguridad, salud y medio ambiente (EHS) y control de calidad (QA) antes de su uso habitual
La fase previa a la entrega para EHS y QA resulta más útil cuando se aborda como una revisión simultánea, y no como una aprobación secuencial. Si los departamentos de EHS y QA revisan de forma independiente y secuencial los métodos de contención, los registros de limpieza, los procedimientos de mantenimiento y la documentación de cualificación, el proceso de aprobación se alarga y el riesgo de que surjan interpretaciones contradictorias es mayor. El modelo más eficaz es una revisión conjunta en la que cada elemento tiene un responsable definido y un estado de finalización antes de que se autorice su uso habitual.
IQ/OQ/PQ integridad de la documentación constituye la base estructural. Las plantillas aprobadas, las desviaciones resueltas y las medidas de corrección y prevención (CAPA) verificadas para cualquier fallo en la cualificación son el requisito mínimo para afirmar que el equipo es apto para el uso previsto en condiciones OEB4/OEB5. Sin embargo, la exhaustividad de la cualificación no garantiza que se mantenga la contención durante el funcionamiento rutinario si el procedimiento operativo estándar (SOP) de control de cambios no está definido o no se ha sometido a pruebas. Un proceso de control de cambios que no se someta a revisión constituye un punto vulnerable: una futura modificación de una conexión de escape, de las especificaciones de un filtro o del material de los guantes podría degradar el rendimiento de la barrera sin que se active una evaluación del impacto en la contención.
| Punto de revisión | Qué confirmar | Por qué es importante |
|---|---|---|
| Exhaustividad de la documentación de IQ/OQ/PQ | Plantillas aprobadas, todas las desviaciones resueltas | Comprueba que el equipo sea apto para el uso previsto en condiciones OEB4/OEB5 |
| Procedimientos para la gestión de desviaciones | Se han revisado las desviaciones de proyectos anteriores y se han verificado las medidas correctivas y preventivas (CAPA) | Evita que se repitan fallos que podrían provocar una fuga |
| Procedimientos operativos estándar (SOP) para el control de cambios | Se ha establecido un procedimiento operativo estándar (SOP) con una evaluación del impacto de la contención | Las modificaciones no autorizadas podrían reducir el rendimiento de la barrera. |
| Método de contención para cada tarea rutinaria | Método definido (por ejemplo, transferencia cerrada, extracción local) para cada fase de producción | Evita la exposición involuntaria del operario durante el funcionamiento normal |
| Responsable de cada tarea de mantenimiento | Persona o departamento designado | Garantiza que los cambios de filtros, guantes y bolsas se realicen dentro de los controles de contención verificados |
Los dos aspectos de revisión que, en la práctica, tienen más probabilidades de bloquear la aprobación del traspaso son la definición del método de contención para cada tarea rutinaria y la designación del responsable de cada actividad de mantenimiento. Ambos aspectos son distintos de la documentación de cualificación: una OQ superada no indica quién cambiará el filtro el próximo martes ni confirma que el procedimiento que se sigue se haya revisado de acuerdo con la clasificación OEB del compuesto. Esa laguna es precisamente el origen de los incidentes de exposición repetida.
Para cada paso de la producción rutinaria y cada tarea de mantenimiento, los departamentos de Control de Calidad (QA) y de Medio Ambiente, Salud y Seguridad (EHS) deben confirmar, antes de dar el visto bueno, que se ha especificado el método de contención, que se ha designado a la persona o departamento responsable y que el registro de formación de dicha persona abarca el procedimiento específico. Si falta alguno de estos tres elementos, la tarea no se autoriza para su uso rutinario, independientemente del estado de cualificación del equipo.
Bloque de traspaso para un espacio de contención de mantenimiento sin definir
Si las tareas de mantenimiento llegan a la fase de traspaso sin que se hayan definido métodos de contención, la aprobación para el uso rutinario no es una decisión de gestión de riesgos, sino una decisión sobre la exposición tomada sin un modelo de exposición. El bloqueo en la fase de traspaso por la falta de contención definida en el mantenimiento debe considerarse un requisito imprescindible, no una condición administrativa negociable.
El modo de fallo que esta compuerta está diseñada para evitar es predecible y está bien documentado en operaciones de alta contención: el personal de mantenimiento realiza cambios de filtros o retira bolsas siguiendo controles informales establecidos en el momento de la tarea, sin hacer referencia a procedimientos validados, ya que no existe ningún procedimiento validado. En el caso de los compuestos OEB5, esa práctica informal puede dar lugar a exposiciones que superen en varios órdenes de magnitud el rango de exposición laboral sin que exista ningún mecanismo de detección, ya que el programa de control de los operarios tampoco se completó nunca. Ambas deficiencias se introdujeron en la operación durante el traspaso de responsabilidades y ninguna de ellas era visible en los datos de cualificación del equipo.
Una contención de mantenimiento no definida no es una tarea pendiente, sino una condición previa para que se produzca un incidente de exposición previsible.
La documentación necesaria para superar este control es específica: un procedimiento escrito para cada tarea de mantenimiento que implique el acceso o la alteración de la envolvente de contención primaria, un método de contención confirmado para cada procedimiento, una secuencia de descontaminación, las especificaciones del EPI y un registro de formación que demuestre que el personal que va a realizar la tarea ha recibido formación sobre el procedimiento definitivo. Una solución de ingeniería —como una carcasa de filtro integrada de tipo «bag-in/bag-out» o un sistema de revestimiento continuo para la retirada de residuos— puede simplificar este requisito de documentación, pero no lo elimina. El control de ingeniería debe describirse, validarse e incorporarse a los procedimientos antes de que se complete la entrega.
Eludir esta fase para cumplir el plazo de puesta en marcha de una instalación transfiere la responsabilidad del proveedor a la instalación sin que se transfiera el control. La ganancia a corto plazo en cuanto a plazos suele verse contrarrestada por los costes normativos y operativos derivados de un incidente de exposición, una investigación posterior en materia de medio ambiente, salud y seguridad, y la revisión de los procedimientos de mantenimiento, llevada a cabo bajo la presión de las autoridades reguladoras en lugar de mediante una revisión de calidad.
El criterio fundamental para la autorización de los sistemas de aislamiento OEB4/OEB5 es si cada tarea del ciclo de vida operativo del equipo —incluido el mantenimiento rutinario— cuenta con una vía de contención verificada y un responsable designado. Las pruebas del rendimiento de la contención, los registros de limpieza y la documentación de cualificación son necesarios, pero no suficientes por sí solos. La exhaustividad del conjunto de documentos es lo que determina si se puede autorizar el uso rutinario sin riesgo de exposición residual.
Antes de aprobar el traspaso, confirme que se haya documentado el método de contención para cada cambio de filtro, sustitución de guantes, retirada de bolsas y limpieza posterior a la campaña; que el límite de responsabilidad entre el ámbito de supervisión del proveedor y las obligaciones de supervisión de la planta quede consignado en el registro de traspaso; y que los departamentos de Medio Ambiente, Salud y Seguridad (EHS) y de Control de Calidad (QA) hayan revisado cada tarea de mantenimiento como un evento de exposición, y no simplemente como un procedimiento mecánico. Si alguno de estos elementos está incompleto, documéntelo como un asunto pendiente con una fecha de cierre definida y una persona responsable designada; no lo posponga como una acción posterior al traspaso, a menos que la tarea en cuestión quede realmente fuera del ámbito de la operación inicial.
Preguntas frecuentes
P: Nuestras instalaciones no cuentan con un equipo específico de EHS. ¿Puede el departamento de control de calidad encargarse por sí solo de la revisión de traspaso, o el marco exige ambas funciones?
R: Aunque el departamento de control de calidad pueda encargarse de la revisión, no se puede pasar por alto la perspectiva de seguridad en lo que respecta a los controles de exposición; si no se dispone de personal interno especializado en medio ambiente, salud y seguridad, se debe recurrir a un especialista externo en higiene laboral para que confirme que cada tarea de mantenimiento especifique un método de contención y el EPI adecuado antes de su aprobación. El valor protector de la compuerta depende de esa competencia, no solo de la presencia del departamento.
P: Una vez recopiladas todas las pruebas de contención, los registros de limpieza y los procedimientos de mantenimiento, ¿cuál es el primer paso de la producción antes de procesar un compuesto OEB5?
R: Realizar un lote de placebo o sustitutivo a escala real en condiciones operativas habituales, con monitorización ambiental en tiempo real y muestreo por parte del operador, para validar que los procedimientos documentados y los sistemas de contención funcionan según lo previsto durante las tareas reales. Solo una vez que esta simulación cumpla los criterios de aceptación predeterminados se podrá autorizar la producción real de OEB5.
P: Si nuestro aislador solo procesa compuestos OEB4, ¿podemos reducir los requisitos de documentación relativos a la contención de mantenimiento, o se aplica la misma norma?
R: Se mantiene el requisito de disponer de un método de contención definido para cada tarea de mantenimiento, pero los umbrales de evidencia —como los límites de aceptación del tiempo de recuperación o las categorías de EPI— pueden ajustarse en función de un menor riesgo de exposición. Una evaluación de riesgos específica para cada compuesto debe documentar en qué casos se permiten pasos de verificación simplificados; la lista de tareas en sí debe seguir siendo completa.
P: El artículo hace referencia tanto a las directrices de la ISPE SMEPAC como a las del NIOSH. ¿Cómo interactúan estos dos marcos durante la aceptación del traspaso de OEB5?
R: Los límites de exposición ocupacional (OEB) establecidos por el NIOSH fijan el objetivo de rendimiento, basado en criterios de salud, que debe alcanzar el sistema de contención, mientras que el SMEPAC de la ISPE proporciona la metodología de ensayo para comprobar si se cumple dicho objetivo. La aceptación en la entrega depende de los datos de los ensayos realizados según el método SMEPAC, evaluados en función de los criterios del NIOSH o de otros OEB equivalentes; se trata de parámetros de referencia complementarios, no intercambiables.
P: ¿Merece realmente la pena retrasar la ventana de lanzamiento para completar toda la documentación de contención de mantenimiento antes de la entrega, cuando los datos de cualificación del equipo ya están aprobados?
R: Sí, porque un retraso deliberado en el calendario supone un riesgo empresarial gestionable, mientras que iniciar la producción del OEB5 con una tarea de mantenimiento no documentada conlleva el riesgo de que se produzca un incidente de exposición incontrolada que pueda dar lugar a una suspensión reglamentaria, a investigaciones sobre la seguridad de los trabajadores y a unos costes de remediación superiores a los que supondría perder la ventana de lanzamiento. El sacrificio a corto plazo en el calendario garantiza la seguridad operativa a largo plazo y la certeza en el cumplimiento normativo.