W obiekcie, w którym odbywa się transfer materiałów między strefą bezpieczeństwa biologicznego a strefą aseptyczną, nie można zaplanować punktu styku poprzez wybór jednego urządzenia i założenie, że obsługuje ono oba kierunki. Kluczowe pytanie projektowe brzmi: czy trasa transferu ma zapobiegać wydostawaniu się materiałów na zewnątrz, przedostawaniu się zanieczyszczeń do środka, czy też obu tym zjawiskom jednocześnie? Odpowiedź na to pytanie należy ustalić, zanim ktokolwiek wybierze komorę transferową, komorę do sterylizacji parą wodną o wysokiej temperaturze (VHP) lub komorę zanurzeniową. Odwrócenie tej kolejności sprawia, że punkt transferowy nie spełnia dobrze żadnego z tych celów.
Dlaczego mapa transferu musi łączyć w sobie koncepcję izolacji i ochronę aseptyczną
| Kontekst graniczny | Kierunek sterowania | Konsekwencje planowania |
|---|---|---|
| Przekazanie materiału w zakresie bezpieczeństwa biologicznego | Wypuść na zewnątrz | W celu ustalenia proporcjonalnych środków kontroli bezpieczeństwa biologicznego należy przeprowadzić ocenę ryzyka dostosowaną do konkretnego obiektu; nadal obowiązują lokalne przepisy. |
| Przenoszenie aseptyczne | Zanieczyszczenie do wnętrza | Należy stosować odpowiednie środki kontroli przenoszenia oraz, w razie potrzeby, zatwierdzone procedury dezynfekcji zapobiegające przenoszeniu. |
| Połączone procedury bezpieczeństwa biologicznego i przenoszenia aseptycznego | Zarówno uwolnienie na zewnątrz, jak i zanieczyszczenie wewnętrzne | Należy uzgodnić koncepcję nacisku i przekazywania w ramach projektu, zamiast stosować jeden domyślny kierunek. |
Szlak transferu bezpieczeństwa biologicznego służy do kontroli tego, co opuszcza dane pomieszczenie: materiały, aerozole lub pozostałości, które mogłyby przenieść zagrożenie na zewnątrz, do otaczającego obiektu lub środowiska. Szlak transferu aseptycznego służy do kontroli tego, co dostaje się do danego pomieszczenia: zanieczyszczenia cząsteczkowe lub mikrobiologiczne, które mogłyby zagrozić produktowi lub procesowi. Nie są to dwie wersje tego samego problemu. Są to mechanizmy kontroli działające w przeciwnych kierunkach, a punkt transferu, który zarządza tylko jednym kierunkiem, może nadal nie zapewnić bezpieczeństwa w drugim.
W przypadku gdy projekt w całości mieści się w kontekście bezpieczeństwa biologicznego, koncepcja transferu może w uzasadniony sposób nadać priorytet zabezpieczeniom zewnętrznym, przy czym proporcjonalne środki kontroli powinny wynikać z oceny ryzyka przeprowadzonej dla konkretnego obiektu, jako że Podręcznik bezpieczeństwa biologicznego dla laboratoriów WHO określa to ogólne ramy, przy czym należy pamiętać, że o konkretnych, proporcjonalnych środkach decydują nadal lokalne przepisy oraz własna ocena ryzyka danego zakładu. W przypadku gdy projekt w całości mieści się w kontekście produkcji aseptycznej, Załącznik 1 do GMP UE podejście to przedstawia tę kwestię w innym świetle: środki kontroli przenoszenia, sprawdzona dezynfekcja podczas przenoszenia lub odpowiedni system przenoszenia mający na celu ochronę sterylnych środowisk klasy A/B przed zanieczyszczeniami z zewnątrz.
Trudniejszym przypadkiem jest projekt, w którym oba warunki występują na tej samej granicy — na przykład obiekt przetwarzający biologicznie niebezpieczny półprodukt, który musi być również utrzymywany w warunkach aseptycznych, zanim dotrze do linii rozlewniczej. W takim przypadku żadna z ram odniesienia, rozpatrywana osobno, nie pozwala na opracowanie projektu transferu. Zespół projektowy musi świadomie uzgodnić koncepcję ciśnienia i transferu, zamiast kierować się domyślnie tym kierunkiem, który najlepiej kontroluje pierwszy wybrany element wyposażenia. Komora przelotowa zoptymalizowana pod kątem aseptycznej ochrony przed przedostawaniem się zanieczyszczeń nie zapewnia automatycznie projektowi uzasadnionego zabezpieczenia przed rozprzestrzenianiem się na zewnątrz, a interfejs o klasie zabezpieczenia nie gwarantuje automatycznie zatwierdzonego aseptycznego transferu. Potwierdzenie, który cel (lub oba) ma pierwszeństwo w każdym konkretnym punkcie transferu, jest pierwszą decyzją projektową, a nie szczegółem do rozstrzygnięcia po wyborze urządzeń.
Klasyfikuj ładunki według stopnia zagrożenia, stanu czystości, opakowania i miejsca przeznaczenia
| Współczynnik klasyfikacyjny | Pytanie dotyczące projektu | Decyzja podjęta w oparciu o informacje |
|---|---|---|
| Zagrożenie | Jakie zagrożenie wiąże się z tym ładunkiem? | Proporcjonalna kontrola ograniczania uwalniania na zewnątrz. |
| Stan czystości | Jaki stan czystości należy utrzymać podczas przenoszenia? | Ochrona aseptyczna niezbędna w celu zapobiegania zanieczyszczeniu z zewnątrz. |
| Stan opakowania | W jaki sposób ładunek jest pakowany podczas transportu? | Zgodność z proponowanym sprzętem do przenoszenia i metodą obróbki. |
| Miejsce nadania i miejsce przeznaczenia | Gdzie zaczyna się ładunek i gdzie należy go rozładować? | Trasa przewozu oraz punkt, w którym wymagane jest przedstawienie dowodu wyładunku. |
Zanim jakikolwiek sprzęt transportowy będzie można dopasować do ładunku, sam ładunek musi zostać opisany w sposób, który faktycznie determinuje wybór sprzętu. Cztery cechy odgrywają w tym zakresie kluczową rolę i nie są one zamienne.
Klasyfikacja zagrożeń dotyczy tego, jakie substancje może uwolnić dany materiał i do jakiego środowiska, co pozwala określić proporcjonalne środki kontroli bezpieczeństwa biologicznego wymagane po stronie zewnętrznej punktu transferu. Nie ma to związku z tym, jak czysty musi pozostać materiał — ładunek niebezpieczny może jednocześnie wymagać wysokiego poziomu czystości w drodze do kolejnego etapu procesu, a ładunek czysty może jednocześnie nie podlegać żadnym wymogom dotyczącym zabezpieczenia.
Stan czystości określa, jaki poziom kontroli zanieczyszczeń należy utrzymać podczas przenoszenia, co ma decydujący wpływ na aspekt decyzji dotyczący ochrony aseptycznej: czy wymagany jest zatwierdzony etap dezynfekcji podczas przenoszenia, czy też w kontekście ostatecznego zastosowania materiału wystarczy mniej rygorystyczna kontrola tego procesu.
Stan opakowania stanowi praktyczne ograniczenie, które często jest brane pod uwagę zbyt późno. Produkt zapakowany w podwójną torbę lub umieszczony w sztywnym opakowaniu zachowuje się w punkcie przeładunkowym inaczej niż produkt otwarty lub luźno owinięty, a metoda obróbki odpowiednia dla jednego stanu opakowania może być niekompatybilna z innym — na przykład obróbka powierzchni wrażliwej na działanie cieczy nie jest zamienna z metodą dostosowaną do szczelnie zamkniętych, sztywnych pojemników. Stan opakowania należy sprawdzić przed wyborem metody obróbki, a nie po jej wyborze.
Pochodzenie i miejsce przeznaczenia określają rzeczywistą trasę: gdzie ładunek rozpoczyna swoją drogę, gdzie musi się zakończyć oraz w którym punkcie tej trasy konieczne staje się udokumentowanie uwolnienia. Ładunek przemieszczający się z obszaru, w którym odbywają się procesy niebezpieczne, w kierunku obszaru o niższym poziomie zabezpieczenia podlega innej logice uwolnienia niż ładunek przemieszczający się z obszaru niekontrolowanego do strefy aseptycznej. W przypadku gdy pojedynczy ładunek przekracza kolejno oba rodzaje granic, jego klasyfikację należy ponownie oceniać przy każdej granicy, a nie przenosić jej z pierwszej granicy.
Udokumentowanie wszystkich czterech cech każdego przyjmowanego towaru, próbki, strumienia odpadów i części zwrotnej zapewnia projektowi podstawę do wyboru trasy i sprzętu, która nie opiera się na zgadywaniu, który czynnik ma największe znaczenie w przypadku danego ładunku.
Oddzielne ścieżki doprowadzania, odprowadzania próbek, odprowadzania odpadów i powrotu
Traktowanie “przenoszenia materiałów” jako jednej ogólnej funkcji w obiekcie często prowadzi do powstania punktu transferowego, który jest przeciążony ruchem niekompatybilnym. Materiały przywożone, próbki wychodzące, odpady opuszczające obiekt oraz części zwrotne wracające do obiektu to cztery różne rodzaje ścieżek, a każda z nich charakteryzuje się inną kombinacją opisanych wcześniej cech dotyczących zagrożeń, czystości i opakowań.
Materiały wprowadzane do przestrzeni podlegającej wymogom bezpieczeństwa biologicznego lub aseptycznej zazwyczaj wymagają kontroli skierowanej do wewnątrz — polegającej na zapobieganiu przedostawaniu się zanieczyszczeń lub niepożądanych organizmów do środka lub, w przypadku izolacji, na zapobieganiu sytuacji, w której wprowadzany przedmiot sam w sobie mógłby spowodować pogorszenie stanu kontrolowanego środowiska, do którego trafia. Przykładowe wyjście odwraca tę kolejność priorytetów: na pierwszy plan wysuwa się kwestia tego, co opuszcza przestrzeń kontrolowaną oraz czy nadal stanowi zagrożenie, które należy zneutralizować, zanim dotrze do obszaru niekontrolowanego, stołu laboratoryjnego lub przyrządu analitycznego w innym miejscu obiektu. Strumienie odpadów zazwyczaj charakteryzują się najwyższą klasyfikacją zagrożenia spośród wszystkich ścieżek przepływu i najmniejszym marginesem na improwizację, ponieważ to właśnie one najczęściej przenoszą zanieczyszczenia lub niebezpieczne pozostałości w punkcie wyjścia. Części zwrotne — narzędzia, komponenty lub pojemniki wielokrotnego użytku powracające do przestrzeni kontrolowanej po pracy poza nią — wymagają własnej logiki postępowania, ponieważ nie można zakładać, że część, która wcześniej znajdowała się w środowisku niekontrolowanym, jest czysta tylko dlatego, że była czysta w momencie opuszczenia tej przestrzeni.
W przypadku gdy obiekt łączy kilka z tych ścieżek w jeden wspólny interfejs, punkt transferowy musi być zaprojektowany pod kątem najbardziej wymagającej kombinacji cech spośród wszystkich typów ścieżek z niego korzystających, co może skutkować nadmiernym określeniem wymagań sterowania dla łatwiejszych ścieżek i spowodować konflikt harmonogramowy między nimi. W przypadku gdy w projekcie ścieżki te są rozdzielone fizycznie lub proceduralnie, każdą z nich można dopasować do metody transferu proporcjonalnej do jej własnego profilu zagrożenia i czystości, a sprzęt na każdym interfejsie można dobrać bez konieczności kompromisów związanych z ruchem, do obsługi którego nie był przeznaczony. Określenie, jakie typy ścieżek faktycznie istnieją w obiekcie oraz czy któreś z nich zostały połączone raczej ze względu na wygodę niż z udokumentowanych powodów, jest niezbędnym krokiem przed wyborem sprzętu, niezależnie od tego, jaki sprzęt zostanie ostatecznie wybrany.
Dopasuj skrzynki z przepustami, komory VHP, zbiorniki do zanurzania oraz zamknięte interfejsy do obciążenia
Po sklasyfikowaniu ładunków i wyodrębnieniu ścieżek transportowych zespół projektowy może dopasować konkretne typy urządzeń przeładunkowych do konkretnych potrzeb w zakresie przeładunku — jednak takie dopasowanie zależy od kompatybilności ładunku oraz sposobu postępowania z nim i dokumentacji, jakiej wymaga, a nie od tego, który typ sprzętu jest najbardziej znany zespołowi projektowemu.
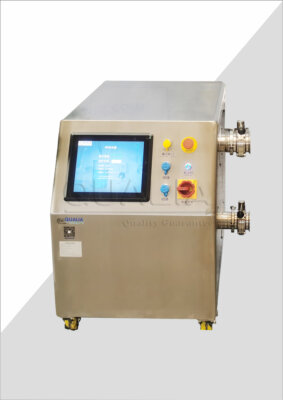
Komora przekaźnikowa stanowi fizycznie oddzielony interfejs przesyłowy między dwoma środowiskami, zazwyczaj wyposażony w drzwi z blokadą, która uniemożliwia jednoczesne otwarcie po obu stronach. W ramach tej ogólnej kategorii, a Skrzynka bezpieczeństwa biologicznego oraz a VHP Pass Box służą do obsługi różnych kombinacji zagrożeń i wymagań dotyczących czystości: jedna z nich jest skonfigurowana w oparciu o logikę blokad i zabezpieczeń wymaganych przez strefę bezpieczeństwa biologicznego, natomiast druga obejmuje cykl oczyszczania za pomocą nadtlenku wodoru w fazie gazowej, dostosowany do ładunków wymagających walidowanego etapu dekontaminacji w ramach transferu, co ma znaczenie w sytuacjach, gdy strona aseptyczna połączonej strefy wymaga udokumentowanej dezynfekcji podczas transferu, a nie jedynie pasywnego przejścia z blokadą.
A zbiornik do zanurzania radzi sobie z inną rzeczywistością w zakresie pakowania — ładunkami, które mogą wytrzymać lub wymagają zanurzenia w płynnym środku dezynfekującym podczas przekraczania granicy, co sprawdza się w przypadku sztywnych, odpornych na działanie płynów pojemników, ale nie jest odpowiednie dla materiałów lub opakowań, które mogłyby ulec uszkodzeniu w wyniku obróbki płynem lub do których płyn nie byłby w stanie wniknąć.
W szerszym ujęciu zamknięty interfejs przeładunkowy nadaje się do ładunków, w przypadku których samo opakowanie zapewnia oddzielenie środowisk dzięki mechanizmowi dokowania lub ciągłej warstwie ochronnej, co pozwala całkowicie uniknąć etapu przeładunku na otwartej przestrzeni; ma to znaczenie w sytuacjach, gdy ze względu na zagrożenie związane z samym ładunkiem lub wymagania dotyczące czystości niedopuszczalny jest jakikolwiek moment przebywania ładunku na otwartej przestrzeni w trakcie procesu przeładunku.
Żaden z tych rodzajów urządzeń nie stanowi uniwersalnego rozwiązania, a wybór jednego z nich zazwyczaj wyklucza pozostałe w przypadku danego interfejsu. Zbiornik zanurzeniowy nie może pomieścić ładunku, którego opakowanie uległoby uszkodzeniu w wyniku zanurzenia; obróbka oparta na VHP nie jest odpowiednia dla ładunku, który jest niezgodny z chemicznymi składnikami środka obróbczego lub narażony na działanie wilgoci; komora przesyłowa z blokadą, pozbawiona cyklu obróbki, sama w sobie nie zapewnia zatwierdzonego etapu dezynfekcji podczas przenoszenia, jeśli jest on wymagany. Decyzja powinna wynikać z ustalonej już klasyfikacji ładunku i rodzaju ścieżki, przy czym przed wyborem kategorii sprzętu należy w ramach projektu potwierdzić, jakiego rodzaju obróbki i dowodów wymaga konkretny ładunek, a nie najpierw wybierać sprzęt, a dopiero potem sprawdzać, czy ładunek się do niego nadaje.
Zdefiniuj blokady, cykle przetwarzania, dowody zwolnienia oraz obsługę wyjątków
| Element sterujący | Definicja dotycząca konkretnego projektu | Granica decyzyjna |
|---|---|---|
| Blokady | Wymagane działanie blokady w ramach uzgodnionej koncepcji ciśnienia i przesyłu. | Sekwencja transferu musi mieścić się w ramach uzgodnionej koncepcji granic. |
| Cykl leczenia | Postępowanie dostosowane do obciążenia oraz parametry cyklu, które należy zweryfikować w ramach projektu. | Nie ma jednej uniwersalnej procedury dotyczącej cyklu VHP; w razie potrzeby należy stosować sprawdzoną metodę dezynfekcji podczas transferu. |
| Ujawnienie dowodów | Dokumentacja, która musi być dostępna przed wydaniem przewożonego ładunku. | Zwolnienie zależy od przedstawionych dowodów, a nie wyłącznie od zakończenia etapu przekazania. |
| Obsługa wyjątków | Działanie, które ma miejsce, gdy nie są spełnione warunki blokady, cyklu obróbki lub zwolnienia. | Nierozwiązany wyjątek nie staje się standardową ścieżką zwolnienia. |
Wybór odpowiedniej kategorii sprzętu jest konieczny, ale nie wystarczający. Dla każdego interfejsu transferowego należy również zdefiniować logikę sterowania dostosowaną do konkretnego projektu, ponieważ żaden z tych elementów nie posiada uniwersalnych ustawień domyślnych, które miałyby zastosowanie we wszystkich projektach.
Działanie blokady musi być zgodne z koncepcją ciśnienia i transferu uzgodnioną wcześniej w ramach projektu. Blokada uniemożliwiająca jednoczesne otwarcie obu drzwi komory przejściowej zapewnia ochronę separacji między dwoma środowiskami, jednak konkretna sekwencja działań — które drzwi mogą się otworzyć w jakich warunkach oraz co się stanie w przypadku przerwania tej sekwencji — musi zostać zdefiniowana w oparciu o rzeczywistą koncepcję granic określoną w projekcie, a nie oparta na domyślnej logice fabrycznej urządzenia.
Największe trudności w związku z cyklami obróbki stwarzają ogólne założenia. Załącznik 1 do unijnych wytycznych GMP wyraźnie stwierdza, że nie istnieje uniwersalny schemat cyklu dezynfekcji parą o wysokiej temperaturze; zweryfikowana dezynfekcja podczas przenoszenia musi zostać opracowany i zatwierdzony dla konkretnego ładunku, opakowania i komory. Cykl zatwierdzony dla jednego typu ładunku nie ma automatycznego zastosowania w przypadku innego stanu opakowania lub innego materiału, nawet w ramach tego samego urządzenia. W ramach projektu należy określić, dla każdego typu ładunku przechodzącego przez interfejs związany z obróbką, jakie parametry cyklu mają zastosowanie oraz w jaki sposób parametry te zostaną zatwierdzone.
Potwierdzenie zwolnienia to dokumentacja lub etap weryfikacji, który określa, czy przekazany ładunek faktycznie może zostać przekazany dalej, i powinno być zdefiniowane niezależnie od mechanicznego zakończenia etapu przekazania. Zakończenie cyklu lub zamknięcie drzwi nie jest równoznaczne z autoryzacją zwolnienia; w projekcie należy określić, jakie dowody — potwierdzenie cyklu, kontrola wzrokowa, dokumentacja — stanowią zwolnienie dla każdej ścieżki i każdego typu ładunku.
Obsługa wyjątków zamyka cykl: co się dzieje, gdy blokada nie zadziała, cykl obróbki nie zostanie zakończony zgodnie z zatwierdzonymi procedurami lub dokumentacja zwolnienia jest niekompletna. Nie można dopuścić, aby nierozwiązany wyjątek stał się domyślnie normalną, powtarzalną ścieżką dopuszczenia do obrotu, co oznacza, że projekt wymaga zdefiniowanego działania — wstrzymania, ponownego przetworzenia, eskalacji — dla każdego trybu awarii, zamiast pozostawiania tej kwestii improwizacji w momencie wystąpienia awarii. W tym miejscu informacje specyficzne dla danego zakładu, takie jak typy ładunków i wymagania dotyczące przetwarzania, które projekt już sklasyfikował, stają się podstawą do przeglądu konfiguracji lub wyceny konkretnego sprzętu transferowego potrzebnego na każdym interfejsie.
Przed zatwierdzeniem projektu należy przeprowadzić kontrole dotyczące wydajności, własności i zgodności
| Współczynnik wykorzystania mocy | Dane wejściowe dotyczące konkretnego projektu | Wpływ na wydajność |
|---|---|---|
| Przestrzeń sceniczna | Miejsce potrzebne do rozmieszczenia ładunków w pobliżu punktu przeładunku. | Regulacja zapotrzebowania stanowi część planu wydajnościowego, nawet jeśli obciążenie mieści się w komorze. |
| Maksymalna mieszanka partii | Kombinacja rodzajów obciążeń przewidywanych w okresie szczytowego zapotrzebowania. | Wydajność przy obciążeniu szczytowym zależy zarówno od składu partii, jak i od objętości komory. |
| Reset cyklu | Konieczne jest zresetowanie przed kolejnym cyklem transferu. | Resetowanie wpływa na to, kiedy sprzęt będzie gotowy do przyjęcia kolejnego ładunku. |
| Obsługa wyjątków | Procedura postępowania w przypadku, gdy nie można przeprowadzić standardowego leczenia lub zwolnienia. | Wyjątki mogą zajmować przepustowość sieci przesyłowej i muszą zostać uwzględnione w planie. |
Nominalna objętość komory jest najłatwiejszą do podania wartością pojemności, ale jednocześnie najmniej kompletną z punktu widzenia projektowania. Rzeczywista przepustowość interfejsu transferowego zależy od kilku warunków pracy, których sama objętość komory nie oddaje, a wszystkie te warunki należy oszacować przed ostatecznym zatwierdzeniem projektu, a nie ustalać je dopiero później.
Wokół punktu przeładunku potrzebna jest przestrzeń do tymczasowego ustawiania ładunków, niezależnie od tego, czy ładunek mieści się w komorze, ponieważ zarówno ładunki przybywające do przeładunku, jak i ładunki oczekujące na wydanie po przeładunku potrzebują miejsca, w którym mogą czekać, nie blokując przy tym punktu przeładunku ani nie mieszając się z ruchem niezwiązanym z przeładunkiem. Komora o rozmiarach odpowiednio dobranych do samego ładunku może nadal stanowić wąskie gardło, jeśli po żadnej ze stron nie przewidziano miejsca na tymczasowe ustawianie ładunków.
Wielkość szczytowej partii ma znaczenie, ponieważ zapotrzebowanie zakładu na transport rzadko ogranicza się do jednego, powtarzającego się typu ładunku; to właśnie kombinacja rodzajów ładunków spodziewanych w okresie wzmożonego ruchu decyduje o tym, jaka część nominalnej pojemności komory jest faktycznie dostępna do jednoczesnego wykorzystania, ponieważ niekompatybilne ładunki zazwyczaj nie mogą być przetwarzane w tym samym cyklu, nawet jeśli fizycznie zmieściłyby się razem.
Czas resetowania cyklu — czyli czas i procedura niezbędne do przygotowania urządzenia do kolejnej partii — decyduje o tym, jak często komora jest faktycznie dostępna, niezależnie od jej wielkości. Większa komora z długim czasem resetowania może zapewnić mniejszą praktyczną wydajność niż mniejsza komora z krótkim czasem resetowania, w zależności od składu partii przewidzianego w projekcie.
Obsługa wyjątków ma z kolei wpływ na przepustowość: ładunek zatrzymany w celu ponownego przetworzenia lub eskalacji zajmuje interfejs lub jego przestrzeń buforową dłużej niż zwykły transfer, a plan przepustowości, który zakłada, że każdy ładunek przechodzi pomyślnie za pierwszym podejściem, nie uwzględni w wystarczającym stopniu przypadków wyjątkowych, których wystąpienie logika sterująca już przewidziała.
W przypadku gdy priorytetem projektu jest przede wszystkim zapobieganie rozprzestrzenianiu się na zewnątrz, w dyskusjach dotyczących wydajności dominują zazwyczaj kwestie etapowania i obsługi wyjątków, ponieważ nie można dopuścić do zakończenia cykli przetwarzania, które zakończyły się niepowodzeniem lub nie zostały zakończone. W przypadku gdy priorytetem projektu jest przede wszystkim ochrona aseptyczna, dominują zazwyczaj kwestie szczytowego mieszania partii i resetowania cyklu, ponieważ ryzyko zanieczyszczenia narasta przy każdym ponownym otwarciu interfejsu. Przed zatwierdzeniem projektu należy ustalić, który z tych czynników ma decydujące znaczenie dla konkretnych punktów transferu oraz kto jest odpowiedzialny za czek potwierdzający przyjęcie dla każdego interfejsu oraz jakie dane — wynikające z ustalonej już klasyfikacji obciążeń, separacji ścieżek i definicji sterowania — zostaną przeanalizowane podczas ostatecznego uzgadniania konfiguracji z dostawcą sprzętu.
Często zadawane pytania
Q: Jakie informacje należy ustalić przed wyborem trasy transferu materiałów?
A: Należy utworzyć rejestr ładunków obejmujący wszystkie przychodzące artykuły, próbki, strumienie odpadów i części zwrotne. Dla każdego ładunku należy odnotować jego pochodzenie, miejsce przeznaczenia, rodzaj zagrożenia, stan czystości, stan opakowania, wymagane postępowanie oraz dokumentację niezbędną przed wydaniem.
Q: Czy jeden domyślny kierunek ciśnienia może objąć obszar, w którym wymagane są zarówno środki bezpieczeństwa biologicznego, jak i kontrola aseptyczna?
A: Nie. W ramach projektu należy uzgodnić koncepcję ciśnienia i przepływu, która uwzględnia zarówno uwolnienie na zewnątrz, jak i zanieczyszczenie wewnętrzne, przy czym warunki brzegowe należy ustalić na podstawie oceny ryzyka dla konkretnego obiektu oraz obowiązujących lokalnych wymagań.
Q: Czy materiały przychodzące, próbki wychodzące, odpady i części zwrotne powinny być transportowane tą samą trasą?
A: Nie automatycznie. Należy przyporządkować każdą trasę osobno, ponieważ jej punkt początkowy, punkt docelowy, opakowanie, klasa zagrożenia, stan czystości i punkt uwolnienia mogą się różnić; następnie należy sprawdzić, czy połączenie tras nie spowodowałoby konfliktu w zakresie warunków przetwarzania lub uwolnienia.
Q: W jaki sposób zespół powinien porównać komorę typu „pass box”, komorę VHP, zbiornik zanurzeniowy oraz zamknięty interfejs transferowy?
A: Należy je porównać pod kątem zgodności opakowań poszczególnych ładunków, wymaganej obróbki, kierunku transportu oraz dowodów zwolnienia. Trasa powinna pozostać tymczasowa do momentu, aż te specyficzne dla projektu kontrole wykażą, że ładunek i proponowana obróbka mogą być realizowane łącznie.
Q: Kiedy przeniesiony ładunek jest gotowy do zwolnienia?
A: Jest gotowy dopiero wtedy, gdy dostępne są dowody zdefiniowane dla tej trasy oraz spełnione zostały wymagane warunki blokady i obróbki. Jeśli którykolwiek warunek nie zostanie spełniony, należy skorzystać z zaplanowanej ścieżki wyjątku, zamiast traktować fizyczne zakończenie przenoszenia jako zgodę na zwolnienie.
Q: Dlaczego komora, która mieści największy ładunek, nadal może stać się wąskim gardłem?
A: Fizyczne dopasowanie nie gwarantuje rzeczywistej przepustowości. Przed zaakceptowaniem planu wydajności należy sprawdzić przestrzeń przygotowawczą, szczytową kombinację rodzajów ładunków, reset cyklu oraz czas i przestrzeń zajmowaną przez wyjątki.