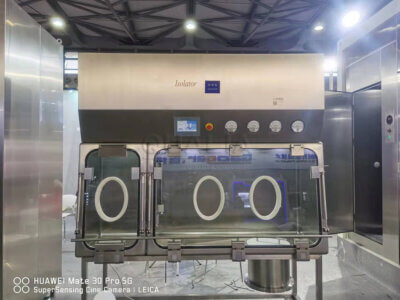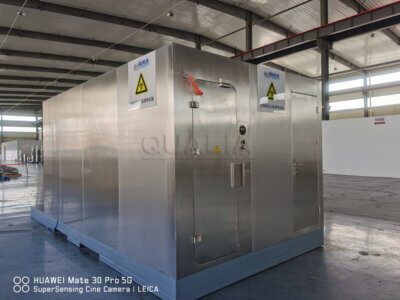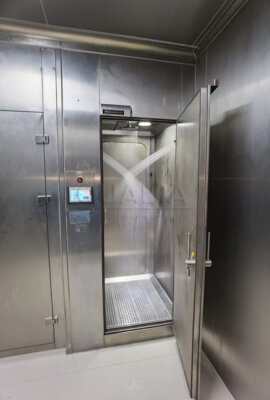
Quando la pulizia, la rimozione dei rifiuti o la sostituzione dei filtri comportano l’apertura del confine di contenimento HPAPI, l’apparecchiatura esce dal suo normale stato operativo ed entra in una condizione che non è stata progettata come predefinita. La domanda a cui il team di progetto deve rispondere prima dell’inizio dell’intervento non è se, in linea di principio, il confine possa essere aperto in sicurezza, ma quale interfaccia specifica venga aperta, quale percorso segua il materiale o il componente una volta attraversata tale interfaccia e quali prove confermeranno che il confine è tornato al suo stato verificato prima che la lavorazione riprenda.
Definire ciascun intervento al confine di contenimento dell’HPAPI
| Operazione sui confini | Interfaccia o movimento da pianificare | Decisioni specifiche relative al progetto da definire |
|---|---|---|
| Pulizia | Movimentazione da ambiente sporco a ambiente pulito di utensili, sacchi, componenti e operatori | Dove vengono confinati e decontaminati i materiali e come verrà stabilita la verifica del rilascio |
| Raccolta dei rifiuti solidi | Contenimento, insaccamento, etichettatura e trasferimento oltre il confine | Il percorso dei rifiuti confinati e i punti di decontaminazione, etichettatura e trasferimento |
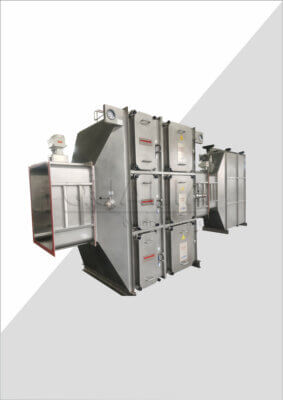
| Sostituzione del filtro HEPA | L'interfaccia per la sostituzione del filtro e il percorso del filtro rimosso | Isolamento, stato della pressione differenziale, misure per la sostituzione in sicurezza, prove di tenuta e percorso di smaltimento controllato del filtro rimosso |
La pulizia, la rimozione dei rifiuti solidi e la sostituzione dei filtri sono tre interventi distinti, e considerarli come un unico evento generico denominato “apertura dell’isolatore” elimina i dettagli necessari alla pianificazione del progetto. Ciascuna di esse ha una propria interfaccia, un proprio flusso di materiali o personale attraverso il confine e i propri requisiti di documentazione al completamento. La pulizia comporta lo spostamento di strumenti, sacchi, componenti e operatori tra una zona contaminata e una zona pulita, e il progetto deve definire dove tale materiale viene confinato, dove viene decontaminato e come viene verificato, anziché dato per scontato, il rilascio dal lato contaminato. La rimozione dei rifiuti solidi è un movimento diverso: i rifiuti contenuti devono essere insacchettati, etichettati e trasferiti oltre il confine in punti definiti, e il progetto deve definire il percorso dei rifiuti stesso, anziché trattarli come un sottoprodotto che viene “gestito” in modo generico. La sostituzione dei filtri costituisce una terza interfaccia, con i propri requisiti di isolamento, lo stato di pressione, le disposizioni per la sostituzione in sicurezza e un percorso per i filtri rimossi che è distinto dal percorso dei rifiuti anche laddove alla fine si unisca ad esso.
Il motivo per cui questa distinzione è importante ai fini della selezione e della configurazione delle attrezzature è che ogni interfaccia implica un hardware diverso. Un’interfaccia progettata per supportare il trasferimento sicuro di utensili e componenti non supporta automaticamente il trasferimento sicuro di rifiuti sfusi nello stesso punto, e un’interfaccia per il trasferimento dei rifiuti non funge automaticamente anche da interfaccia per la sostituzione dei filtri, dotata di un proprio sistema di isolamento e di un alloggiamento per la sostituzione in sicurezza. Laddove un progetto tratti questi aspetti come un unico “punto di accesso” indifferenziato, le specifiche delle attrezzature tendono a definire in modo insufficiente proprio la caratteristica che conta: le dimensioni dell’alloggiamento per la sostituzione in sicurezza dei filtri, la sequenza di insaccamento ed etichettatura dei rifiuti o la logica di rilascio verificato per la pulizia. Laddove invece il progetto separi fin dall’inizio questi tre interventi, la revisione delle attrezzature può porre per ciascuno di essi una domanda più circoscritta e più facilmente rispondibile: qual è l’interfaccia, cosa la attraversa e cosa ne conferma la chiusura.
Questa distinzione modifica anche il modo in cui il progetto interpreta la documentazione fornita dai fornitori. Un fornitore che descrive le prestazioni di contenimento per il funzionamento di routine non sta automaticamente descrivendo le prestazioni durante la pulizia, la rimozione dei rifiuti o la sostituzione dei filtri, poiché le condizioni al contorno sono diverse. Un team di progetto che sta preparando un capitolato d’appalto o una valutazione del fornitore dovrebbe chiedere, separatamente per ciascuno dei tre interventi, quale sia lo stato al contorno ipotizzato e quali prove esistano per quello specifico stato — non per le prestazioni dell’apparecchiatura durante il funzionamento di routine a sistema chiuso.
Pulizia delle mappe: dalla caratterizzazione dei residui al rilascio verificato
La pulizia in un’area HPAPI non è un’azione singola, ma una sequenza che inizia con la caratterizzazione dei residui presenti e termina con una decisione di rilascio verificata; è proprio nell’intervallo tra questi due punti che va inserita la pianificazione dettagliata. La caratterizzazione dei residui determina cosa il metodo di pulizia debba rimuovere e quale metodo di rilevamento o conferma sia in grado di verificare tale rimozione. Si tratta di una questione specifica per ogni progetto, poiché i residui dipendono dal materiale trattato, e sia il metodo di pulizia che quello di verifica accettabili derivano da tali residui, non dalla sola categoria di apparecchiatura.
Tra la caratterizzazione e il rilascio si colloca il movimento stesso: il trasferimento da “sporco” a “pulito” di strumenti, sacchetti, componenti e operatori. Laddove il progetto definisce chiaramente questo movimento, ogni articolo presenta uno stato noto in ogni momento — contaminato, in lavorazione, decontaminato, rilasciato — e l’operatore o l’ispettore può confermare quale stato si applica osservando un indicatore, un’etichetta o una posizione definiti, anziché affidarsi alla memoria o a supposizioni. Laddove questo movimento sia definito in modo approssimativo, lo stesso strumento o componente può trovarsi in una situazione di ambiguità tra due stati, e tale ambiguità costituisce di per sé una condizione rilevante ai fini dell’esposizione, indipendentemente dal fatto che la decontaminazione sia stata eseguita correttamente.
La fase di rilascio è l’aspetto che più facilmente viene trascurato. Un registro di pulizia che attesti lo svolgimento di un’attività non costituisce la stessa prova di una decisione di rilascio che documenti come sia stato verificato che l’attività soddisfi le condizioni richieste per il ritorno al lato pulito. Laddove un progetto confonda il concetto di “pulizia effettuata” con quello di “pulizia verificata”, la decisione di riavvio si basa su prove più deboli di quanto il progetto creda di avere. Questa distinzione diventa concreta durante la pianificazione dell’intervento: il progetto dovrebbe definire, per ogni tipo di evento di pulizia, quale metodo di verifica si applica e quale risultato costituisce il rilascio, prima che l’intervento abbia luogo piuttosto che durante lo stesso.
Le scelte di configurazione influenzano la fattibilità di questa mappatura. Un’interfaccia progettata con zone “lato sporco” e “lato pulito” chiaramente definite e fisicamente distinte rende più facile tracciare e verificare lo stato di un utensile o di un componente. Un'interfaccia in cui i movimenti dalla zona sporca a quella pulita condividono lo stesso percorso fisico fa sì che il rilascio verificato dipenda esclusivamente dalla disciplina procedurale, senza alcuna barriera fisica a rafforzarlo. Laddove il progetto lo consenta, privilegiare la separazione fisica dei movimenti dalla zona sporca a quella pulita riduce la dipendenza della decisione di rilascio dalla sola procedura — ma si tratta di una preferenza progettuale da valutare in base all'interfaccia specifica, non di una garanzia fornita automaticamente da qualsiasi configurazione.
Sequenza di contenimento, insaccamento, etichettatura e trasferimento dei rifiuti solidi
I rifiuti solidi generati all’interno di un’area HPAPI presentano la stessa classificazione di pericolo del materiale di processo fino a quando non vengono confinati; è proprio la sequenza di confinamento, insacchettamento, etichettatura e trasferimento che trasforma un pericolo aperto in un elemento controllato che può lasciare l’area. Saltare o modificare l’ordine di una fase in questa sequenza reintroduce il rischio di esposizione che l’area era stata progettata per prevenire; ecco perché è la sequenza stessa — e non solo le singole azioni — a costituire l’unità di pianificazione.
Il contenimento viene prima di tutto: i rifiuti devono essere raccolti in modo da impedirne la dispersione prima ancora di essere spostati. Segue l’insacchettamento, e il metodo di insacchettamento deve corrispondere all’approccio di contenimento già stabilito, poiché una fase di insacchettamento che presuppone uno stato di contenimento non effettivamente raggiunto crea un falso senso di controllo. L’etichettatura identifica lo stato di pericolosità dei rifiuti insacchettati e spesso i requisiti di manipolazione per chiunque li riceva a valle; ciò è importante perché la persona che accetta i rifiuti al punto di trasferimento potrebbe non essere la stessa che li ha generati e farà affidamento sull’etichetta piuttosto che sulla conoscenza diretta del processo. Il trasferimento è la fase finale ed è anche il punto in cui la progettazione dell’interfaccia assume maggiore importanza: un punto di trasferimento costruito per volumi e frequenze di rifiuti ordinari si comporta in modo diverso da uno che non è stato progettato tenendo conto di quella specifica interfaccia.
La decisione specifica del progetto non riguarda il fatto che questa sequenza esista in linea di principio — esiste, per qualsiasi flusso di rifiuti HPAPI — ma dove ogni fase avvenga fisicamente rispetto al confine di contenimento e chi sia responsabile di confermare che una fase sia completata prima che inizi quella successiva. Laddove il progetto definisca esplicitamente questi punti, la responsabilità e la tempistica sono chiare. Laddove il progetto li lasci impliciti, la sequenza può comunque svolgersi, ma la conferma che si sia svolta correttamente diventa più difficile da fornire a posteriori, il che incide direttamente sulle decisioni relative al riavvio e alla prontezza per l’ispezione che seguono qualsiasi intervento.
Piano di isolamento HEPA, sostituzione sicura del BIBO, percorso di smaltimento dei filtri rimossi e prove di tenuta
| Elemento di pianificazione | È necessaria una definizione specifica per il progetto | Confine decisionale |
|---|---|---|
| Isolamento | Stato di isolamento per l'interfaccia di sostituzione del filtro | Definire lo stato di questo intervento prima dell'apertura dell'interfaccia |
| Stato della pressione differenziale | Durante la sostituzione è necessario monitorare la pressione differenziale | Applicare il valore e l'interpretazione stabiliti per il progetto e il contesto di prova in questione |
| Cambio sicuro BIBO | Disposizioni per la sostituzione in sicurezza dell'interfaccia di sostituzione del filtro | La sola designazione dell'apparecchiatura non è sufficiente a determinare le prestazioni di contenimento; la valutazione rimane legata a condizioni ben definite |
| Instradamento con filtro rimosso | Percorso definito per il filtro rimosso attraverso la gestione e il trasferimento dei rifiuti | Includere nel percorso i punti previsti per l'insacchettamento, l'etichettatura, la decontaminazione e il trasferimento |
| Test di tenuta | Metodo di prova, contesto di prova e valori di accettazione specifici del progetto | Interpretare il risultato nel contesto specifico del test a cui si riferisce, piuttosto che come un valore universale di superamento |
La sostituzione del filtro è l'intervento che richiede la definizione più dettagliata delle interfacce, poiché combina una decisione relativa all'isolamento, una decisione relativa allo stato della pressione, un meccanismo per la sostituzione in sicurezza, un percorso per lo smaltimento del filtro rimosso e un'interpretazione del test di tenuta; ciascuno di questi aspetti costituisce un elemento a sé stante che il progetto deve specificare, anziché dare per scontato in base alla categoria dell'apparecchiatura.
L’isolamento definisce lo stato in cui deve trovarsi l’interfaccia per la sostituzione del filtro prima che venga aperta — quali parti del sistema sono isolate da quali e in quale ordine. Si tratta di una sequenza specifica per ogni progetto, poiché dipende dall’architettura del sistema relativa a quel particolare alloggiamento del filtro, non da una regola generica per la “sostituzione dei filtri”. Lo stato della pressione differenziale è un elemento correlato ma distinto: il rapporto di pressione attraverso il confine durante la sostituzione deve essere stabilito e verificato in base ai valori di accettazione e al contesto di prova specifici del progetto, non in base a un valore ritenuto universale per tutte le installazioni.
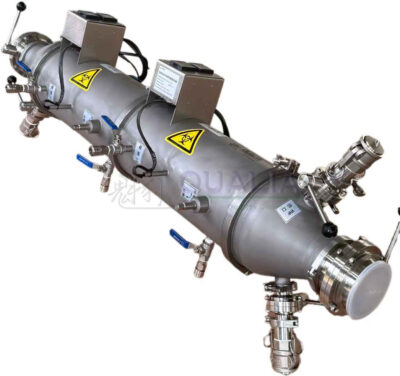
BIBO — sacco-in-bag-out — Le disposizioni relative alla sostituzione in sicurezza consentono di rimuovere e inserire il filtro senza che il materiale filtrante o il materiale trattenuto rimangano esposti durante la stessa operazione di sostituzione. Il Linee guida dell’OMS sui prodotti farmaceutici contenenti sostanze pericolose descrive i controlli relativi agli impianti, ai sistemi chiusi e alle barriere, insieme agli alloggiamenti per la sostituzione in sicurezza dei filtri che trattengono la polvere; ciò descrive la categoria di controllo rilevante in questo contesto, nell’ambito dei prodotti farmaceutici pericolosi, piuttosto che come procedura universale di pulizia o sostituzione dei filtri applicabile a qualsiasi sistema. La presenza di un alloggiamento di tipo BIBO su un'apparecchiatura non garantisce di per sé che le prestazioni di contenimento durante la sostituzione soddisfino i requisiti di un progetto specifico; tale valutazione dipende dalle condizioni definite della sostituzione stessa, motivo per cui la designazione dell'apparecchiatura e le prestazioni dimostrate devono essere trattate come questioni separate durante la definizione delle specifiche e la revisione.
Il percorso di smaltimento dei filtri rimossi è quello in cui il filtro sostituito rientra nel flusso dei rifiuti: il filtro, una volta rimosso all’interno del sacchetto per la sostituzione in sicurezza, deve seguire un percorso controllato che rispetti le stesse procedure di insacchettamento, etichettatura, decontaminazione e trasferimento applicabili agli altri rifiuti HPAPI; il progetto dovrebbe mappare esplicitamente tale percorso, anziché trattare il filtro come un caso speciale esente dal percorso di smaltimento dei rifiuti.
Il test di tenuta chiude il ciclo e la sua interpretazione dipende interamente dal contesto del test. ISO 14644-3 definisce i metodi e le procedure di prova relativi ai parametri prestazionali delle camere bianche e delle zone pulite; tuttavia, il materiale pubblicato costituisce una sintesi del metodo, e i valori di accettazione specifici per ogni sito richiedono che venga definito il contesto di prova applicabile a quell’impianto — un risultato è significativo solo in relazione ai criteri di accettazione stabiliti per quella specifica prova, non come generico “superato” o “non superato”. Analogamente, il Guida alle buone pratiche ISPE SMEPAC descrive la valutazione del contenimento mediante campionamento delle emissioni atmosferiche e della deposizione superficiale in condizioni definite, e il materiale di sintesi in esso contenuto avvalora l’esistenza di una metodologia di valutazione strutturata senza fornire un’interpretazione predefinita dei criteri di accettazione per un determinato progetto; sia il protocollo dettagliato che i valori di accettazione richiedono uno scenario definito e adeguato all’impianto sottoposto a prova. Un progetto che esamina una modifica relativa ai filtri HEPA — compresi i dettagli di configurazione trattati in un guida specifica per la sostituzione dei filtri HEPA negli isolatori OEB4/OEB5 — è opportuno chiedere al fornitore quale metodo di prova sia stato applicato, in quale contesto siano stati stabiliti i valori di accettazione e se tali valori siano stati confermati per quella specifica installazione, anziché accontentarsi di una semplice dichiarazione generica secondo cui è stata effettuata una prova di tenuta.
Controllo di strumenti, operatori e materiali attraverso il movimento “da sporco a pulito”
Che si tratti di pulizia, gestione dei rifiuti o sostituzione dei filtri, ricorre sempre la stessa domanda di fondo: in un dato momento, questo strumento, sacchetto, componente o persona si trova sul lato sporco o su quello pulito del confine, e quali prove sostengono tale classificazione? Mappare il movimento dallo sporco al pulito non è un’attività separata dagli interventi già descritti: è il livello di controllo che sta alla base di tutti loro, e la sua qualità determina se i singoli registri degli interventi hanno effettivamente il significato che dichiarano di avere.
Uno strumento utilizzato durante la pulizia o la sostituzione del filtro presenta uno stato: contaminato, in fase di trattamento o rilasciato. Un operatore che si sposta tra le zone ha uno stato analogo, definito dalla sequenza di misure di protezione individuale che ha seguito e dal momento in cui l’ha fatto. Un componente rimosso dal sistema — un filtro, un sacchetto per i rifiuti, uno strumento di pulizia — segue la stessa logica. Laddove il progetto definisce chiari punti di transizione — una posizione specifica, un passaggio di consegne specifico, un controllo specifico documentato — ciascuno di questi elementi o persone ha uno stato noto in ogni momento, e tale stato può essere confermato tramite ispezione anziché dedotto esclusivamente dal rispetto della procedura.
La condizione che modifica questa valutazione è il grado di separazione fisica tra le zone sporche e quelle pulite nell’interfaccia in questione. Laddove i percorsi "sporchi" e "puliti" siano fisicamente separati da un punto di trasferimento controllato, lo stato di un articolo è rafforzato dalla sua ubicazione fisica: il fatto stesso di trovarsi da una parte o dall’altra è di per sé indicativo. Laddove invece i movimenti "sporchi" e "puliti" condividano un percorso comune e si affidino esclusivamente alla tempistica o alla procedura per separarsi, lo stesso spazio fisico deve servire due diversi stati di controllo in momenti diversi, e il controllo dipende interamente dal corretto rispetto di tale tempistica in ogni occasione, senza che sia disponibile alcun controllo fisico indipendente.
Si tratta di una questione rilevante che Qualia deve comprendere durante la revisione del progetto, poiché gli strumenti specifici, i componenti e gli schemi di movimento degli operatori richiesti dal processo del cliente determinano quale configurazione dell’interfaccia — punti di insaccamento, postazioni di trasferimento, alloggiamenti per il cambio in sicurezza — debba supportare una configurazione delle attrezzature specifica per il progetto; tale dettaglio fa parte delle informazioni relative al progetto del cliente che vengono fornite all’inizio della revisione di una configurazione o di un preventivo.
Accettare le prove specifiche relative all'intervento prima di ricominciare
| Condizione di intervento | Elementi da esaminare | Cosa emerge dai dati disponibili |
|---|---|---|
| È stata effettuata la pulizia | Registri delle operazioni di pulizia | Documentazione del completamento dell'attività di pulizia; ciò non garantisce di per sé l'integrità dei confini né lo stato dei filtri |
| Il perimetro di contenimento è stato aperto o ha subito un'alterazione | Controlli di integrità dei confini | Lo stato del confine di contenimento dopo l'intervento |
| È stato sostituito un filtro HEPA | Risultati dei test dei filtri interpretati nel contesto di test definito | Lo stato del filtro sottoposto a prova secondo il metodo applicabile e i valori di accettazione specifici del progetto |
| L'intervento ha influito sullo stato dell'allarme | Prove relative al ripristino dell'allarme | Ripristino degli allarmi applicabili prima del riavvio |
| Sono state esaminate le prove relative a specifici interventi | Autorizzazione alla ripresa del trattamento | La decisione esplicita di riavviare; l'autorizzazione non sostituisce le prove relative alla pulizia, all'integrità, ai filtri o agli allarmi che si applicano |
La decisione di riprendere l'attività dopo qualsiasi intervento HPAPI dovrebbe basarsi su prove corrispondenti a quanto effettivamente accaduto durante tale intervento, non su un'approvazione generica che consideri tutti gli interventi come intercambiabili. L'insieme delle prove varia a seconda della condizione, e confonderle indebolisce la decisione di riprendere l'attività anche quando ogni singola prova è di per sé valida.
Laddove sia stata eseguita la pulizia, il verbale di pulizia documenta che l’attività ha avuto luogo, ma tale verbale da solo non dimostra che il confine di contenimento sia intatto o che qualsiasi filtro interessato dall’intervento sia in buone condizioni — si tratta di fatti distinti che richiedono prove separate. Laddove il confine di contenimento sia stato aperto o interessato dall’intervento, un controllo dell’integrità del confine costituisce la prova che attesta specificamente lo stato del confine dopo l’intervento, e tale controllo non può essere sostituito da un registro di pulizia o dal risultato di un test sui filtri, poiché risponde a una domanda diversa. Laddove sia stato sostituito un filtro HEPA, il risultato del test del filtro — interpretato nel contesto di prova definito e in base ai valori di accettazione specifici del progetto, in linea con le modalità di interpretazione dei test previste dalla norma ISO 14644-3 e dal quadro di valutazione in stile SMEPAC — costituisce la prova che attesta lo stato del filtro, e un risultato proveniente da un contesto di prova diverso non è direttamente trasferibile a questo. Laddove l’intervento abbia influito sullo stato degli allarmi, la prova del ripristino degli allarmi conferma che questi ultimi siano tornati allo stato richiesto prima che il sistema riprenda il funzionamento non presidiato o semi-presidiato.
La fase finale — l’autorizzazione alla ripresa del trattamento — è una decisione distinta che si aggiunge a tali prove, non un loro sostituto. L’autorizzazione attesta che qualcuno ha esaminato le prove pertinenti e ha preso la decisione esplicita di riavviare il sistema; essa non costituisce di per sé la prova relativa alla pulizia, all’integrità, al filtro o all’allarme su cui si basa tale decisione. Un team di progetto incaricato di redigere la documentazione relativa al riavvio, compreso il tipo di Requisiti relativi ai registri di consegna e manutenzione descritto per Isolatori OEB4/OEB5, dovrebbe essere in grado di indicare quali prove si applicano a ciascuna condizione derivante da questo specifico intervento, anziché un unico registro indifferenziato che copra contemporaneamente le operazioni di pulizia, smaltimento dei rifiuti e sostituzione del filtro. Laddove si applichino più condizioni — ad esempio, una sostituzione del filtro che richieda anche l’apertura di un perimetro e l’interruzione di un allarme — tutti i tipi di prove pertinenti si applicano congiuntamente, e l’autorizzazione dovrebbe riflettere la verifica di ciascuna di esse piuttosto che la presenza di un unico registro.
Domande frequenti
Q: Un isolatore e un sistema di sostituzione dei filtri BIBO devono essere considerati come opzioni alternative di equipaggiamento?
A: No. Possono essere integrati in un unico progetto di contenimento. Prima di procedere alla selezione delle apparecchiature, è necessario mappare l’interfaccia di sostituzione BIBO all’interno dei confini dell’isolatore e definirne lo stato di isolamento, lo stato della pressione differenziale, le disposizioni per la sostituzione in sicurezza, il contesto delle prove di tenuta e il percorso di smaltimento dei filtri rimossi.
Q: Cosa occorre mappare prima di definire definitivamente una procedura di pulizia HPAPI?
A: Iniziare dal residuo da trattare, quindi tracciare il percorso “da sporco a pulito” di strumenti, sacchi, componenti e operatori. Indicare dove è contenuto il residuo, dove avviene la decontaminazione e quali prove di pulizia giustificheranno il rilascio al termine del lavoro.
Q: In che modo un progetto può definire un percorso di trasferimento dei rifiuti solidi contenuta?
A: Tracciare il percorso dei rifiuti dal punto di generazione attraverso le fasi di contenimento, insacchettamento, etichettatura, decontaminazione e trasferimento. Ad ogni passaggio di confine, definire lo stato dell’imballaggio e il punto di consegna, in modo che la fase di ricezione sia nota prima dell’inizio della rimozione dei rifiuti.
Q: Cosa occorre concordare prima di aprire un'interfaccia per la sostituzione del filtro HEPA?
A: Definire lo stato di isolamento richiesto e le condizioni di pressione differenziale, verificare le disposizioni BIBO relative alla sostituzione in sicurezza e stabilire il percorso di smaltimento controllato per il filtro rimosso. Specificare inoltre, prima dell’intervento, il metodo di prova di tenuta applicabile, il contesto di prova e i valori di accettazione specifici del progetto.
Q: Cosa dovrebbe comprendere il passaggio di consegne post-intervento prima che riprenda l'elaborazione?
A: Raccogliere le prove che corrispondano al lavoro svolto: registri delle operazioni di pulizia, controlli sull’integrità dei confini nei casi in cui questi siano stati interessati, risultati dei test sui filtri dopo la loro sostituzione e, ove applicabile, prove relative al ripristino degli allarmi. Registrare la verifica e l’autorizzazione esplicita a riprendere l’elaborazione, anziché considerare un singolo documento come il passaggio di consegne completo.