La scelta di un involucro della camera non adeguato prima che sia stato definito il metodo di decontaminazione rappresenta uno degli errori di sequenziamento più costosi nell’approvvigionamento di strutture di contenimento. Il problema raramente emerge in fase di definizione delle specifiche: si manifesta invece in fase di messa in servizio, quando un protocollo di convalida richiede uno standard di riduzione di log 6 che una camera statica interbloccata non è mai stata progettata per supportare, oppure in fase di audit, quando gli operatori non sono in grado di fornire un criterio di rilascio documentato e si basano sul tempo trascorso anziché su una lettura confermata del sensore. L’adeguamento di una camera di base per soddisfare requisiti di contenimento più elevati non è solitamente praticabile una volta fissati i livelli di costruzione, il che significa che il progetto deve sostenere sia il costo della sostituzione sia il ritardo derivante dalla riqualificazione. La decisione che permette di evitare tutto ciò è semplice ma spesso rimandata: determinare se il confine di trasferimento richieda una riduzione verificata della contaminazione prima del rilascio della porta, prima ancora di specificare qualsiasi tipo di camera.
Obiettivi di trasferimento dei confini alla base della progettazione "pass-through"
Un'unità di passaggio serve a consentire a materiali, attrezzature o campioni di attraversare un confine di contenimento senza che tale confine venga violato. Questo scopo funzionale sembra semplice, ma comporta diverse implicazioni operative a seconda della direzione in cui si muove il carico e del rischio che esso presenta al momento del trasferimento.
Un carico in entrata di materiali di consumo sterili e un carico in uscita di fiasche di coltura potenzialmente contaminate possono entrambi passare attraverso la stessa apertura fisica, ma i controlli necessari per farlo in sicurezza sono sostanzialmente diversi. Il trasferimento in entrata richiede che la camera protegga il prodotto dalla contaminazione ambientale. Il trasferimento in uscita richiede invece che la camera protegga l’ambiente — e il personale sul lato di ricezione — da qualsiasi contaminazione che il carico possa trasportare. Non si tratta di problemi simmetrici, e una singola configurazione della camera non può sempre soddisfare entrambe le esigenze senza compromessi.
Questa direzionalità costituisce la questione fondamentale nella fase di progettazione. Prima ancora di discutere qualsiasi tipo di camera, livello di costruzione o schema di interblocco, il team di progetto deve avere un quadro chiaro di ciò che ogni scenario di trasferimento richiede effettivamente: quali carichi si spostano in quale direzione, in quale stato di contaminazione e quale condizione deve essere confermata prima che la porta sul lato di ricezione possa aprirsi. Questo quadro guida ogni decisione successiva relativa alle specifiche: tipo di camera, progettazione delle guarnizioni, meccanismo di decontaminazione e verifica del rilascio. Considerare un passaggio come un semplice punto di accesso di comodità anziché come un attraversamento controllato del confine è proprio il punto in cui solitamente si crea una lacuna nella pianificazione.
Opzioni della Camera per il movimento di base rispetto a quello con decon abilitato
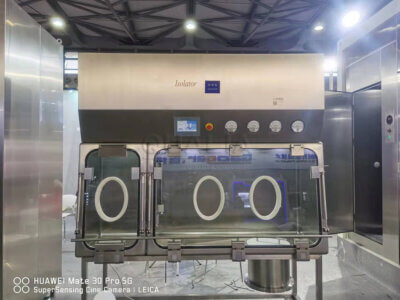
Le cinque principali configurazioni delle camere — statiche non ventilate, dinamiche con filtro HEPA, a doccia d’aria, con biodecontaminazione integrata a H₂O₂ e pass box a tenuta ermetica per BSL-3/4 — coprono un’ampia gamma di capacità, complessità costruttiva e requisiti operativi. Ciascuna è adatta a un livello di rischio ben definito e nessuna è universalmente corretta.
| Opzione Camera | Capacità di decontaminazione | Struttura tipica |
|---|---|---|
| Scatola statica non ventilata | Non è prevista alcuna decontaminazione integrata; è necessario un'operazione di pulizia esterna | Acciaio inossidabile di base |
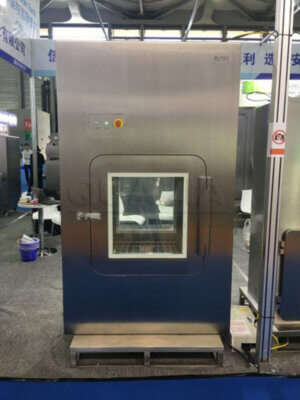
| Cassa dinamica con filtro HEPA | Alimentazione e scarico dell'aria con filtro HEPA; garantisce un trasferimento in condizioni di pulizia, ma non la biodecontaminazione | Carrozzeria interamente saldata con angoli arrotondati |
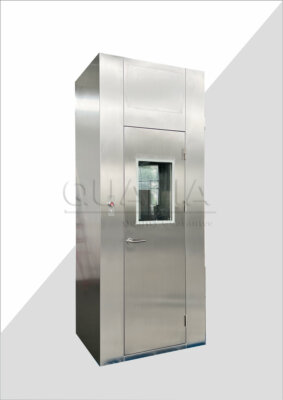
| Unità doccia d'aria | Aria filtrata con filtro HEPA ad alta velocità per rimuovere le particelle superficiali; nessuna decontaminazione chimica | Carrozzeria interamente saldata |
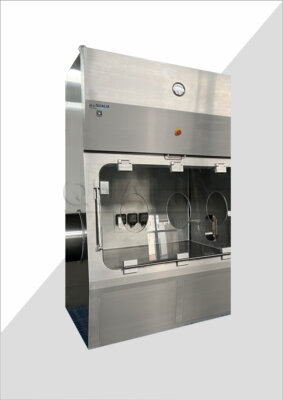
| Camera integrata per la biodecontaminazione con H₂O₂ | Ciclo automatizzato di decontaminazione con vapore/gas di H₂O₂; riduzione convalidata di log 6 | Bio-design con interni senza giunture dal raggio arrotondato e aperture a botola con bordi a lama |
| Camera di trasferimento a tenuta ermetica (BSL-3/4) | Interfaccia di disinfezione VHP; doppia tenuta meccanica e gonfiabile a tenuta di gas | Progettazione biologica con guarnizioni a tenuta di gas, porte per l’iniezione di disinfettante e per la verifica |
L’errore critico di pianificazione consiste nello scegliere un livello di costruzione prima che il rischio di trasferimento sia stato classificato. Una cabina statica non ventilata con un involucro di base in acciaio inossidabile e porte interbloccate è adeguata per i trasferimenti a basso rischio in cui la pulizia esterna tra un trasferimento e l’altro costituisce una misura di controllo accettabile e applicata in modo coerente. Non è adeguata nei casi in cui la fase di decontaminazione debba essere verificata, ripetibile e documentata come parte di un criterio di rilascio. Tale lacuna non è una carenza costruttiva, ma un disallineamento delle specifiche che diventa visibile solo quando qualcuno richiede prove di convalida.
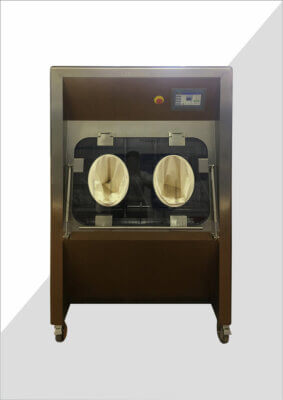
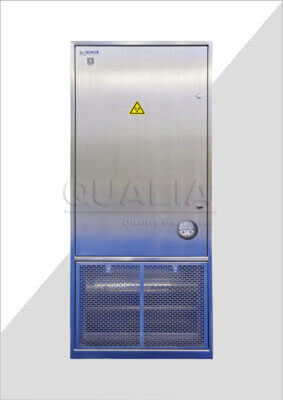
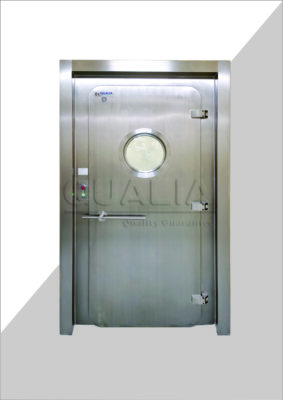
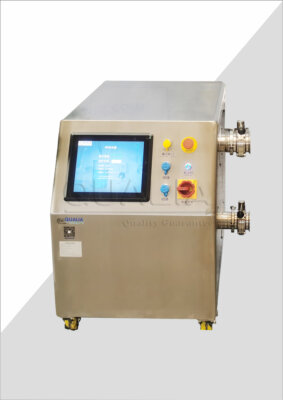
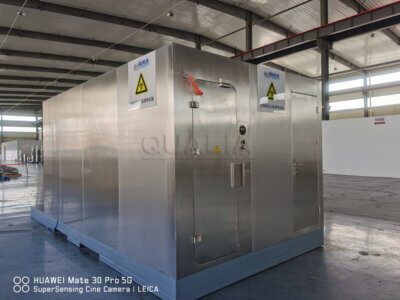
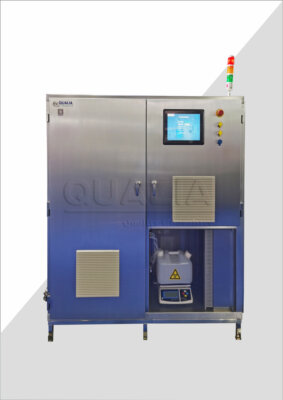
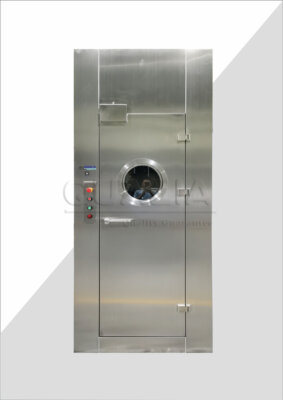
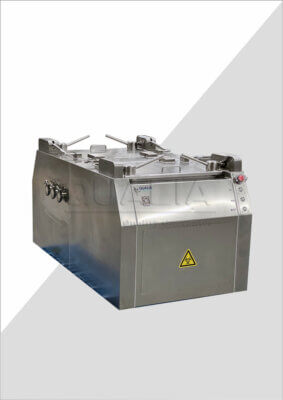
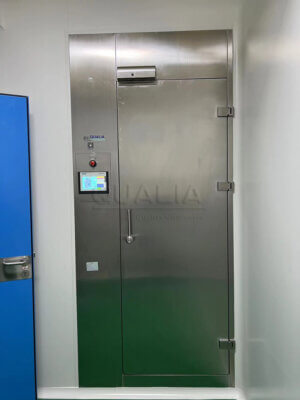
Nella fascia alta, le camere integrate di biodecontaminazione con H₂O₂ e le pass box a tenuta ermetica presentano una complessità significativamente maggiore rispetto alle pass box interbloccate: filtrazione HEPA H14 integrata, convertitori catalitici per lo scarico senza condotti, guarnizioni meccaniche e gonfiabili a doppia porta, interfacce per l’iniezione di VHP e mantenimento della pressione positiva per garantire condizioni di Classe 5 ISO durante il ciclo operativo. La struttura progettata secondo criteri di bio-design — interni senza giunture con raggi arrotondati, aperture dei portelli a filo — è necessaria per garantire una decontaminazione efficace e una pulizia asettica; non può essere aggiunta a una struttura saldata di base in un secondo momento. È proprio questa lacuna progettuale a rendere così costose le modifiche alle specifiche in fase avanzata. Il VHP Pass Box riflette questa tipologia di progettazione integrata, in cui il guscio della camera e il meccanismo di decontaminazione vengono definiti congiuntamente, anziché essere aggiunti successivamente.
L'implicazione pratica: occorre innanzitutto abbinare il tipo di camera al livello di rischio, quindi confermare il livello di costruzione richiesto da quel tipo di camera. Invertire questa sequenza è la causa più comune di riprogettazione in fase avanzata.
Lacune nell'ambito di applicazione che determinano punti deboli nel contenimento
Quando viene installato un passaggio di base senza un metodo di decontaminazione definito per il carico che dovrà trasportare, la lacuna non scompare, ma si trasferisce alla procedura. Gli operatori si ritrovano a dover applicare una fase di disinfezione esterna che non è mai stata specificata, convalidata o confermata come adeguata al rischio di trasferimento. In pratica, ciò significa che l’esito della decontaminazione dipende dall’operatore che esegue la fase, dal disinfettante disponibile, dalla durata del tempo di contatto e dal fatto che sia stata presa in considerazione la geometria superficiale del carico. Nessuna di queste variabili è controllata dalla camera.
Non si tratta di un evento di contaminazione garantito, ma è una variabile incontrollata con conseguenze significative quando il rischio legato al carico non è trascurabile. Il problema è aggravato dal modo in cui si forma, in primo luogo, il divario di competenza. I team delle strutture sono in genere responsabili delle specifiche della camera. I responsabili della biosicurezza sono incaricati della valutazione del rischio di contaminazione. L’ufficio acquisti è responsabile dell’ordine di acquisto. In un numero significativo di progetti, ciascun gruppo presume che un altro abbia già definito i requisiti di decontaminazione, e la questione di come verrà ottenuta e confermata la riduzione della contaminazione cade nel vuoto di tale lacuna organizzativa fino a quando un appaltatore non richiede una voce di bilancio o un ispettore non chiede una motivazione per il contenimento.
La conseguenza di tale audit a valle è concreta: se non esiste un criterio di rilascio documentato — nessuna conferma da parte dei sensori, nessun ciclo convalidato, nessuna fase esterna definita — l’unica cosa che si frappone tra l’evento di trasferimento e una potenziale esposizione è il giudizio dell’operatore, esercitato in modo coerente in ogni turno. Ciò è difficile da giustificare in una revisione sulla biosicurezza e quasi impossibile da dimostrare in un’ispezione normativa. Il Cassetta di sicurezza biologica riguarda la fascia più bassa di questo intervallo, ma il punto fondamentale è che l’obbligo di decontaminazione deve essere attribuito a un proprietario specifico e definito nell’ambito di applicazione prima che venga definito il tipo di camera — non dopo.
Problemi di convalida e manutenzione legati al metodo di trasferimento
I requisiti di convalida per un sistema “pass-through” non sono fissi: dipendono dal metodo di trasferimento utilizzato e dal livello di riduzione della contaminazione dichiarato. È proprio in questo rapporto tra dichiarazione e prove che molti progetti sottovalutano il costo del ciclo di vita.
| Articolo | Soglia / Rischio | Significato |
|---|---|---|
| Efficacia della biodecontaminazione con H₂O₂ | Riduzione del log 6 (indicatori biologici Geobacillus stearothermophilus) | Riduzione misurabile della contaminazione ai fini della verifica del rilascio |
| Tasso di perdita – passaggio standard | ≤10⁻²/h secondo la norma ISO 10648-2, Classe 3 | Conferma l'integrità del sistema di contenimento per i trasferimenti che non richiedono un elevato livello di contenimento |
| Tasso di perdita – pass box a tenuta d’aria | <0,51 TP7T vol/h a -500 Pa | Impedisce la fuoriuscita di agenti patogeni nelle applicazioni ad alto livello di contenimento (BSL-3/4) |
| Affidabilità del sistema di interblocco e della guarnizione della porta | Punto di guasto più comune; il guasto blocca le operazioni e richiede una riparazione costosa | La pianificazione della manutenzione deve dare priorità a questi componenti per evitare fermi imprevisti |
Per le camere integrate di biodecontaminazione con H₂O₂, l'obiettivo misurabile è una riduzione convalidata di log 6 ottenuta mediante Geobacillus stearothermophilus indicatori biologici su nastri di acciaio inossidabile. Questo dato fornisce uno standard di rilascio giustificabile: il ciclo raggiunge o meno la riduzione richiesta, e la prova è di natura biologica piuttosto che procedurale. I tassi di perdita aggiungono un ulteriore livello di integrità misurabile: un pass-through standard viene tipicamente testato con un valore ≤10⁻²/h secondo la metodologia ISO 10648-2 Classe 3, mentre i pass-box a tenuta d’aria per uso ad alto contenimento presentano una soglia più rigorosa, inferiore a 0,5% vol/h a −500 Pa. Non si tratta di requisiti normativi universali applicabili in ogni giurisdizione, ma sono valori di progetto consolidati e riferimenti di prova su cui è possibile basare i protocolli di convalida.
L’aspetto della manutenzione viene spesso trascurato in fase di progettazione. I meccanismi di interblocco e le guarnizioni delle porte sono i punti di guasto operativo più comuni nei sistemi di passaggio e, quando si guastano, il risultato è in genere un arresto non programmato piuttosto che un graduale calo delle prestazioni. Le guarnizioni gonfiabili richiedono ispezioni periodiche e sostituzioni secondo un programma legato al numero di cicli e all’esposizione all’H₂O₂; la logica di sequenziamento dell’interblocco dovrebbe essere sottoposta a test funzionali a intervalli definiti. I progetti che investono in modo insufficiente nella pianificazione della manutenzione di questi componenti spesso ne pagano il prezzo sotto forma di riparazioni d’emergenza durante le operazioni in corso — un esito significativamente più costoso rispetto alla manutenzione preventiva programmata. Dare priorità all’integrità delle interbloccature e delle guarnizioni nel piano di manutenzione non è un approccio ingegneristico eccessivamente prudente; è la conseguenza pratica della consapevolezza di dove questi sistemi si guastano più comunemente.
La necessità di un rilascio verificato come soglia di progettazione
Ciò che distingue un semplice sistema di passaggio interbloccato da una camera di decontaminazione avanzata non è la presenza di VHP o di filtri HEPA, bensì il fatto che il punto di trasferimento richieda una riduzione comprovata della contaminazione prima che sia consentito aprire la porta sul lato di ricezione. Questa è la soglia progettuale. Tutto il resto ne deriva.
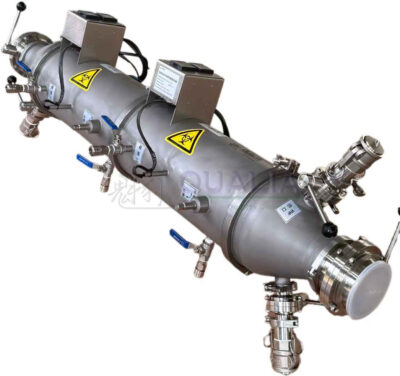
Quando è richiesto un rilascio verificato, la sola tempistica non costituisce un controllo adeguato. Un ciclo che si è svolto per la durata corretta in condizioni variabili — fluttuazioni di temperatura, variabilità della geometria del carico, deriva della concentrazione di H₂O₂ — potrebbe non aver raggiunto la riduzione prevista. Il rilascio basato su sensori risolve direttamente questo problema: i sensori di H₂O₂ a basso livello confermano che l’aerazione ha ridotto la concentrazione residua a un livello sicuro per l’apertura della porta e l’esposizione dell’operatore, mentre i sensori ad alto livello gestiscono la fase di decontaminazione attiva. L’interblocco della porta si sblocca solo quando il sensore conferma la condizione di sicurezza, non allo scadere di un timer. I convertitori catalitici consentono l’aerazione senza condotti, decomponendo l’H₂O₂ all’interno della camera e scaricando gas di scarico innocui per l’ambiente senza la necessità di una rete di condotti dedicata — integrati con lo stesso sistema di interblocco a sensore in modo che le funzioni di ventilazione e sblocco operino in sinergia.
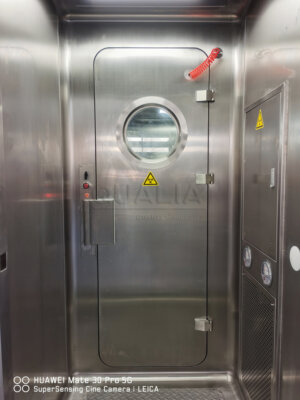
Nel caso delle camere di trasferimento a tenuta ermetica utilizzate in applicazioni BSL-3/4, le porte di iniezione per la disinfezione e le porte di verifica offrono funzionalità aggiuntive: consentono di inserire indicatori biologici all’interno della camera per la convalida del ciclo e di rimuoverli per l’incubazione, fornendo una misurazione diretta della riduzione della contaminazione anziché un valore approssimativo basato esclusivamente sulle letture dei sensori. Questa combinazione — aerazione confermata dai sensori, interblocco del convertitore catalitico e convalida tramite indicatori biologici attraverso porte dedicate — definisce cosa si intende, nella pratica, per “rilascio verificato”.
Le implicazioni in termini di approvvigionamento sono significative. Un progetto che ha superato la soglia di rilascio verificato si è anche impegnato a rispettare una serie specifica di caratteristiche progettuali, protocolli di convalida e requisiti di manutenzione che non si applicano a una camera interbloccata di base. Tale differenza di costo — in termini di complessità della camera, tempi di messa in servizio, convalida del ciclo, manutenzione delle guarnizioni e calibrazione continua dei sensori — dovrebbe essere valutata prima dell’emissione delle specifiche, non dopo l’installazione della camera. Per contestualizzare come questi elementi progettuali si integrino in una configurazione a doppia camera, il Considerazioni progettuali relative al modello VHP passbox a doppia camera illustrano l'ulteriore complessità che deriva dal fatto che il requisito di rilascio verificato debba essere soddisfatto in sequenza in due camere.
| Elemento di verifica del rilascio | Funzione | Risultato |
|---|---|---|
| Sensori di H₂O₂ a bassa concentrazione (3 per AHP + sensore di alta concentrazione per VHP) | Verificare che l'aerazione sia terminata e che la camera possa essere aperta in sicurezza; evitare l'esposizione dell'operatore all'H₂O₂ residuo | Rilascio verificato non dipendente esclusivamente da cicli temporizzati |
| Convertitore catalitico con blocco di sicurezza del sensore di H₂O₂ | Decompone l'H₂O₂ per l'aerazione senza condotti; il blocco della porta viene sbloccato solo quando il sensore conferma che il livello è sicuro | Scarico sicuro per l’ambiente senza canalizzazione dedicata, blocco integrato |
| Porte di iniezione e verifica per la disinfezione | Consentire l’iniezione di VHP e il posizionamento degli indicatori biologici per la convalida del ciclo prima dell’apertura della porta | Riduzione confermata dei log e della contaminazione, che consente un rilascio verificato |
Gli elementi di rilascio verificati riportati nella tabella sopra non sono caratteristiche arbitrarie: ciascuno di essi colma una specifica lacuna nella catena delle prove di rilascio. I sensori sostituiscono la temporizzazione come meccanismo di controllo. Il convertitore catalitico elimina la dipendenza dalla rete di condotti. Le porte di verifica rendono la convalida del ciclo diretta anziché dedotta. Quando un progetto richiede tutti e tre questi elementi, la soglia di progettazione è stata superata e le specifiche dovrebbero rifletterlo.
La decisione più importante nella definizione delle specifiche di passaggio viene presa prima ancora di selezionare qualsiasi prodotto: questo punto di trasferimento richiede una riduzione verificata della contaminazione prima del rilascio? Se la risposta è sì, il progetto richiede una classe di camera — e un programma di validazione — sostanzialmente diversi da una semplice camera interbloccata, e tale differenza non può essere colmata da una semplice procedura. Se la risposta è no, una camera di decontaminazione sovradimensionata aggiunge costi e complessità senza migliorare il risultato in termini di contenimento.
Prima di finalizzare una specifica, assicurarsi che tre elementi siano messi per iscritto: chi è responsabile del requisito di decontaminazione, quale standard misurabile costituisce un trasferimento riuscito (obiettivo di riduzione logaritmica, tasso di perdita, soglia del sensore o una fase esterna definita) e se il livello costruttivo della camera specificata sia effettivamente in grado di soddisfare tale standard. Se uno qualsiasi di questi tre elementi rimane irrisolto al momento dell’appalto, la lacuna nell’ambito di applicazione rimane aperta — e il progetto si carica di un costo che emergerà in seguito, in una fase in cui la correzione risulterà molto più costosa.
Domande frequenti
D: Cosa succede se le specifiche della cabina di trasferimento di biosicurezza sono già state definite, ma non è stato ancora concordato il metodo di decontaminazione?
R: Sospendere l’approvvigionamento fino a quando il requisito di decontaminazione non sia stato assegnato a un responsabile specifico e documentato. Il livello di costruzione della camera determina quali metodi di decontaminazione possa supportare: un involucro saldato di base non può essere adattato per supportare il VHP o cicli di riduzione convalidati di log 6 dopo la fabbricazione. Se la camera viene ordinata prima che sia stato definito il metodo di decontaminazione, è probabile che il progetto riceva un’unità che non sarà in grado di soddisfare i requisiti di convalida che alla fine le saranno richiesti.
D: Un pass-through dinamico con filtro HEPA elimina la necessità di un criterio di rilascio definito, oppure si applica comunque la stessa soglia di rilascio verificata?
R: La filtrazione HEPA riduce la contaminazione da particolato durante il trasferimento, ma non costituisce una fase di decontaminazione e non sostituisce un criterio di rilascio. Se il carico in uscita dalla camera presenta un rischio di contaminazione biologica, la camera dotata di filtrazione HEPA non può comunque garantire che sia sicuro aprirla dal lato di ricezione — si limita a mantenere un ambiente interno pulito durante il trasferimento. La soglia di rilascio verificata è determinata dallo stato di contaminazione del carico, non dalla presenza o meno di un sistema di filtrazione nella camera.
D: A partire da quale livello di contenimento un interblocco meccanico standard diventa insufficiente e con cosa viene sostituito?
R: I sistemi di interblocco meccanici da soli diventano insufficienti quando il confine di trasferimento richiede una riduzione confermata della contaminazione piuttosto che un controllo sequenziale delle porte. A quel punto, l’interblocco deve essere collegato all’uscita di un sensore — in particolare, sensori di H₂O₂ a bassa concentrazione che confermino un’aerazione sicura — in modo che lo sblocco della porta sia subordinato a uno stato misurato piuttosto che alla sequenza delle porte o al tempo trascorso. Per le camere di trasferimento a tenuta stagna BSL-3/4, le porte per gli indicatori biologici aggiungono un secondo livello di sicurezza: la convalida del ciclo viene confermata tramite misurazione diretta, non dedotta dai soli dati dei sensori.
D: Come si dovrebbe valutare il costo di un pass-through dotato di funzione di decontaminazione rispetto all’aggiornamento dei controlli procedurali relativi a una semplice cabina con interblocco?
R: Il confronto rilevante non è tra costo e costo, bensì tra variabile controllata e variabile non controllata. I controlli procedurali relativi a una cella di base dipendono dall’esecuzione coerente da parte dell’operatore in ogni turno, per ogni carico e per ogni geometria della superficie. Una camera in grado di garantire la decontaminazione, con rilascio confermato da sensori, elimina tale variabilità dalla decisione di rilascio. Quando il rischio legato al carico non è trascurabile, l’esposizione a rischi di audit e normativi derivante dall’affidarsi al giudizio non documentato dell’operatore supera in genere la differenza di investimento tra le diverse classi di camere, specialmente se si tiene conto del costo di una sostituzione della camera in una fase avanzata del processo.
D: Una volta che un pass-through di biosicurezza è stato messo in servizio e convalidato, con quale frequenza è necessario verificare nuovamente gli elementi critici di manutenzione per mantenere l’integrità del contenimento?
R: Non esiste un intervallo universale valido per tutte le giurisdizioni o gli impianti, ma le guarnizioni gonfiabili delle porte richiedono ispezioni e sostituzioni secondo un programma legato all’esposizione cumulativa ai cicli di H₂O₂ piuttosto che al solo tempo di calendario, e la logica di sequenziamento degli interblocchi dovrebbe essere sottoposta a test funzionali a intervalli periodici definiti. Il test del tasso di perdita rispetto alla soglia di accettazione originale — ≤10⁻²/h per le unità standard o inferiore a 0,5% vol/h a −500 Pa per le configurazioni a tenuta d’aria — è il modo più diretto per confermare che l’integrità del contenimento non si sia compromessa tra un evento di qualificazione e l’altro. Considerare questi controlli come verifiche una tantum effettuate al momento della messa in servizio, anziché come obblighi di manutenzione continua, è la causa più comune di arresti operativi non pianificati.