Le choix d’un dispositif de transfert inadapté pour une salle BSL-3 est rarement détecté lors de l’examen des achats ; il n’apparaît qu’au moment de la mise en service, lorsqu’une charge courante ne peut physiquement pas passer par la chambre de transfert et que l’équipe se rend compte que la seule option restante consiste à ouvrir une porte d’une manière que le responsable de la biosécurité n’approuvera pas. Ce type de défaillance entraîne généralement une refonte de la conception du confinement au pire moment possible : une fois l’ouverture brute réalisée, les verrouillages interconnectés câblés et l’installation en passe d’être validée. La décision qui permet d’éviter cela ne réside pas dans le choix de la marque du dispositif, mais dans une évaluation structurée des dimensions des charges, de l’état de contamination et de la compatibilité des méthodes de décontamination avant de se prononcer sur la taille de la chambre. C’est en examinant chacun de ces critères dans l’ordre qu’une installation peut faire la distinction entre les dispositifs qui fonctionneront dans la pratique et ceux qui semblent adéquats sur une fiche technique.
Taille des particules et état de contamination avant le transfert : choix du dispositif
Le premier critère de sélection n’est ni la méthode de décontamination ni le matériau de la chambre : il s’agit de savoir si l’objet à transférer peut physiquement passer à travers le dispositif avec son emballage ou son conteneur secondaire. Cela semble évident, mais ce type d’inadéquation est courant, car les équipes dimensionnent les dispositifs de transfert en fonction de l’objet lui-même, et non de la forme sous laquelle il se présente au point de transfert : en sac, en boîte, placé dans un plateau secondaire ou chargé dans un support.
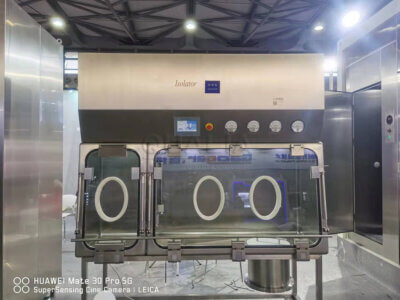
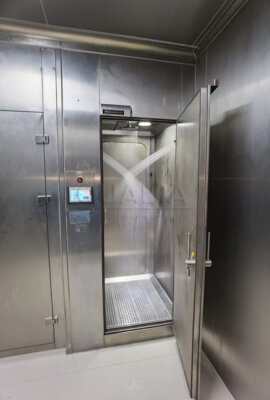
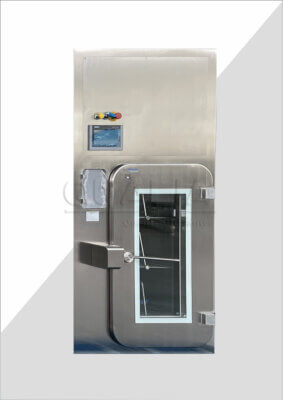
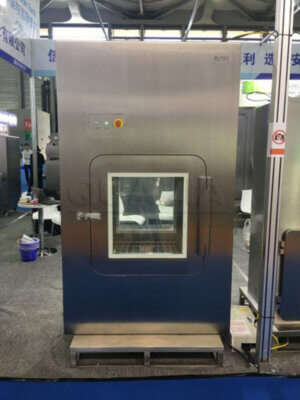
Les passe-objets VHP offrent une plage interne utile allant d’environ 600 × 600 × 600 mm pour les plus petits modèles à 1 200 × 1 400 × 1 600 mm pour les plus grands. Cette fourchette est suffisamment large pour couvrir la plupart des charges de transfert en BSL-3, mais le choix doit être effectué en fonction d’un gabarit de charge maximal confirmé, et non estimé. Si la plus grande charge courante est un flacon de culture placé dans un plateau de confinement secondaire, la dimension à prendre en compte est celle du plateau, à laquelle s’ajoutent les contraintes d’orientation imposées par l’ouverture de la porte — et cette valeur combinée doit inclure une marge suffisante pour pallier les difficultés de placement lors de la manipulation avec des gants.
L’état de contamination introduit une deuxième contrainte qui influe sur le dimensionnement de la chambre. Les matériaux qui arrivent humides, contaminés chimiquement ou dans un emballage secondaire pouvant être immergé dans un liquide sont susceptibles d’être transférés vers une cuve d’immersion plutôt que de suivre un parcours VHP à sec. Les matériaux sensibles à l’humidité, présentant des résidus de surface incompatibles avec les désinfectants liquides, ou comportant des composants électroniques et optiques, nécessitent un parcours de décontamination à sec, quelle que soit leur taille. Le fait de traiter ces critères comme des étapes distinctes — d’abord la taille, puis l’état de contamination — permet d’éviter l’erreur consistant à choisir une cuve d’immersion pour une charge ne supportant pas l’immersion, ou à acheminer une charge humide volumineuse vers une chambre VHP, ce qui nécessiterait une aération prolongée et un nettoyage après le cycle. Ces deux décisions en aval dépendent de la connaissance des dimensions de la charge et de son état de contamination, qui constituent des données incontournables avant même que la sélection de l’appareil ne commence.
Compatibilité avec les milieux humides, facilité de nettoyage de la chambre et méthode de décontamination
Un dispositif de transfert choisi sans tenir compte de sa facilité de nettoyage entraînera des difficultés en matière d’entretien et de revalidation qui s’aggraveront avec le temps. La question n’est pas seulement de savoir quelle méthode de décontamination permet d’atteindre le taux d’élimination requis, mais aussi si la géométrie de la chambre et les matériaux utilisés permettent d’appliquer cette méthode de manière propre et reproductible, compte tenu de la fréquence de décontamination exigée par un protocole de travail de niveau BSL-3.
Les chambres de passe-objets VHP dont les surfaces internes sont en acier inoxydable 316L résistent à la corrosion causée par des cycles répétés de peroxyde d’hydrogène de manière plus fiable que les chambres utilisant de l’acier inoxydable de qualité inférieure. Cette distinction est importante car la composition chimique du VHP est agressive, et la dégradation de la surface à l’intérieur d’une chambre de passe-objets crée des risques de rétention de résidus et complique la requalification de l’efficacité des cycles. Lorsque la géométrie de la chambre comporte des angles arrondis — comme c’est le cas dans les intérieurs bien conçus des BSC de classe III —, la décontamination manuelle entre les cycles est plus rapide et plus complète, ce qui réduit le risque d’accumulation de résidus au niveau des joints. Les chambres à angles droits ou à joints soudés nécessitent une attention plus particulière lors du nettoyage et sont plus difficiles à contrôler visuellement.
En tant que méthode de décontamination, le VHP permet d’obtenir une réduction des spores de 6 log et ne laisse aucun résidu après aération, ce qui constitue un avantage significatif dans les environnements où des résidus en surface pourraient compromettre la charge de transfert suivante ou les étapes d’analyse en aval. Ce chiffre de performance est spécifiquement associé aux cycles VHP validés testés selon la norme ISO 22441:2022 — il ne doit pas être considéré comme le résultat par défaut de n’importe quel caisson de transfert utilisant du peroxyde d’hydrogène. La validation du cycle permet de déterminer si la géométrie, la concentration et le temps de séjour, pris ensemble, permettent d'atteindre ce niveau d'inactivation dans l'ensemble du volume de la chambre, y compris aux points les moins accessibles.
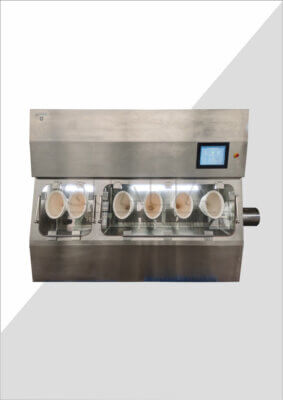
Les cuves d’immersion soulèvent des considérations particulières en matière de facilité de nettoyage. La configuration — qu’il s’agisse d’un montage latéral, d’un montage par le fond ou d’un fond coulissant — influe sur la facilité avec laquelle le liquide de la cuve est remplacé, sur l’efficacité de la vidange de la cuve et sur la possibilité pour un technicien d’accéder à toutes les surfaces intérieures à des fins d’inspection et de nettoyage. Les établissements qui ne tiennent pas compte de la configuration de la cuve lors de leur choix constatent souvent que le renouvellement du désinfectant devient un point de friction procédural géré de manière incohérente, ce qui compromet la fiabilité de la voie de transfert par voie humide. Pour une utilisation intensive des cuves d’immersion, une configuration favorisant une gestion efficace du liquide et une vérification visuelle du bain n’est pas un simple élément de confort ; c’est un facteur déterminant dans la maîtrise de la contamination.
Solutions de contournement pour l'ouverture des portes dues à des dispositifs de transfert sous-dimensionnés
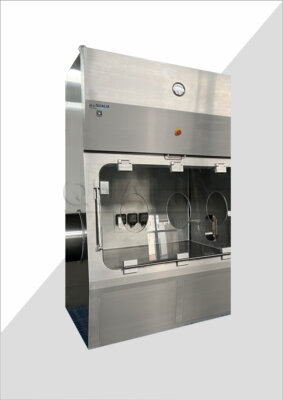
Une boîte de transfert BSC de classe III dotée d’une chambre interne d’environ 430 × 330 × 355 mm ne constitue pas un cas particulier marginal : elle correspond à une taille de chambre couramment associée à des configurations d’armoires par ailleurs adaptées aux travaux de niveau de sécurité biologique 3 (BSL-3). Le problème survient lorsque les charges de transfert réelles de l’installation — récipients de culture dans des sacs secondaires, portoirs d’échantillons ou composants d’équipement — dépassent systématiquement ces dimensions et qu’aucune voie de transfert alternative n’a été prévue.
Lorsqu’un dispositif de transfert ne peut pas prendre en charge la charge, les utilisateurs trouvent une solution de contournement. Dans les environnements BSL-3, la solution la plus courante consiste à ouvrir brièvement la porte d’une armoire pour faire passer le matériel directement, ou à organiser un transfert via un deuxième équipement d’une manière qui n’a pas été validée à cette fin. Ces deux pratiques entraînent une faille de confinement que les contrôleurs de biosécurité identifieront lors d’un audit, et toutes deux sont difficiles à justifier comme des incidents isolés, car la pression qui pousse à les utiliser est structurelle : elle se reproduit chaque fois que cette charge doit être déplacée. Le problème ne réside pas dans un manquement à la procédure, mais dans un dispositif incapable de prendre en charge la procédure prévue.
Le coût lié à la découverte de cette incompatibilité lors de la mise en service plutôt que pendant la phase de planification est considérable. À ce stade, l’ouverture brute est déjà fixée, le câblage des interverrouillages est en place et la traversée murale est terminée. Remplacer l’appareil implique de reconfigurer l’enveloppe de confinement, ce qui nécessite souvent une modification structurelle et une requalification complète de la barrière de confinement. Cette séquence entraîne des coûts supplémentaires et des retards dans le calendrier, et ce au moment le plus critique de la construction d’un laboratoire BSL-3. La solution en amont est simple : considérer les dimensions de charge maximale — y compris l’emballage secondaire et l’ergonomie de manipulation — comme des paramètres de spécification contraignants avant de choisir la taille de la chambre du sas. Pour obtenir des conseils sur la manière dont le dimensionnement des sas s’articule avec les exigences de niveau de confinement dans les différentes applications BSL, le BSL Pass Box : confinement et décontamination selon le niveau de biosécurité Cette présentation générale aborde les aspects de conception propres à chaque niveau qui influent sur le choix de la chambre.
Dunk Tank contre VHP ou Pass Box : compromis entre les différentes options de routage
Le choix entre un bac d’immersion et une enceinte de transfert VHP est souvent présenté comme une question de commodité, mais il s’agit plus précisément d’une décision concernant l’enveloppe de confinement et la méthode de décontamination, chacune de ces options ayant des implications distinctes en aval. Les recommandations du Manuel de biosécurité en laboratoire de l’OMS concernant les configurations de cabines de sécurité biologique (BSC) de classe III décrivent deux voies de transfert : une boîte de transfert à double porte, décontaminée entre chaque utilisation, et un bac d’immersion accessible par le plancher de la cabine et relié à un environnement de confinement de niveau inférieur. Ces configurations ne sont pas interchangeables : chacune définit une condition limite différente pour le système de confinement et nécessite une approche distincte en matière de validation et de maintenance.
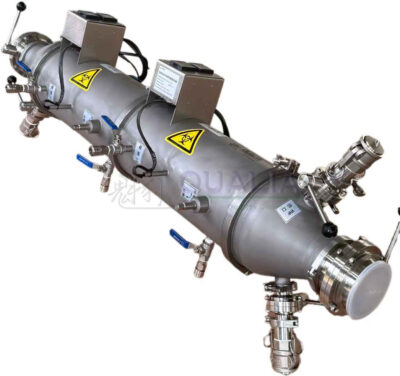
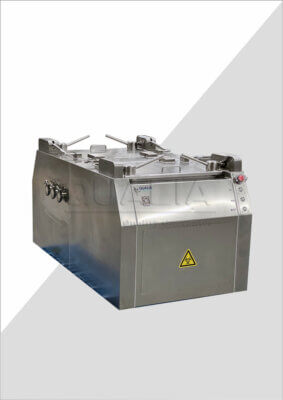
Le circuit « dunk tank » est plus rapide pour les transferts compatibles. Il n’y a pas de démarrage de cycle, pas de temps d’aération et pas de file d’attente si plusieurs charges arrivent à la suite. Pour les installations où les transferts sur surface humide compatibles avec les liquides sont fréquents et où le bain désinfectant est correctement entretenu, un Réservoir de sécurité biologique offre un parcours permettant d'optimiser le débit. La contrainte opérationnelle réside dans la nécessité de vérifier la compatibilité pour chaque type de chargement et chaque matériau de conteneur : l'immersion dans un liquide endommagerait les composants électroniques, dégraderait certains adhésifs d'étiquettes et compromettrait l'intégrité des conteneurs non conçus pour l'immersion.
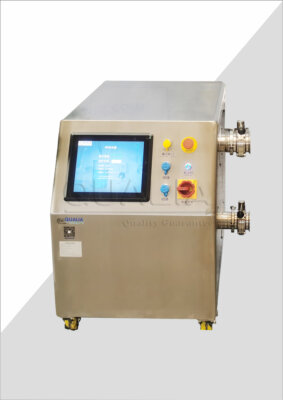
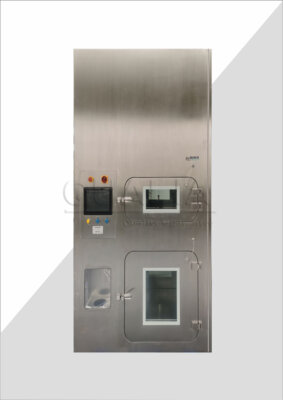
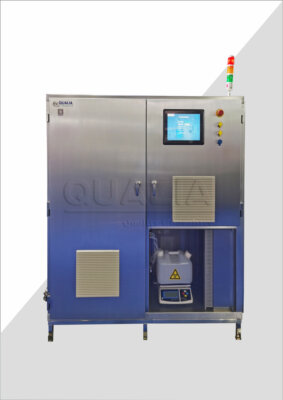
Les cycles des sas VHP durent environ 30 à 55 minutes, aération comprise, ce qui est le chiffre que les équipes sous-estiment le plus souvent lorsqu'elles planifient le débit. Dans un flux de travail comportant un ou deux transferts par équipe, cette durée de cycle est gérable. Dans un environnement à haute fréquence — plusieurs transferts par opérateur et par heure —, cela génère une pression au niveau de la file d’attente qui oblige soit à prendre des raccourcis dans les procédures, soit à utiliser un deuxième appareil fonctionnant en parallèle. Aucune de ces conséquences n’est apparente lors de l’acquisition, à moins que la fréquence des transferts ne soit explicitement prise en compte dans la modélisation de la planification. Le Boîte de passage VHP Cette méthode est préférable lorsque la compatibilité des charges avec les désinfectants liquides n'est pas certaine, lorsque des matériaux sensibles à l'humidité font partie du stock régulièrement transféré, ou lorsque l'établissement a besoin de registres de décontamination documentés cycle par cycle, avec des paramètres de processus constants.
Flux de travail et frottement lié aux dimensions de la chambre lors d’une utilisation courante
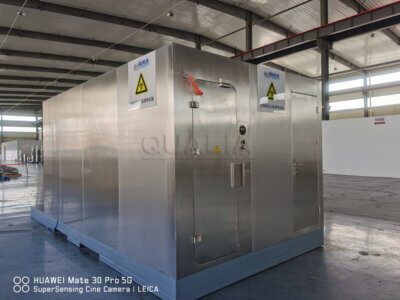
Le problème d’installation le plus souvent sous-estimé concernant les caissons de transfert VHP est l’écart entre les dimensions internes et externes. Une chambre dont la cavité interne mesure 600 × 600 × 600 mm occupe un encombrement externe d’environ 1 050 × 650 × 1 800 mm — soit près du double du volume interne dans chaque axe. Les établissements qui prévoient une percée murale et une ouverture brute en fonction des dimensions internes de la chambre, en comptant ajuster l’encadrement ultérieurement, se rendent compte que l’enceinte externe ne laisse aucun espace de maintenance, bloque l’ouverture d’une porte adjacente ou ne peut être correctement mise à niveau et scellée contre le mur. Il s’agit là d’une erreur d’agencement qui nécessite une modification au stade de l’installation, et dans une suite BSL-3, la modification d’un mur après la pose du revêtement n’est pas une opération de retouche mineure.
La contrainte de profondeur imposée par le BSC de classe III introduit un point de friction parallèle. Les profondeurs de la zone de travail du BSC, comprises entre 553 et 559 mm, limitent la profondeur maximale que peut physiquement atteindre un passe-objets monté sur cette enceinte ; or, une faible profondeur du passe-objets restreint la catégorie d’objets pouvant être transférés sans réorientation ni démontage, ce qui allonge le temps de manipulation et augmente le risque de contact des gants avec des surfaces contaminées lors du placement d’objets de forme irrégulière.
| Equipement | Limite dimensionnelle | Exemples de dimensions | Impact sur le flux de travail |
|---|---|---|---|
| Boîte de passage VHP | Inadéquation entre la taille interne et la taille externe | Dimensions intérieures : 600 × 600 × 600 mm → Dimensions extérieures : 1 050 × 650 × 1 800 mm | Une empreinte extérieure importante peut encombrer les modules BSL-3 et limiter l'accès aux services |
| Boîte de transfert BSC de classe III (SEA-3/4/6) | La faible profondeur de la zone de travail limite la profondeur du passe-objets | Profondeur de la zone de travail : 553 à 559 mm | Les articles dont la profondeur est supérieure à la limite autorisée peuvent nécessiter des itinéraires de transfert alternatifs, ce qui peut entraîner des goulots d'étranglement |
Ces deux contraintes — l’encombrement extérieur et la faible profondeur — doivent être considérées comme des éléments à prendre en compte dans la planification de l’espace, qui doivent être résolues avant de programmer l’installation, et non après. L'accès aux composants de service situés derrière et au-dessus d'un caisson de transfert VHP est une exigence d'entretien, et non un espace libre facultatif. Les installations qui réduisent cet espace libre pour s'adapter à un agencement serré des locaux verront les changements de filtres, les étalonnages des capteurs et les inspections de la chambre devenir de plus en plus difficiles à mesure que l'appareil vieillit, ce qui incite à reporter l'entretien et crée une vulnérabilité en matière d'audit concernant les intervalles d'entretien documentés.
Portillon de sélection pour équipement de transfert de matériel BSL-3
Un dispositif de transfert peut présenter des dimensions adaptées, être compatible avec les procédures de décontamination et s’intégrer dans l’espace disponible, tout en constituant néanmoins un mauvais choix s’il ne peut pas être qualifié pour l’environnement réglementaire dans lequel il est utilisé. Pour les environnements BSL-3 fonctionnant sous le contrôle des BPF (bonnes pratiques de fabrication) ou d’une réglementation pharmaceutique équivalente, la conformité aux normes de fabrication BPF, aux classifications de salles blanches ISO 14644 et à la certification CE constitue un seuil minimal de justifiabilité — non pas une garantie d’adéquation, mais une condition préalable à l’intégration dans un flux de travail validé. Les dispositifs qui ne portent pas ces marques font peser la charge de la qualification sur l’établissement et créent une lacune documentaire difficile à combler lors d’une inspection.
Le mécanisme de verrouillage d'un dispositif de transfert est l'expression physique de l'intégrité du confinement pendant l'opération de transfert. Les sas fonctionnant dans des configurations de salles blanches de classe III utilisent des portes à verrouillage — électromagnétique ou statique, avec des indicateurs visuels et des alertes sonores — pour empêcher l'ouverture simultanée des deux portes. Ce mécanisme n'est pas un simple élément de confort ; il s'agit du dispositif de contrôle qui maintient la barrière de différence de pression et empêche les côtés contaminés et propres de partager un même volume d'air pendant le transfert. Une conception de passe-objets dont le système de verrouillage est mal mis en œuvre — en raison d’un maintien électromagnétique insuffisant, de voyants lumineux invisibles depuis la position de l’opérateur ou d’un signal sonore masqué par le bruit de fond du système CVC — crée une fausse confiance dans le confinement, qui sera mise en évidence lors d’un audit formel mais que l’opérateur habituel risque de ne pas remarquer lors de son utilisation quotidienne. Évaluer le système de verrouillage dans le cadre du processus de sélection, et non comme une fonctionnalité acquise, est l’un des contrôles qui distingue un examen d’achat d’une simple comparaison de catalogues.
Pour les établissements qui en sont encore à examiner les différentes options de type de dispositif de transfert avant de passer à la sélection au niveau du dispositif, le Boîte de passage pour la biosécurité : Types et guide de sélection pour les applications BSL traite des différences structurelles entre les différents types de sas dans le cadre des exigences relatives aux niveaux de biosécurité.
La décision qui détermine si un dispositif de transfert de niveau BSL-3 fonctionne de manière fiable dans la pratique est prise bien avant la commande du dispositif : elle est prise lorsque les dimensions de la charge, les exigences relatives à la méthode de décontamination, la fréquence des transferts et l’agencement de la salle, y compris les espaces libres nécessaires à l’entretien, sont considérés comme des paramètres fixes plutôt que comme des éléments à confirmer ultérieurement. Le fait de faire l’impasse sur cette confirmation n’élimine pas les contraintes ; cela les reporte simplement à la mise en service ou à la validation lors de la première utilisation, où la résolution d’un problème d’inadéquation des dimensions de la chambre ou d’un couloir de service trop étroit coûte nettement plus cher que ne l’aurait fait l’examen initial lors de la sélection.
Avant de choisir un équipement, vérifiez les dimensions maximales de la charge, emballage secondaire compris ; assurez-vous de la compatibilité entre le niveau de contamination des matériaux transférés et la méthode de décontamination de l’équipement ; modélisez la fréquence de transfert en fonction de la durée du cycle si le VHP est la solution envisagée ; et vérifiez que l’encombrement externe s’adapte à la configuration de la salle, avec un espace libre suffisant de tous les côtés pour permettre l’entretien. Ces quatre vérifications constituent le critère pratique qui distingue un équipement permettant de résoudre le problème de conception du transfert de celui qui ne fait que le reporter.
Questions fréquemment posées
Q : Le cadre de sélection présenté dans cet article s'applique-t-il si la salle BSL-3 est déjà construite et que l'ouverture brute est fixe ?
R : Le cadre reste applicable, mais les options disponibles se réduisent considérablement. Une fois l’ouverture brute définie, les critères de sélection ne consistent plus à optimiser le meilleur dispositif, mais à identifier quel dispositif conforme s’adapte à l’ouverture fixée sans nécessiter de modification structurelle. La vérification des dimensions de charge, la compatibilité des méthodes de décontamination et les contrôles d’espace libre de service restent nécessaires — ils servent désormais à faire correspondre les contraintes à l’ouverture fixe plutôt qu’à fournir des données de conception libres. Si aucun dispositif standard ne s’adapte à l’ouverture tout en répondant aux exigences de confinement et de flux de travail, les alternatives sont une chambre sur mesure ou une refonte procédurale du parcours de transfert, deux options considérablement plus coûteuses qu’un examen de sélection avant la construction.
Q : Une fois que la cabine de passage ou le bassin de plongée a été installé et homologué, quelle est la première étape opérationnelle qui permet de déterminer si le choix s’avère effectivement valable dans la pratique ?
R : Le premier véritable test consiste à faire fonctionner l’appareil dans des conditions de charge réelles — et non avec des charges d’essai — et à vérifier que chaque élément courant de l’inventaire de transfert s’adapte, est entièrement décontaminé et traverse l’appareil dans le délai de cycle sur lequel repose le flux de travail. Ce premier essai opérationnel doit inclure les charges les plus volumineuses et les plus encombrantes dans leur emballage secondaire, et pas seulement des échantillons représentatifs. Si la fréquence des transferts dans des conditions réelles de travail génère une pression d’accumulation de charges qui pèse sur la durée du cycle VHP, ou si un type de charge nécessite une réorientation augmentant le contact des gants avec des surfaces contaminées, ces points de friction doivent être documentés et résolus avant qu’ils ne deviennent des solutions de contournement habituelles.
Q : À partir de quelle fréquence de transfert une seule armoire de transfert VHP cesse-t-elle d'être viable et nécessite-t-elle l'ajout d'une unité en parallèle ou un autre itinéraire de transfert ?
R : Il n’existe pas de seuil universel, mais le calcul est simple : si le nombre de transferts requis par équipe, multiplié par la durée minimale d’un cycle — 30 minutes dans le cas le plus bas —, dépasse la durée disponible de l’équipe sans marge pour la mise en place, la préparation ou les retards, une seule unité est insuffisante pour le flux de travail. Une installation effectuant trois transferts ou plus par heure au cours d’un seul quart de travail sera presque certainement confrontée à des problèmes d’engorgement avec une seule boîte de transfert VHP. À cette fréquence, une deuxième unité parallèle ou une cuve d’immersion pour les charges compatibles devient une exigence fonctionnelle plutôt qu’une option de redondance. La fréquence de transfert doit être modélisée en fonction de la demande de pointe, et non de la demande moyenne, afin d’éviter un sous-dimensionnement.
Q : Dans un établissement traitant à la fois des charges sensibles à l'humidité et des charges compatibles avec les liquides, est-il réaliste de gérer à la fois une cuve d'immersion et une boîte de transfert à haute pression de vapeur (VHP) au sein d'une même salle BSL-3, ou cela complique-t-il davantage les procédures que cela ne les simplifie ?
R : La gestion simultanée de ces deux équipements est réaliste sur le plan opérationnel lorsque les types de chargements sont clairement classés et que le personnel est formé aux itinéraires de transfert applicables à chaque catégorie de chargement. La complexité de la procédure est réelle mais gérable — elle est moindre que le risque lié au fait de faire passer des matériaux sensibles à l’humidité par un bac de trempage ou de retarder des chargements compatibles avec l’humidité en les soumettant à un cycle de VHP de 30 à 55 minutes. Le point de friction ne réside pas dans les appareils eux-mêmes, mais dans le protocole de catégorisation : si la classification des charges est ambiguë ou laissée à l’appréciation de l’opérateur au moment du transfert, des erreurs d’acheminement se produiront. Les établissements qui définissent l’itinéraire de transfert dès la demande de charge ou la réception des matériaux, plutôt qu’au moment du transfert, gèrent généralement les flux de travail impliquant deux appareils sans défaillance procédurale significative.
Q : Comment une équipe doit-elle évaluer un appareil présentant de solides performances en matière de décontamination par rapport à un autre offrant un meilleur accès à la chambre pour l'entretien, si le budget ou l'espace ne permettent d'acquérir qu'un seul appareil ?
R : Privilégiez la facilité d’entretien si les performances de décontamination des deux options respectent le seuil validé de réduction de 6 log requis pour l’application. Un dispositif qui atteint le taux d’élimination requis mais dont la facilité de nettoyage ou la précision d’étalonnage se dégrade en raison d’un accès limité pour l’entretien s’écartera des performances validées plus rapidement que ne le prévoit le programme d’entretien. Cet écart engendre une charge de requalification qui s’accumule tout au long de la durée de vie du dispositif et peut apparaître comme un manquement à la conformité lors d’une inspection. Une performance de décontamination qui ne peut être maintenue de manière constante dans la configuration installée ne constitue pas un indicateur de performance fiable — il s’agit d’un résultat de mise en service que l’établissement aura du mal à reproduire au fil du temps.