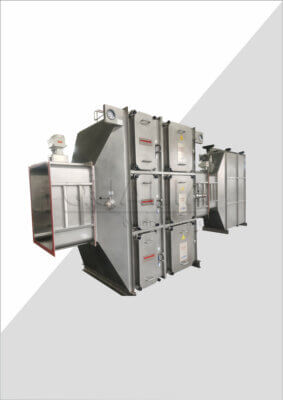
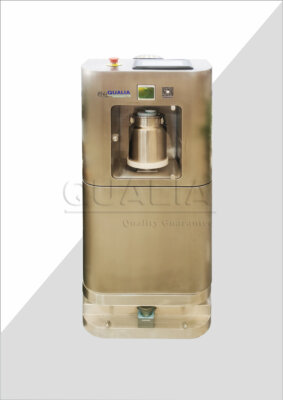
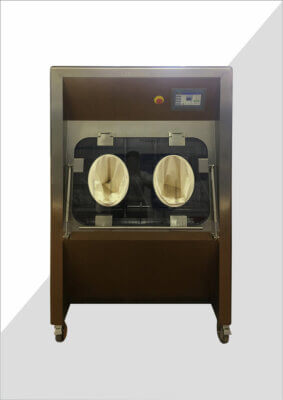
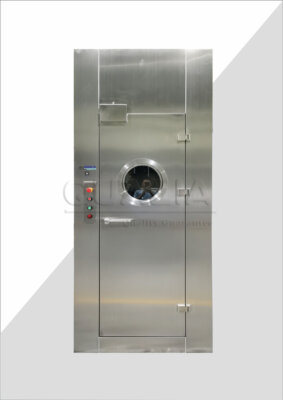
Des données de cycle qui passent l'examen mais ne font jamais l'objet d'une analyse de tendance constituent l'un des scénarios les plus courants menant à un événement de transfert de décontamination. Les équipes consignent la concentration de VHP, la durée du cycle et le point final d'aération, clôturent le dossier de lot et passent à autre chose — sans se demander si ce cycle semble différent des vingt précédents. Lorsqu'une récupération d'indicateur biologique apparaît enfin, l'enquête ne dispose d'aucune base de référence de tendance sur laquelle s'appuyer, et ce qui aurait dû être une réponse planifiée à un écart se transforme en une suspension réactive de la qualification. Le jugement que le programme de surveillance doit porter — s’il s’agit d’une dérive qui s’accumule ou d’une variation normale du cycle — dépend entièrement de la manière dont les rapports de cycle, l’historique des alarmes et les registres de chargement sont examinés : comme un ensemble de données cohérent ou comme une série de cases à cocher isolées.
Analyse des tendances cycliques pour la détection précoce des dérives
Un rapport portant sur un seul cycle vous indique si les paramètres se situaient dans les limites autorisées au cours de ce cycle. Une tendance observée sur trente cycles vous permet de déterminer si le processus est stable ou s'il se détériore progressivement jusqu'à la défaillance. Cette distinction est importante, car les défaillances de décontamination par VHP se manifestent rarement par un événement isolé : elles s'accumulent à travers de petits écarts, acceptables pris isolément, qui ne deviennent visibles que lorsqu'on les examine sur la durée.
L’illustration la plus claire de ce schéma est la détection répétée d’indicateurs biologiques au-delà des limites d’intervention sur une période de surveillance prolongée. Lorsque la proportion de résultats positifs aux indicateurs biologiques augmente au fil des mois plutôt que de se manifester sous la forme d’un lot isolé, cela indique une insuffisance systémique du cycle, et non une variabilité des indicateurs biologiques d’un lot à l’autre. Considérer chaque détection comme un événement isolé et ajuster la réponse immédiate sans examiner l’historique complet des détections est l’erreur qui permet à la dérive de progresser jusqu’à ce qu’une défaillance du cycle devienne un événement de transfert plutôt qu’un écart maîtrisé.
Une limite que l’analyse des tendances ne peut à elle seule compenser est la couverture spatiale. Un cycle peut être effectué à chaque emplacement surveillé sans pour autant décontaminer les surfaces obstruées ou géométriquement complexes situées en dehors de la carte de placement des capteurs et des BI. Lorsque la surveillance environnementale détecte ultérieurement des organismes caractéristiques d’un échec de décontamination de surface — des espèces environnementales Gram-négatives plutôt qu’une contamination d’origine par la charge —, l’analyse des tendances devrait pouvoir établir une corrélation entre cette détection et des lacunes spécifiques d’exposition de surface, et non se contenter de conclure que le cycle a été effectué. Cela signifie que l’analyse des tendances doit inclure une réévaluation périodique visant à déterminer si les emplacements de surveillance représentent toujours le scénario d’exposition le plus défavorable, et pas seulement si les mesures effectuées aux emplacements établis restent dans les limites fixées.
| Indicateur | Ce que cela révèle | Pourquoi c'est important |
|---|---|---|
| Résultats positifs répétés au test BI supérieurs aux seuils d'intervention (par exemple, 14 prélèvements sur 47 effectués sur une période de 27 mois) | Une insuffisance systémique du cycle, et non une variabilité de la BI spécifique à un lot | Si l'on ne tient pas compte de ces tendances, la dérive peut évoluer vers une défaillance au niveau de l'événement de transfert. |
| Les résultats sont satisfaisants aux emplacements surveillés, tandis que les surfaces masquées présentent des traces de contamination | Lacunes dans la couverture spatiale ; la surveillance régulière n'a pas permis de détecter des surfaces de rupture critiques | Suscite une fausse confiance et entraîne un risque de défaillance du cycle non signalé |
| Isolation d'espèces Gram-négatives présentes dans l'environnement (Sphingomonas, Methylobacterium, Bradyrhizobium, Ralstonia) | Échec de la décontamination des surfaces, et non contamination d'origine liée au chargement | Identifie les lacunes en matière d'exposition en surface par rapport à la contamination par la charge dans l'analyse des tendances |
Sur le plan opérationnel, ignorer les signaux de tendance a pour conséquence que, lorsque la défaillance du cycle devient indéniable, l'équipe a déjà manqué la fenêtre d'intervention précoce. Les mesures correctives prévues — ajustement du conditionnement, remplacement des joints, révision de la configuration de la charge — se transforment alors en une requalification réactive, avec les délais et les perturbations opérationnelles que cela implique.
Concentration en H₂O₂ et schémas d'aération
L'instabilité de la concentration pendant la phase d'injection et les seuils d'aération prolongée constituent deux des signaux précoces les plus évidents de dérive figurant dans les rapports de cycle courants, et tous deux sont souvent sous-estimés car ils se manifestent sous la forme de légères variations des paramètres plutôt que de dépassements manifestes.
L'humidité résiduelle en surface est un facteur direct d'instabilité de la concentration. Lorsque de l'humidité est présente en surface avant le début de l'injection de peroxyde d'hydrogène, une condensation de la vapeur se produit lorsque le peroxyde d'hydrogène entre en contact avec des surfaces plus froides ou plus humides — le condensat déplace les molécules de H₂O₂ de la phase vapeur, réduisant ainsi la concentration sporicide effective sans pour autant déclencher d'alarme. Le mécanisme est simple : la concentration mesurée peut rester dans la plage spécifiée à l’emplacement du capteur, tandis que l’exposition réelle au niveau des surfaces affectées par l’humidité est nettement inférieure. C’est pourquoi une gestion cohérente de la phase de conditionnement — consistant à établir une base de référence stable en termes de température et d’humidité avant le début de l’injection — fait office d’étape de contrôle de la concentration, et non pas simplement d’une formalité préparatoire. Lorsque les rapports de cycle indiquent un raccourcissement progressif de la phase de conditionnement, ou lorsque l’humidité au début de l’injection affiche une tendance à la hausse sur plusieurs cycles consécutifs, l’instabilité de la concentration et un ralentissement de l’aération deviennent des conséquences prévisibles en aval.
Les tendances des points finaux d'aération transmettent un signal différent. Une aération lente — c'est-à-dire des cycles dont la durée dépasse le profil validé pour atteindre des niveaux résiduels sûrs — peut indiquer des modifications de l'absorption de la charge, une dérive des capteurs ou des défaillances du système de conditionnement, qui sont difficiles à diagnostiquer individuellement mais qui apparaissent comme une tendance lorsque l'on analyse l'évolution de la durée d'aération d'un rapport à l'autre. Un point final d’aération validé qui s’allonge progressivement au fil des semaines de surveillance de routine mérite d’être examiné avant qu’il n’aboutisse à un résultat hors spécifications, car à ce moment-là, la référence de validation est déjà remise en cause.
Pour les équipes chargées de la surveillance de la concentration en VHP dans l'ensemble des sites, la relation entre le respect des procédures de préconditionnement et la stabilité d'un cycle à l'autre est abordée plus en détail dans Surveillance de la concentration en gaz VHP pour une décontamination sûre des installations.
Contrôle des joints de porte et risque de fuite
Un joint de porte détérioré sur un sas VHP ne constitue pas avant tout un problème d’entretien : il s’agit d’une double défaillance qui agit simultanément sur deux plans de risque distincts. À l’intérieur de la chambre, un joint qui fuit réduit la concentration de vapeur sporicide, car le H₂O₂ s’échappe au lieu de maintenir le profil de pression et de concentration dont dépend le cycle validé. À l’extérieur de la chambre, cette même vapeur qui s’échappe crée un risque d’exposition pour l’opérateur. Lors d’un audit, ces deux conséquences sont généralement examinées séparément — l’une en tant que problème d’efficacité au regard des BPF, l’autre en tant que constat relevant de la sécurité au travail — de sorte qu’un seul contrôle de joint omis peut donner lieu à des constatations dans deux domaines de conformité distincts.
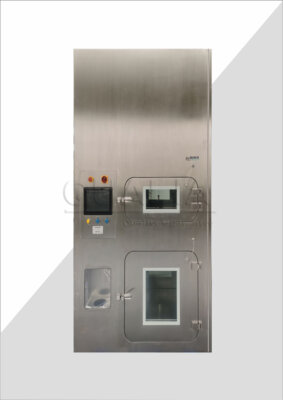
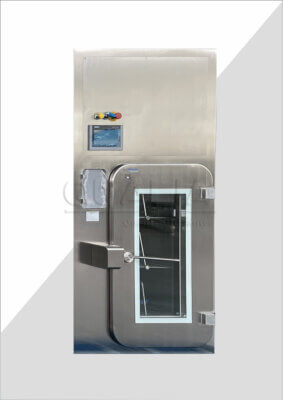
La difficulté pratique réside dans le fait que les petites fuites au niveau des joints ne sont pas toujours immédiatement perceptibles. Un joint ayant progressivement perdu de sa compression peut ne pas déclencher d’alarme forte à chaque cycle ; il peut entraîner des écarts de pression intermittents ou générer des signaux d’anomalie mineurs concernant l’état de la porte, qui sont acquittés et classés sans analyse approfondie. Les équipements conçus pour cette application résolvent ce problème grâce à une surveillance en temps réel à plusieurs niveaux : détection continue de l’état du joint, alarme de pression pour la bande d’étanchéité et verrouillage automatique empêchant l’ouverture de la porte pendant les phases actives du cycle. Ces fonctionnalités sont des éléments de conception qui permettent une inspection programmée et une détection précoce de la dégradation ; elles ne remplacent pas un programme d’inspection des joints bien défini.
| Fonction de surveillance | Contrôle d'intégrité | Risque en cas de dégradation |
|---|---|---|
| Détection en ligne de l'état des joints d'étanchéité au gaz | Contrôle continu de l'étanchéité du joint | Les fuites de H₂O₂ réduisent l'efficacité sporicide et compromettent la sécurité de l'opérateur |
| Alarme de pression de la bande en caoutchouc | Détecte les pertes de pression au niveau de la bande d'étanchéité | Perte de compression du joint ; fuites localisées |
| Mécanisme de verrouillage automatique | Empêche l'ouverture de la porte pendant le cycle | Exposition de l'opérateur et violation du cycle |
| Alarme d'effraction de porte avec réglage automatique du ventilateur et du débit d'air | Détecte les failles et limite les fuites | Libération incontrôlée de peroxyde d'hydrogène ; risque pour la sécurité |
Le calendrier d'inspection doit lui-même être lié à des indicateurs de détérioration observables plutôt que d'être fixé de manière arbitraire. Une perte de compression du joint, l'apparition de fissures visibles ou une déformation de la bande en caoutchouc, ainsi que des écarts de pression faibles et récurrents détectés lors de la surveillance de l'état des portes, sont autant de conditions qui devraient déclencher une inspection avant l'intervalle prévu, et non après.
Les enregistrements de charge comme contexte de la variabilité des cycles
Lorsqu'un cycle qui fonctionnait auparavant de manière régulière commence à produire des profils de concentration différents, à nécessiter des temps d'aération prolongés ou à donner des résultats BI inattendus, la première question à se poser est la suivante : qu'est-ce qui a changé ? Sans registres de charge, il est souvent impossible de répondre à cette question. La charge elle-même est l'un des éléments les plus variables sur le plan opérationnel d'un cycle de boîte de passage VHP, et c'est celui qui est le plus souvent sous-documenté.
Le schéma de défaillance est bien établi : des surfaces d’équipement obstruées par des composants de la charge, des composants emballés ou conditionnés de manière à restreindre l’accès de la vapeur, ou encore des modifications de disposition qui déplacent la concentration de la masse de la charge dans la chambre — tous ces facteurs peuvent altérer la répartition de la vapeur sans modifier aucun des paramètres du cycle suivis par la surveillance de routine. Un cycle validé selon une configuration de charge spécifique n’est pas automatiquement transposable à des emballages différents, à d’autres agencements d’empilement ou à d’autres types d’articles. La norme ASTM E3116 fournit un cadre d’essai qui soutient ce principe en abordant la manière dont la configuration de l’équipement influe sur l’évaluation des performances du cycle ; elle constitue une référence utile pour structurer les décisions de requalification lorsque les conditions de charge changent, bien qu’elle ne fasse pas office de prescription contraignante indépendamment du cadre réglementaire applicable.
| Variable de charge | Problème constaté | Ce qu'il faut clarifier |
|---|---|---|
| Surfaces d'équipements obstruées (par exemple, les éléments d'assise des bouchons) | Est devenu une source de contamination au cours des interventions | La configuration de la charge empêche-t-elle l'exposition des surfaces critiques à la vapeur ? |
| Composants encapsulés dans RABS | Exposition insuffisante au VHP bien que le cycle soit passé par les emplacements surveillés | Effets du conditionnement et de la disposition sur la répartition de la vapeur |
| Conditions de charge différentes par rapport à l'état validé | Un cycle validé sous une charge spécifique peut ne pas être transposable | Il est nécessaire de réévaluer les paramètres du cycle VHP en cas de variation de la charge |
En pratique, cela implique que les registres de chargement doivent contenir suffisamment de détails pour permettre de reconstituer la configuration si une enquête sur un écart l'exige. Le type d'article, la quantité, le type d'emballage, l'orientation et la position de placement constituent les variables minimales à consigner, et non pas uniquement la masse totale du chargement ou le nombre d'articles. Lorsque le comportement en cycle change et que les registres de chargement s'avèrent insuffisants, l'enquête aboutit par défaut à une requalification réactive complète plutôt qu'à une réévaluation ciblée — une issue qui mobilise nettement plus de ressources.
Examen de la répétition des alarmes et des écarts mineurs
Les alarmes mineures isolées — un écart de pression sur une seule porte, une anomalie de débit d’air, une chute de pression isolée et de courte durée — justifient facilement une fermeture sans escalade. Prises individuellement, chacune peut s’inscrire dans le cadre de la réponse définie dans la procédure opérationnelle standard (SOP). Le problème ne réside pas dans l’événement isolé, mais dans ce que révèlent les occurrences répétées d’un même type d’alarme mineure lorsqu’elles sont examinées comme une tendance.
Une alarme de porte non fermée qui se déclenche une fois tous les trois mois constitue un événement isolé. La même alarme se déclenchant quatre fois en six semaines, sans qu’aucune cause identifiée ne soit consignée à chaque fois, constitue un indicateur précoce d’une dégradation du joint d’étanchéité ou d’un comportement récurrent de l’opérateur qui finira par avoir des répercussions sur l’efficacité du système. Des alarmes répétées de défaillance du débit d’air, systématiquement résolues par un simple accusé de réception du défaut sans recherche de la cause première, peuvent masquer une baisse progressive des performances du ventilateur ou une dérive de l’étalonnage du capteur. Ces tendances ne sont pas visibles dans les dossiers de lots individuels ; elles ne deviennent perceptibles que lorsque l’historique des alarmes est examiné sur une période suffisamment longue.
En pratique, cela implique que la partie de la surveillance de routine consacrée à l'analyse des alarmes ne peut se limiter à vérifier que chaque alarme a été acquittée et clôturée dans le délai de réponse défini par la procédure opérationnelle standard (SOP). L'analyse doit permettre de déterminer si certains types d'alarmes apparaissent avec une fréquence croissante, si une même alarme se répète sans que la cause sous-jacente ait été résolue de manière documentée, et si la fréquence des alarmes présente une corrélation temporelle avec les variations des données de performance du cycle.
| Type d'alarme | Problème sous-jacent possible | Risque d'aggravation en cas de négligence |
|---|---|---|
| Alarmes répétées de forçage de porte | Dégradation du joint ou désalignement persistant | Fuite incontrôlée de H₂O₂ et exposition de l'opérateur |
| Alarmes répétées de défaillance du débit d'air | Dérive du capteur, dysfonctionnement du ventilateur ou obstruction | Échec de l'efficacité du cycle dû à une mauvaise répartition de la vapeur |
| Alarmes répétées de déviation de pression | Fuite au niveau du joint, dérive du capteur ou mode de manipulation par l'opérateur | Décontamination incomplète ou interruption du cycle |
Les équipes qui considèrent la résolution d'une alarme mineure comme la fin de leur obligation de vérification plutôt que comme le début d'une étape de détection de tendances sont systématiquement celles qui font l'objet d'une enquête sur la récupération d'indicateurs biologiques sans qu'aucune trace d'alerte précoce ne soit documentée — car ces alertes précoces existaient bel et bien, avaient été prises en compte, mais n'avaient jamais fait l'objet d'une analyse des tendances.
Pack de surveillance régulière pour les boîtes de transfert VHP
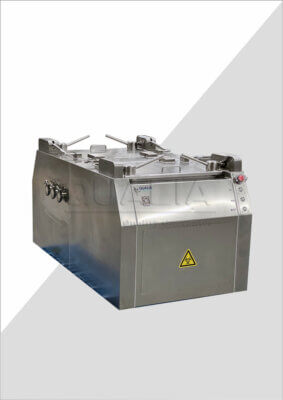
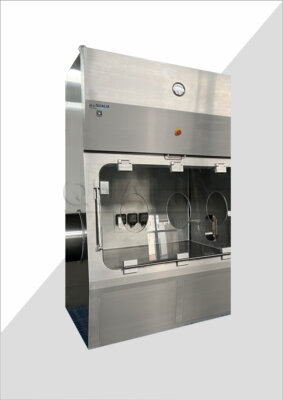
Qualifier un programme de surveillance d’« exhaustif » alors qu’il se limite à l’enregistrement de paramètres par rapport à des limites conformes aux spécifications relève d’un problème de formulation qui se transforme en problème de validation lorsqu’il est soumis à des tests lors de l’inspection. Un dispositif de surveillance complet pour un Boîte de passage de la VHP comporte trois éléments distincts qui remplissent des fonctions de détection différentes, et l'omission de l'un d'entre eux crée une lacune que les autres ne peuvent pas compenser.
L'enregistrement en temps réel des paramètres — pression dans la chambre, débit d'air, concentration en peroxyde d'hydrogène vaporisé, durée du cycle et température — constitue l'ensemble de données de base pour l'analyse des tendances et l'investigation des écarts. La norme ISO 22441:2022 traite des exigences relatives aux paramètres de cycle pour la stérilisation par peroxyde d'hydrogène vaporisé à basse température et fournit un soutien direct pour définir les paramètres qui doivent être mesurés et documentés. L’enregistrement électronique garantissant l’intégrité de la piste d’audit, conforme aux principes de l’annexe 11 du volume 4 d’EudraLex relatifs aux systèmes informatisés, assure la fiabilité et la validité des données servant à l’analyse des tendances. Ces deux références ne constituent pas des documents normatifs équivalents pour une même exigence : la norme ISO 22441:2022 traite des exigences de mesure ; l’annexe 11 traite des exigences d’intégrité des données pour les enregistrements électroniques dans le contexte des BPF.
La maintenance du matériel constitue le deuxième volet et a une incidence directe sur la qualité des données. L'inspection et le remplacement des filtres HEPA/ULPA tous les 6 à 12 mois — conformément aux recommandations d'entretien du fabricant — empêchent l'accumulation de particules qui faussent la dynamique de la chambre et les relevés des capteurs. L'étalonnage des ventilateurs, des capteurs et des composants électroniques selon un calendrier défini dans la procédure opérationnelle standard (SOP) garantit que les paramètres enregistrés reflètent les conditions réelles du cycle plutôt que la dérive de l'instrument. A Générateur de peroxyde d'hydrogène VHP Les éléments intégrés au système de sas auront leurs propres exigences en matière d'étalonnage et de maintenance, qui devront être coordonnées avec le calendrier de maintenance du sas afin d'éviter d'introduire une variabilité du côté du générateur qui serait attribuée à tort aux performances de la chambre.
Le troisième volet — l’évaluation des risques spatiaux et opérationnels — est celui qui fait le plus souvent défaut dans les programmes de surveillance de routine. La cartographie de l'exposition en surface, le placement des indicateurs de biologie (IB) dans le scénario le plus défavorable et l'évaluation des risques liés à l'intervention couvrent les modes de défaillance que l'enregistrement des paramètres ne permet pas de détecter : surfaces obstruées, lacunes dans la répartition de la vapeur dues à des changements de charge et modes de manipulation par l'opérateur introduisant une variabilité du cycle. Sans réévaluation périodique de la couverture spatiale et des risques opérationnels, un programme de surveillance peut accumuler des années d'enregistrements de paramètres conformes tout en passant à côté du mode de défaillance spécifique qui finira par provoquer un événement de contamination. Pour plus de contexte sur la manière dont les paramètres du cycle interagissent avec l'efficacité de la stérilisation, l'analyse présentée dans Paramètres du cycle VHP : quels sont les facteurs qui influencent l'efficacité de la stérilisation dans les isolateurs ? s'applique directement au contexte de la boîte de transfert.
| Catégorie de suivi | Éléments | Pourquoi c'est important |
|---|---|---|
| Maintenance du matériel | Inspection et remplacement des filtres HEPA/ULPA (tous les 6 à 12 mois) ; nettoyage et étalonnage du ventilateur, des capteurs et des composants électroniques conformément à la procédure opérationnelle standard (SOP) | Empêche l'accumulation de particules et la dérive des capteurs qui faussent les données du cycle |
| Enregistrement des paramètres en temps réel | Pression dans la chambre, débit d'air, concentration en VHP, durée du cycle, température ; enregistrement électronique à des fins d'audit | Ensemble de données de base pour l'analyse des tendances et l'étude des écarts |
| Évaluation des risques spatiaux et opérationnels | Cartographie de l'exposition en surface, placement des indicateurs de biologie (BI) dans le scénario le plus défavorable, évaluation des risques liés à l'intervention | Couvre les modes de défaillance qui ne sont pas détectés par la seule enregistrement des paramètres (par exemple, les surfaces obstruées, les variations liées à l'opérateur) |
La différence entre un programme de surveillance qui démontre un contrôle continu des cycles et un programme qui se contente de générer des rapports sur les cycles réussis réside dans le fait que l’examen des tendances, l’analyse des schémas d’alarme et la réévaluation spatiale sont intégrés au calendrier ou considérés comme des outils d’investigation réactifs. Le premier favorise la préparation aux inspections ; le second crée une lacune que l’inspection ne manquera pas de mettre en évidence.
L'évaluation pratique qu'un programme de surveillance doit permettre d'établir ne porte pas sur la réussite de chaque cycle pris individuellement, mais bien sur la stabilité du processus, le respect par les équipements des conditions définies lors de la validation et la capacité des points de surveillance à refléter toujours l'exposition dans le scénario le plus défavorable. Les rapports de cycle, l'historique des alarmes, les enregistrements de charge et les registres de maintenance du matériel ne permettent de tirer cette conclusion que s'ils sont examinés comme des éléments interdépendants plutôt que comme des catégories d'enregistrements distinctes.
Avant le prochain cycle de contrôle, il convient de vérifier si les données relatives à la répétition des alarmes sont agrégées d’une série d’essais à l’autre, si les enregistrements de charge contiennent suffisamment de détails pour permettre une enquête sur un écart sans nécessiter une requalification complète, et si l’emplacement actuel des BI et la carte d’exposition de surface reflètent toujours la configuration de charge la plus défavorable en conditions d’utilisation courante. Si l’une de ces trois réponses est incertaine, le dispositif de contrôle présente des lacunes qui apparaîtront sous la pression de l’inspection avant même d’être mises en évidence par les données du cycle.
Questions fréquemment posées
Q : Notre chambre de transfert VHP est utilisée pour un type de charge restreint et constant. Devons-nous tout de même tenir à jour l'intégralité des registres de charge si rien ne change jamais ?
R : Oui, car l’affirmation selon laquelle “ rien ne change jamais ” ne peut être étayée que par les registres de chargement lors d’une enquête sur un écart. Même avec un type de chargement stable, les variations entre lots d’emballage, les modifications apportées par les fournisseurs à l’épaisseur des matériaux ou à la méthode d’emballage, ainsi que de légers écarts de placement par différents opérateurs peuvent altérer la distribution des vapeurs sans déclencher d’alarme de paramètre. Si une anomalie de récupération ou de concentration de BI survient et que l’enquête repose sur l’hypothèse selon laquelle les chargements ont toujours été identiques, cette hypothèse sera remise en cause lors de l’inspection. Les registres constituent le seul moyen de confirmer la stabilité ou d’identifier quand un changement subtil a précédé une modification du comportement du cycle.
Q : Après avoir identifié un schéma d'alarmes mineures récurrentes lors d'un contrôle de routine, quelle est la prochaine étape immédiate avant de passer à la étape de requalification ?
R : La première étape consiste à cerner la cause première — c’est-à-dire à déterminer si le schéma d’alarme provient du joint, du capteur ou de la manipulation par l’opérateur — avant de prendre toute décision de requalification. Il faut extraire le journal des alarmes pour la période concernée, recouper les occurrences avec les horaires de travail des opérateurs et les types de charge, puis vérifier si le type d’alarme présente une corrélation temporelle avec une dérive des paramètres de cycle, qu’il s’agisse de la concentration ou de la durée d’aération. Cette étape de ciblage permet souvent d’identifier une action corrective ciblée — remplacement du joint, réétalonnage du capteur ou nouvelle formation de l’opérateur — qui résout le problème sans nécessiter une requalification complète. Passer directement à la requalification sans passer par cette étape constitue un gaspillage de ressources et masque le véritable mode de défaillance.
Q : À partir de quel moment un cycle de passage dans une chambre de transfert VHP validée nécessite-t-il une requalification officielle plutôt qu'une simple enquête sur un écart ?
R : Une requalification est déclenchée lorsqu’un changement sort des limites de la configuration de chargement, de l’état de l’équipement ou des paramètres de cycle validés, tels qu’établis lors de la qualification initiale. Plus précisément : un changement de configuration de chargement introduisant une nouvelle géométrie d’occlusion ou un nouveau type de conditionnement ; le remplacement d’un capteur ou d’un générateur affectant la mesure de la concentration ; ou encore un constat issu de la maintenance du matériel — tel qu’un dépassement de l’intervalle de remplacement d’un filtre ou une compression du joint hors spécifications — remettant en cause l’intégrité des données de cycle enregistrées. Une enquête sur les écarts est indiquée lorsque les paramètres ont dérivé mais que les conditions sont restées dans les limites validées. Cette distinction est importante car classer à tort un déclencheur de requalification comme une enquête sur les écarts revient à laisser un état non validé non documenté.
Q : Un caisson de passage VHP équipé d'un système intégré de surveillance en temps réel de l'étanchéité reste-t-il fiable pour la sécurité de l'opérateur si le calendrier d'inspection n'est pas respecté ?
R : Non — la surveillance en temps réel du joint réduit le délai de détection, mais n’élimine pas les conséquences d’un calendrier d’inspection non respecté. Les fonctions de surveillance, telles que les alarmes de pression des bandes de caoutchouc et le verrouillage automatique, sont conçues pour signaler les événements de dégradation actifs ; toutefois, une perte progressive de compression du joint peut réduire l’efficacité sporicide et permettre une fuite de vapeur à faible niveau avant que la dégradation n’atteigne un seuil d’alarme. Un calendrier d’inspection non respecté signifie que l’état physique du joint — fissures visibles, déformation, mesure de la compression — est inconnu, et que le système de surveillance ne dispose d’aucun point de référence permettant de déterminer si l’état actuel du joint correspond à une dégradation précoce ou à une usure normale. L’inspection et la surveillance en temps réel remplissent des fonctions différentes et ne se substituent pas l’une à l’autre.
Q : Comment faut-il adapter le périmètre de surveillance si une chambre de transfert VHP passe d'une utilisation quotidienne à basse fréquence à une utilisation quotidienne à haute fréquence ?
R : L’augmentation de la fréquence des cycles accélère tous les mécanismes de dégradation liés à l’usure que le programme de surveillance est conçu pour détecter ; il est donc nécessaire de raccourcir proportionnellement les intervalles d’inspection et d’analyse des tendances. Il devient plus approprié de déclencher l’inspection des joints en fonction du nombre de cycles plutôt que d’un intervalle calendaire. L’encrassement des filtres HEPA/ULPA et la dérive d’étalonnage des capteurs se produiront plus rapidement que ne le prévoient les recommandations de 6 à 12 mois en cas d’utilisation à faible fréquence ; ces intervalles doivent donc être réévalués en fonction du nouveau volume de cycles. Les périodes d’analyse des tendances — généralement évaluées sur trente cycles ou plus — seront désormais plus courtes en termes de temps calendaire, ce qui signifie que les dérives de concentration et d’aération qui mettaient auparavant des mois à s’accumuler peuvent désormais devenir visibles en quelques semaines. Les intervalles du programme de surveillance qui convenaient à une utilisation à faible fréquence ne sont pas automatiquement valables dans le cadre d’un rythme opérationnel différent.