Les équipes d’approvisionnement considèrent souvent les demandes de documents auprès des fournisseurs comme une formalité pouvant être traitée en parallèle de la planification des tests FAT, pour ensuite découvrir, en plein milieu d’un test en présence de témoins, que le scénario de test FAT fait référence à des critères d’acceptation que personne n’a vérifiés par rapport à la conception réelle de l’équipement. À ce stade, les options sont limitées : suspendre le test, accepter les résultats sur des critères qui n’ont pas fait l’objet d’une revue technique, ou poursuivre et prendre le risque de produire des preuves de qualification que le service d’assurance qualité refusera de valider par la suite. Chacune de ces options entraîne des retouches ou des coûts liés au calendrier qui sont presque toujours évitables. La décision qui permet d’éviter la plupart de ces problèmes est plus simple qu’il n’y paraît : fixer un seuil de disponibilité des documents comme condition préalable à la planification du FAT, et non comme une activité parallèle. Ce qui suit aidera les équipes d’assurance qualité, de validation et d’ingénierie à définir quels documents fournisseurs demander, à quel moment ces documents doivent être disponibles, et quel est le coût en aval lorsque ce seuil n’est pas respecté.
Dossier de documents à demander avant le FAT
Le dossier fourni par un fournisseur n'est pas simplement une documentation d'information générale : il constitue la base technique sur laquelle reposent les scripts des essais FAT, les critères d'acceptation IQ et les procédures opérationnelles standard (SOP) du site. Le demander avant les essais FAT, c'est s'assurer de le recevoir à temps pour procéder à un véritable examen technique, et non pas simplement pour le classer dans les dossiers.
Le champ d'application concret de cette demande couvre les manuels, les consignes de maintenance, les listes de pièces de rechange, les projets de procédures opérationnelles standard (SOP), les consignes de nettoyage et les besoins en formation. Chacun de ces éléments contribue à sa manière à la préparation à la validation, et l'absence de l'un d'entre eux entraîne un problème spécifique en aval, plutôt qu'une simple lacune générique dans la documentation.
| Type de document | Contribution à la préparation à la validation | Risque en cas d'absence de vérification avant le FAT |
|---|---|---|
| Manuels | Fournir les principes de fonctionnement, les spécifications et les détails relatifs à l'usage prévu | Les scripts FAT peuvent omettre des vérifications fonctionnelles essentielles et des critères d'acceptation |
| Consignes d'entretien | Définir les tâches de maintenance et leurs fréquences qui influent sur la planification des procédures IQ/OQ | Des lacunes en matière de maintenance préventive peuvent n'apparaître que lors de la qualification du site |
| Liste des pièces de rechange | Identifie les composants susceptibles d'être remplacés pendant ou après les essais | Les pièces manquantes peuvent retarder l'interprétation des résultats lors d'essais effectués en présence de témoins. |
| Projets de procédures opérationnelles standard (SOP) | Présenter les procédures d'utilisation et de manipulation propres à chaque équipement | Les procédures opérationnelles standard (SOP) d'un site élaborées sans tenir compte du contexte matériel peuvent entrer en conflit avec les protocoles |
| Instructions de nettoyage | Décrivez les procédures de nettoyage requises pour une utilisation aseptique ou en confinement. | Retards dans la validation du nettoyage si les procédures ne sont pas définies avant les essais sur site |
| Besoins en formation | Indiquez quels membres du personnel doivent suivre une formation et précisez le contenu de celle-ci. | Les lacunes en matière de formation peuvent retarder la mise en service opérationnelle et la réception définitive |
Le schéma d’échec est ici prévisible. Les équipes reçoivent un manuel en retard, partent du principe qu’il est conforme au script du FAT déjà en cours de révision, et effectuent le test sans vérifier que les deux documents concordent. Si le manuel décrit des limites opérationnelles ou des intervalles de maintenance qui diffèrent des critères d’acceptation du FAT, ces divergences apparaissent plus tard — lors de la qualification fonctionnelle (IQ), lors de l’élaboration des procédures opérationnelles standard (SOP) du site, ou lors d’une inspection réglementaire. Les instructions de nettoyage sont particulièrement sujettes à ce problème : les équipements de confinement utilisés dans des environnements OEB4/OEB5 ou dans des applications aseptiques peuvent nécessiter des procédures de décontamination dont dépend la planification de la validation du nettoyage, et ces procédures ne peuvent pas être reconstituées à partir d’un manuel reçu après le début de la mise en service.
Considérez cette demande de documents comme un contrôle de l'état de préparation technique, et non comme une étape contractuelle. Qu'un élément spécifique figure ou non dans l'annexe 15 d'EudraLex, la logique reste conforme aux principes de l'inspection de qualité (IQ) : les preuves de qualification doivent refléter l'état réel de l'équipement, et cet état ne peut être vérifié que si la documentation justificative existe et a été examinée avant le début des essais.
Données relatives aux fournisseurs nécessaires à l'exécution du SAT
La phase SAT diffère de la phase FAT sur un point important en matière de documentation : l'équipement est désormais installé, les réseaux du site sont raccordés, et toute lacune fonctionnelle qui viendrait à apparaître serait plus coûteuse à résoudre. Les documents fournis par les fournisseurs — certificats de matériaux, rapports d'essais de pression et d'étanchéité, schémas de soudures et dossiers de fabrication — ne constituent pas des documents officiels de qualification de l'installation (IQ) ou de qualification opérationnelle (OQ), mais ils constituent la couche de vérification qui confirme que l'équipement a été fabriqué et testé conformément à sa conception spécifiée avant son arrivée sur le site.
Lorsque ces documents sont manquants ou incomplets au moment du SAT, l’équipe sur site se voit confier le travail d’investigation. Plutôt que d’exécuter les tests fonctionnels prévus par rapport à une base de référence dont la conformité est avérée, l’équipe doit établir cette base de référence au cours même du SAT. Ce changement transforme le SAT d’une activité de confirmation en une activité de découverte, ce qui représente une différence significative en termes de portée, de durée et de ressources nécessaires. La norme ASTM E2500 le formule clairement : vérifier que l’équipement tel que construit répond aux exigences spécifiées est un objectif défini du processus de vérification, et cette vérification n’est fiable que lorsque les documents de construction et d’essai sous-jacents sont traçables et disponibles.
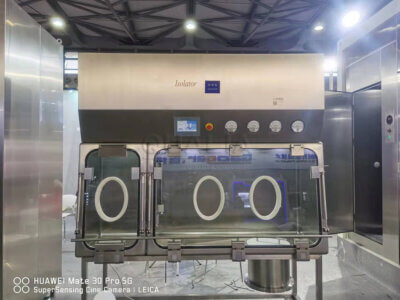
Le risque lié à l’approvisionnement qui en découle est souvent invisible au moment de la commande. La portée des documents fournis par le fournisseur est fréquemment mal définie dans les bons de commande, et certains documents, tels que les données d’essais hydrostatiques, les certifications relatives à l’état de surface des pièces en contact ou les rapports d’inspection des soudures, se retrouvent dans une zone d’ambiguïté entre ce qui a été spécifié et ce que le fournisseur a supposé devoir livrer. Pour les systèmes à haut niveau de confinement —Unités BIBO, des isolateurs ou des équipements de transfert VHP pour lesquels l’étanchéité à la pression et la facilité de nettoyage des surfaces font partie intégrante des critères de confinement : l’absence de documents n’est pas un simple problème administratif. Il s’agit de lacunes dans les preuves que l’équipe du site doit combler par des essais supplémentaires ou un suivi auprès des fournisseurs, deux démarches qui allongent les délais après l’installation.
Définissez clairement les exigences relatives aux dossiers fournisseurs dans le bon de commande ou dans le cahier des charges (URS), avant le début de la fabrication. Si l'on considère cela comme une simple demande de documents au moment de la livraison, il est généralement trop tard pour modifier ce qui a été enregistré pendant la fabrication.
Étalonnage, contrôles et preuves graphiques
Les preuves d’étalonnage constituent l’un des rares domaines où l’exigence de documentation est directement ancrée dans les principes de qualification, plutôt que de relever d’un jugement au cas par cas. Une liste des instruments couvrant tous les capteurs critiques, indiquant l’état actuel de l’étalonnage et la traçabilité par rapport à des normes nationales ou internationales reconnues, fait partie des preuves de la qualification de l’instrument (IQ) conformément aux dispositions de l’annexe 15 d’EudraLex. Si ces preuves font défaut, sont périmées ou ne sont traçables que par rapport à des normes internes au fournisseur sans chaîne de traçabilité vérifiable, la qualification de l’instrument (IQ) n’est pas défendable, quelles que soient les performances de l’équipement lors des essais.
| Élément de preuve « IQ » | Ce que les éléments de preuve doivent démontrer | Éléments à vérifier avant le FAT |
|---|---|---|
| Liste des instruments | Liste complète de tous les capteurs et dispositifs de commande essentiels | Vérifiez que tous les instruments ont bien été recensés, correctement identifiés et étiquetés |
| État de l'étalonnage | État actuel de l'étalonnage de chaque capteur | Vérifier que les certificats d'étalonnage sont valides et qu'ils ne sont pas périmés |
| Traçabilité par rapport aux normes | Raccordement aux étalons nationaux ou internationaux reconnus | Vérifier que les registres de traçabilité sont complets et correctement documentés |
C’est au niveau des plans que les équipes commettent le plus souvent des erreurs de défendabilité. On part du principe que les plans de conception reçus au moment de la commande reflètent l’équipement tel qu’il a été réalisé, mais cette hypothèse n’est pas toujours valable. Les fournisseurs modifient les constructions pendant la fabrication — les positions des capteurs changent, la disposition des panneaux de commande évolue, le tracé des tuyauteries est modifié — et, à moins que des plans conformes à l’exécution ne soient explicitement demandés et vérifiés par rapport à l’équipement installé, le dossier de qualification (IQ) documente ce qui était prévu, et non ce qui a été construit. Pour les systèmes à cascade de pression ou les configurations de confinement dépendant de verrouillages, cet écart entre l’intention de conception et la réalité telle que construite a une incidence directe sur la validité des preuves de qualification.
La vérification pratique préalable au FAT est simple : il suffit de s'assurer que les certificats d'étalonnage sont à jour, et pas seulement qu'ils sont bien présents. Un certificat d'étalonnage périmé concernant un capteur de pression différentielle monté sur un isolateur ou un instrument de contrôle d'intégrité HEPA ne devient pas valable au seul motif qu'il s'agit du seul certificat fourni. Vérifiez que la documentation de traçabilité identifie l'organisme d'étalonnage et les étalons utilisés, et ne se limite pas à la date et au résultat de l'étalonnage.
Prise en charge des modèles par rapport aux protocoles approuvés par le site
Les modèles de protocoles fournis par les fournisseurs constituent un point de départ légitime, et pour les équipements complexes ou innovants, ils contiennent souvent une logique de test utile qu’une équipe de site devrait autrement reconstituer à partir de zéro. Le problème n’est pas de les utiliser, mais de les utiliser sans les adapter, en considérant une liste de contrôle fournie par un fournisseur comme une documentation approuvée par le site simplement parce qu’elle a été fournie sous la forme d’un protocole.
Le risque lié à l’intégrité de la qualification dans ce cas de figure est spécifique. Une liste de contrôle du fournisseur reflète la compréhension qu’a ce dernier de la conception de l’équipement et de ses performances attendues dans des conditions nominales. Elle ne tient pas compte des critères d’acceptation spécifiques au site, des tolérances locales des réseaux, de l’intégration avec les systèmes adjacents, ni de l’état réel de l’équipement une fois installé. La norme ASTM E2500 stipule clairement que la vérification doit confirmer que l’équipement tel qu’il a été installé répond aux exigences spécifiées — ce qui signifie que le protocole doit se référer aux conditions réelles d’installation, et non à des hypothèses de conception.
| Approche relative aux modèles des fournisseurs | Risque en l'absence de remise en question | Ce qu'il faut vérifier avant d'accepter |
|---|---|---|
| Liste de contrôle des fournisseurs utilisée comme IQ final sans modification | Ne repose pas sur l'état réel ; peut entraîner une qualification non valide | La liste de contrôle correspond-elle bien aux équipements effectivement installés et aux conditions réelles du site ? |
| Liste de contrôle du fournisseur signée et accompagnée de photos, mais sans véritable vérification | Un QI superficiel qui peut passer à côté de défauts d'installation | Les photos, associées aux éléments de preuve « tel que construit », constituent-elles une vérification suffisante ? |
| Modèle du fournisseur adapté en protocole spécifique au site | Risque moindre, mais il se peut tout de même que certaines exigences spécifiques au site relatives aux plans de mise en œuvre soient omises | Le protocole adapté tient-il compte de toutes les conditions réelles spécifiques au site et de tous les critères de réception ? |
L’étape d’adaptation n’est pas facultative, mais elle ne constitue pas non plus une protection en soi. Un modèle qui a été révisé sur le papier mais qui conserve les critères d’acceptation par défaut du fournisseur, sans confirmation que ces critères correspondent aux URS du site, présente toujours une faille en matière de défendabilité. La question à se poser lors de l’examen d’un protocole adapté n’est pas “ cela a-t-il été modifié ? ”, mais “ les critères d’acceptation reflètent-ils nos exigences spécifiées et la configuration réelle telle que construite de cet équipement ? ”. Si la réponse à l’une ou l’autre de ces questions est incertaine, le protocole n’est pas prêt à être mis en œuvre.
Dans le cas particulier des tests FAT en présence de témoins, les enjeux sont plus serrés. Une fois les tests effectués en présence de témoins et validés, toute révision des critères d’acceptation nécessite une justification documentée et peut entraîner la répétition des tests. C’est uniquement lorsque l’alignement des protocoles est réglé avant l’arrivée des témoins sur site que le coût de cette négociation reste faible.
Risque lié au délai d'arrivée des documents après les tests
Le délai de mise à disposition des documents ne relève pas en soi d'une question de conformité réglementaire : il n'existe en effet aucune règle précisant la date exacte à laquelle un rapport d'essai d'acceptation sur site (FAT) doit être établi. Il s'agit toutefois d'une question liée aux risques du projet, pour laquelle la réponse est claire : lorsque le rapport FAT est reçu après que l'équipement a été expédié et est arrivé sur le site, le principal avantage du FAT en termes de réduction des risques est perdu.
| Calendrier de mise à disposition du rapport FAT | Risque de défauts non détectés | Impact sur les procédures IQ/OQ du site |
|---|---|---|
| Examen du rapport FAT avant l'expédition du matériel | Les défauts peuvent être détectés et corrigés avant l'expédition, ce qui réduit les risques. | Les essais sur site peuvent s'appuyer sur les résultats des tests FAT, ce qui permet de rationaliser la mise en œuvre des tests IQ/OQ |
| Le rapport FAT ne sera disponible qu'une fois le matériel livré sur site | Les défauts peuvent rester cachés et augmenter le risque qu'ils soient découverts ultérieurement | Les procédures d'acceptation initiale (IQ) et d'acceptation opérationnelle (OQ) sur site doivent être plus approfondies ; la réduction précoce des risques liée aux essais de réception sur site (FAT) est compromise |
L’intérêt fonctionnel du FAT réside dans le fait qu’il permet de détecter les défauts alors que l’équipement se trouve encore chez le fournisseur, où leur correction est plus rapide et moins perturbante qu’une remise en conformité après installation. Si le rapport de FAT n’est pas examiné avant l’expédition, l’équipe sur site ne peut pas s’en servir pour définir la portée de ses tests IQ/OQ. Elle ne peut pas confirmer que les non-conformités ont été résolues, que les preuves des nouveaux tests sont incluses, ni que l’équipement expédié correspond bien à la configuration testée. La qualification sur site doit alors pallier cette incertitude par des tests fonctionnels plus étendus — ce qui signifie que le SAT devient plus exhaustif, non pas parce que l’équipe sur site a choisi cette portée, mais parce que le manque de documentation ne laisse pas d’autre choix.
La conséquence la moins évidente concerne les inspections du premier article et la préparation réglementaire. Si un inspecteur demande comment le site a vérifié que les constatations issues des essais de réception en usine (FAT) avaient bien été corrigées avant l’installation, un rapport remis après la mise en place de l’équipement ne constitue pas une réponse satisfaisante. La charge de prouver la continuité entre les essais FAT et la qualification sur site (IQ) incombe à l’équipe du site, et cette charge est d’autant plus lourde qu’il existe un décalage temporel entre les essais du fournisseur et la qualification sur site.
Pour les équipements à haut niveau de confinement tels que Isolateurs OEB4/OEB5 ou dans le cas des systèmes de décontamination VHP — pour lesquels l'intégrité du confinement et les performances du cycle sont au cœur de l'argumentaire de qualification —, ce lien doit être explicite et vérifiable, et non pas reconstitué a posteriori.
Seuil de planification FAT pour la disponibilité des documents
Le seuil précis qui détermine à quel moment un FAT peut être programmé relève d’un jugement propre à chaque projet et ne constitue pas une norme fixe du secteur. Il dépend de la complexité des équipements, du nombre de systèmes de verrouillage, de l’étendue de la validation de la décontamination et de la part des travaux de qualification qui sera partagée entre les équipes du fournisseur et celles du site. Ce qui reste constant d’un projet à l’autre, c’est la logique sous-jacente : programmer un FAT avant que les versions préliminaires des documents critiques ne soient disponibles pour examen technique et de contrôle qualité revient à programmer un FAT avant que l’équipe ne puisse confirmer les critères sur lesquels elle va effectuer ses tests.
Cela peut sembler être une condition évidente, mais la pression pour respecter la date du FAT — parce qu’un créneau est disponible en usine, parce qu’une étape clé du projet approche, parce que les déplacements sont déjà réservés — l’emporte systématiquement sur cette exigence. Il en résulte que le FAT est réalisé sur la base de projets de protocole qui n’ont pas été revus, selon des critères d’acceptation qui n’ont pas été validés par rapport au cahier des charges fonctionnel (URS), et sans que les rapports d’étalonnage ne soient encore disponibles. Ces lacunes n’empêchent pas la réalisation du test ; elles empêchent simplement les résultats de ce test d’être pleinement exploitables sans un travail de suivi.
Le critère pratique à appliquer est que les projets de protocole, le dossier relatif aux instruments et aux étalonnages, l’état d’avancement des plans de conformité aux travaux réalisés, ainsi que la liste des documents évoqués dans les sections précédentes doivent tous être disponibles pour examen avant que la date du FAT ne soit confirmée dans le calendrier. L’expression “ disponibles pour examen ” signifie que le service d’assurance qualité et l’équipe technique ont eu le temps de les lire, de poser des questions et d’obtenir des réponses — et non pas qu’ils ont été reçus par e-mail le matin même de l’essai en présence de témoins. Pour les équipements présentant une logique de commande complexe, des dépendances entre les verrouillages ou des exigences en matière de cycle de décontamination, ce délai d’examen doit être suffisamment long pour permettre au moins un échange de clarifications avec le fournisseur.
Le resserrement de ce seuil entraîne un surcroît de travail en amont, auquel on s'oppose parfois car il retarde la validation du calendrier. Le compromis est clair : soit ce travail en amont est effectué avant les essais d'acceptation sur site (FAT), lorsqu'il est peu coûteux, soit il se traduit par de nouveaux essais, de nouvelles vérifications ou la correction des preuves de qualification une fois l'équipement sur site. La deuxième option est incontestablement plus coûteuse et perturbe davantage le calendrier que la première.
Pour les équipes qui souhaitent préparer de manière plus détaillée les documents requis dans le cadre des FAT et des SAT, le Article sur la liste de contrôle de mise en service de BIBO aborde des points spécifiques liés aux tests FAT, SAT, IQ et OQ qui sont souvent négligés lors de la mise en service d'équipements à haut niveau de confinement.
La conséquence la plus concrète de la planification de la préparation de la documentation est que la plupart des retouches en aval dans le cadre de la qualification des équipements de confinement ne sont pas dues à des défaillances matérielles, mais à des lacunes dans la documentation qui auraient pu être évitées dès la phase d’approvisionnement. Des procès-verbaux d’étalonnage qui n’ont jamais été demandés, des procédures de nettoyage fournies après la rédaction des procédures opérationnelles standard (SOP) du site, des rapports d’essais d’acceptation en usine (FAT) qui ont suivi la livraison des équipements au lieu de la précéder : chacun de ces éléments crée une lacune spécifique et corrigible dans le dossier de qualification.
Avant de planifier un test d’acceptation en usine (FAT) ou de confirmer le périmètre d’un test d’acceptation sur site (SAT) avec un fournisseur, vérifiez quels documents sont exigés par contrat, à quelle date ils doivent être remis pour permettre un examen pertinent, et quels sont les critères d’acceptation de ces documents — non seulement quant à leur existence, mais aussi quant à leur contenu. Les questions à trancher à ce stade sont plus précises qu’il n’y paraît : les protocoles reflètent-ils nos exigences spécifiées, les certificats d’étalonnage couvrent-ils tous les instruments critiques avec des étalons traçables, et le dossier documentaire nous fournit-il la base de référence dont nous avons besoin pour confirmer l’état réel des lieux avant que tout témoin ne signe quoi que ce soit ?.
Questions fréquemment posées
Q : Et si notre équipement se composait de mobilier standard pour salle blanche ou d'un simple sas de transfert, et non d'un isolateur à haut niveau de confinement, la même logique concernant la préparation des documents s'applique-t-elle tout de même ?
R : Oui, les principes fondamentaux s’appliquent, mais le profil de risque est moindre. Même les équipements standard nécessitent des certificats d’étalonnage et des plans de mise en œuvre vérifiés pour garantir une qualification de qualité défendable. L’adaptation porte sur l’échelle : la période d’examen peut être plus courte et le nombre de paramètres du protocole à examiner est réduit. Cependant, accepter une liste de contrôle fournie par un fournisseur sans vérifier qu’elle correspond à votre cahier des charges (URS) et à la configuration installée crée tout de même une lacune documentaire qui affaiblit vos preuves de qualification.
Q : Une fois que nous disposons des projets de protocole et des documents du fournisseur, quelle est l'étape la plus importante à franchir avant de confirmer la date du FAT ?
R : Organisez une revue formelle du protocole entre votre service d’assurance qualité, l’équipe d’ingénierie et le fournisseur afin d’aligner chaque critère d’acceptation sur votre cahier des charges fonctionnel (URS) et la configuration telle que construite. Cette session permet de mettre en évidence les divergences — telles que des plages de mesure des capteurs obsolètes ou des étapes de vérification du nettoyage manquantes — alors que les modifications restent peu coûteuses, et elle fournit aux deux parties une version signée et approuvée à mettre en œuvre. Si vous ne procédez pas à cette revue, l’alignement critique devra être négocié lors des essais en présence de témoins, où les options se réduisent et le coût des corrections augmente considérablement.
Q : Nous achetons un système pour lequel le fournisseur livre une solution entièrement validée dans le cadre d'un contrat « clé en main ». Le seuil de préparation des documents s'applique-t-il toujours à notre cas ?
R : Le seuil évolue, mais ne disparaît pas. Dans un modèle « clé en main », le fournisseur est responsable de l’élaboration et de l’exécution du protocole, mais vous restez le propriétaire responsable de l’état de conformité. La condition préalable devient alors votre approbation du plan de validation du fournisseur et de l’ensemble des documents justificatifs avant qu’il ne passe à l’étape des essais d’acceptation sur site (FAT). Si cette étape d’examen est omise, vous héritez de toutes les lacunes de son approche après la remise du projet, moment où la correction de ces lacunes ne représente plus un coût direct pour le fournisseur.
Q : Vaut-il mieux adapter le modèle de protocole fourni par le fournisseur ou rédiger nous-mêmes, à partir de zéro, des protocoles spécifiques à notre site ?
R : Pour les équipements complexes dotés d’une logique de commande spécifique — comme les séquences de confinement interverrouillées —, il est plus efficace d’adapter un modèle fourni par le fournisseur, car celui-ci reflète l’intention de conception de l’équipement et les points de test connus. Écrire un protocole à partir de zéro comporte le risque d’omettre des étapes dont le fournisseur a constaté la nécessité. Pour les équipements plus simples et standard, un protocole rédigé sur site peut s’avérer plus rapide et mieux aligné sur vos procédures opérationnelles standard (SOP). Dans les deux cas, les critères d’acceptation doivent tout de même être vérifiés par rapport à votre cahier des charges fonctionnel (URS) et à l’état réel de l’installation ; partir de zéro ne supprime pas cette vérification, elle la déplace simplement en amont.
Q : Pour un article relativement peu coûteux comme un caisson de transfert VHP, comment déterminer si le seuil de préparation des documents justifie le retard potentiel que pourrait entraîner le test d'acceptation final (FAT) ?
R : Le retard est généralement minime par rapport au coût lié aux lacunes dans la documentation après l'installation. Le bon fonctionnement d’un sas VHP dépend toujours de l’intégrité de la pression et des performances de cycle ; l’absence de certificats d’étalonnage pour les capteurs critiques ou des plans conformes à l’exécution obsolètes peut bloquer la qualification de l’installation (IQ) et imposer de nouveaux tests, annulant ainsi tout gain de temps réalisé sur le calendrier. Pour optimiser le processus, ne demandez que les documents essentiels — l’état d’étalonnage des instruments critiques pour le cycle, les plans conformes à l’exécution et le projet de protocole d’essai d’acceptation en usine (FAT) — et limitez l’examen à un seul cycle. Cela permet d’éviter les défaillances les plus courantes et les plus coûteuses sans ajouter de travail en amont inutile.