Eșecurile recurente ale indicatorilor biologici, atribuite variabilității lotului de indicatori, mai degrabă decât inadecvării ciclului, reprezintă una dintre cele mai grave întârzieri în programele de decontaminare prin trecere — săptămâni sau luni pierdute până când echipele acceptă faptul că problema o reprezintă chiar ciclul în sine. Consecința nu este doar un ciclu de validare eșuat; este transferul continuu de materiale printr-un sistem care nu poate demonstra în mod fiabil acoperirea sporicidă la fiecare suprafață de contact. Majoritatea acestor eșecuri se datorează configurației încărcăturii, stării termice și condițiilor de integritate ale camerei, pe care senzorul din camera principală nu le detectează niciodată. Înțelegerea condițiilor fizice care modifică eficacitatea ciclului — și a motivului pentru care valorile măsurate în camera principală pot rămâne în limitele specificațiilor, în timp ce suprafețele rămân sub-sporicide — este ceea ce le permite responsabililor cu biosecuritatea, echipelor de asigurare a calității și inginerilor de validare să intervină la momentul potrivit, și nu doar atunci când le este convenabil.
Umbrele proiectate de tăvile de ambalare și piesele imbricate
Transportul vaporilor într-o cutie de transfer VHP nu este echivalent cu acoperirea suprafeței. Vaporii de H₂O₂ trebuie să se difuzeze în jurul obstacolelor pentru a ajunge la suprafețele de contact, iar acolo unde calea de difuzie este lungă, îngustă sau întreruptă de geometria materialului, concentrația locală și timpul efectiv de expunere la suprafață pot fi substanțial mai mici decât cele raportate de senzorul din interiorul camerei. Valoarea măsurată în ansamblu reflectă starea medie a camerei — nu starea de sub o tavă așezată una în alta, din interiorul unui suport pentru componente sau din spatele unui articol ambalat.
Această diferență este generată de trei mecanisme distincte de umbrire, fiecare având o cauză fizică diferită și o consecință diferită asupra proiectării ciclului.
| Modul de eșec | Mecanism | Consecințele în cazul în care problema nu este rezolvată |
|---|---|---|
| Blocaj la ambalare/tavă | Vaporii trebuie să se difuzeze în jurul obiectelor mari sau imbricate, ajungând la o concentrație redusă și cu o durată efectivă de menținere mai scurtă. | Suprafețele aflate în umbră rămân sub-sporicide chiar și atunci când valorile măsurate în camera de testare sunt normale. |
| Ocluzia zonei moarte | Spațiile închise (de exemplu, suporturile componentelor, partea inferioară a rafturilor) nu sunt aerisite; vaporii se descompun sau se adsorb înainte de a ajunge la suprafețele cele mai adânci. | Zonele afectate nu sunt niciodată expuse la substanțe sporicide, indiferent de durata ciclului. |
| Ocluzia componentelor învelite | Pungile cu permeabilitate redusă sau folia blochează vaporii, forțând difuzia prin materialul de ambalare. | Obiectele din interior pot scăpa complet de decontaminare. |
Implicația practică pentru dezvoltarea ciclului este că geometria ambalajului și dispunerea încărcăturii trebuie tratate ca date de intrare ale ciclului, nu ca controale administrative aplicate după stabilirea parametrilor. Un ciclu validat pentru o configurație de încărcătură plată și spațiată nu își va transfera în mod fiabil performanța către o tavă plină cu piese imbricate, chiar dacă puterea generatorului și durata de menținere rămân neschimbate. Standardul ISO 22441:2022 oferă un cadru pentru evaluarea adecvării ciclului în raport cu expunerea suprafețelor, dar identificarea suprafețelor care intră efectiv în contact cu agentul sporicid depinde în întregime de faptul dacă geometria încărcăturii a fost cartografiată înainte de alegerea locațiilor BI.
Modelul de eroare în acest caz este secvențial: echipele configurează ciclul în funcție de o sarcină reprezentativă, amplasează indicatori biologici în locații accesibile, obțin rezultate satisfăcătoare și apoi operează cu configurații de sarcină care nu au făcut niciodată parte din condiția validată. Când, în cele din urmă, apare o defecțiune, prima explicație oferită este adesea variabilitatea lotului de indicatori — deoarece senzorul camerei a indicat valori normale pe tot parcursul procesului. Această explicație întârzie recunoașterea faptului că adevărata variabilă este umbrirea indusă de sarcină la suprafețele care nu au fost niciodată incluse în harta de expunere validată.
Efectele suprasolicitării asupra expunerii și aerării
Creșterea volumului unei camere de trecere VHP nu se limitează la reducerea spațiului de aer disponibil — aceasta modifică atât faza de expunere, cât și faza de aerare, în moduri care nu sunt reflectate în rețeta standard a ciclului. Supraîncărcarea reprezintă, de fapt, o modificare a ciclului, chiar și atunci când puterea generatorului, durata de menținere și setările de aerare rămân identice cu cele din condițiile validate.
În timpul fazei de expunere, o suprafață totală mai mare și o masă mai mare a materialului cresc solicitarea asupra generatorului de H₂O₂. Vaporii sunt consumați prin adsorbție pe suprafețe mai rapid decât într-o cameră cu încărcare redusă, ceea ce poate determina scăderea concentrației locale la suprafețele interioare înainte ca valoarea măsurată în volumul principal al camerei să reflecte un deficit. Generatorul poate menține concentrația țintă în ansamblul camerei, în timp ce se produce o scădere a concentrației la suprafața interioară a încărcăturii. Aceasta nu reprezintă o defecțiune a senzorului; este o limitare a transportului vaporilor care devine vizibilă doar atunci când indicatorii biologici sunt plasați în cele mai nefavorabile locații din interior.
În timpul fazei de aerare, supraîncărcarea creează o problemă simetrică. Materialele care au absorbit mai mult H₂O₂ în timpul perioadei de staționare prelungite sau cu concentrație compensată necesită o aerare proporțional mai îndelungată pentru a atinge pragurile de reziduuri acceptabile pentru contactul cu produsul sau cu personalul. Un ciclu care îndeplinește criteriile de finalizare a aerării pentru o încărcătură standard s-ar putea să nu îndeplinească aceleași criterii pentru o cameră supraîncărcată — iar senzorul de aerare, la fel ca senzorul de expunere, reflectă condițiile generale din cameră, mai degrabă decât starea reziduurilor la nivel de suprafață.
Consecința care decurge din aceasta pentru validare este că limitele de încărcare nu pot fi stabilite doar pe baza performanței ciclului, fără definirea și testarea configurațiilor de încărcare din cel mai defavorabil scenariu. Orice limită de încărcare menționată într-un protocol de validare trebuie să poată fi corelată cu un ciclu specific efectuat la sau peste acea configurație, cu amplasarea BI în locația interioară din cel mai defavorabil scenariu. Tratarea limitelor de încărcare ca estimări de planificare, mai degrabă decât ca cifre validate, este ceea ce permite ca supraîncărcarea să devină o abatere operațională de rutină care rămâne nedetectată până când un audit de calificare sau o abatere a BI determină o revizuire.
Scurgeri la garnitura ușii și integritatea camerei
Integritatea camerei într-o cutie de transfer VHP depinde de capacitatea garniturilor ușii de a menține o barieră etanșă la gaz pe parcursul întregului ciclu — inclusiv în faza de concentrație maximă, când diferența de presiune dintre interiorul camerei și spațiul înconjurător este cea mai mare. Degradarea garniturilor nu se manifestă, de obicei, ca o defecțiune bruscă; aceasta se dezvoltă progresiv prin deformarea permanentă la compresiune, expunerea chimică la cicluri repetate de H₂O₂ și uzura mecanică cauzată de frecvența deschiderii și închiderii ușii. Până în momentul în care o scurgere devine evidentă din punct de vedere operațional, este probabil ca camera să fi funcționat cu integritatea compromisă pe parcursul mai multor cicluri.
Consecințele scurgerilor la nivelul garniturilor de etanșare se manifestă în două direcții. Vaporii care se scurg din cameră în timpul fazei de expunere reduc concentrația disponibilă la suprafețele din interior, ceea ce poate determina scăderea condițiilor locale sub pragul sporicid, chiar și atunci când puterea generatorului se află la nivelul țintă. În același timp, H₂O₂ care se scurge în mediul înconjurător creează un risc de expunere pentru operator, care s-ar putea să nu fie detectabil imediat fără o monitorizare dedicată a zonei. Într-un mediu cu grad ridicat de izolare, în care cutia de transfer interacționează cu o suită BSL-3 sau cu o cascadă de presiune OEB4/OEB5, o garnitură care prezintă scurgeri reprezintă, de asemenea, o potențială încălcare a barierei de aer direcționale — vaporii care se deplasează spre exterior dintr-o cameră presurizată pozitiv sau aerul din încăpere care se infiltrează într-o cameră de decontaminare presurizată negativ pot submina, fiecare în parte, logica de izolare pe care instalația a fost proiectată să o asigure.
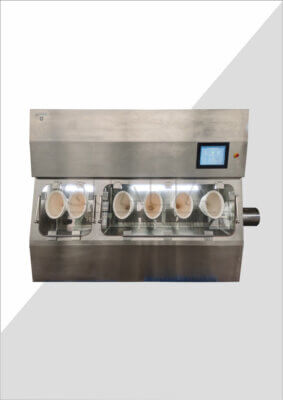
Standardul ASTM E2967-15 oferă un cadru de referință la nivel de proces pentru conceptele legate de integritatea camerei și testarea etanșeității, ca parte a practicii de decontaminare cu VHP, deși cerințele de calificare a etanșării cutiei de transfer sunt stabilite la nivel de proiectare și validare, și nu sunt specificate direct de acest standard. Din punct de vedere operațional, este important ca starea etanșării să fie tratată ca o variabilă de întreținere, cu o frecvență de inspecție definită, și nu ca o constantă presupusă între ciclurile de calificare. A Cutie de transfer VHP Procedurile concepute pentru serviciile de transfer cu grad ridicat de izolare ar trebui să includă criterii documentate de inspecție a garniturilor și intervale de înlocuire corelate cu numărul de cicluri sau cu timpul scurs, ambele aspecte trebuind să fie incluse în secțiunea de întreținere a pachetului OQ/PQ, și nu lăsate la latitudinea observațiilor efectuate pe teren.
Modelul de defectare care trebuie luat în considerare este unul progresiv: garniturile ușilor aflate în stare bună la momentul testului FAT pot suferi o degradare semnificativă până la momentul testului PQ sau al funcționării de rutină, în special în aplicațiile cu capacitate mare de procesare, în care ușa este deschisă și închisă de mai multe ori pe zi. Considerarea performanței garniturilor la testul FAT ca fiind reprezentativă pentru starea pe termen lung a echipamentului instalat reprezintă o ipoteză de calificare pe care monitorizarea post-instalare ar trebui să o pună la încercare, nu să o confirme în mod implicit.
Efectele încărcării umede asupra comportamentului ciclului H₂O₂
O încărcătură umedă nu se limitează la a introduce umiditate — ea modifică mediul termodinamic și chimic al camerei în moduri care interacționează cu fiecare fază a ciclului VHP. Mecanismul este condensarea: atunci când temperatura unei suprafețe este suficient de scăzută în comparație cu cea a camerei în ansamblu, vaporii de H₂O₂ se condensează în lichid la acea suprafață, reducând concentrația locală de vapori mai repede decât poate generatorul să o refacă. Rezultatul este o stare localizată în care mecanismul sporicid trece de la contactul în faza de vapori la contactul în faza lichidă, care se comportă diferit în ceea ce privește penetrarea, cinetica de distrugere și cantitatea de reziduuri care rămâne după ciclu.
Faza de condiționare există tocmai pentru a preveni acest lucru. Prin stabilirea echilibrului termic între cameră, încărcătură și fluxul de aer de intrare înainte de începerea injectării de H₂O₂, o condiționare adecvată reduce diferența de temperatură care determină condensarea. Atunci când condiționarea este scurtată — fie din cauza unei scurtături a operatorului, a unei defecțiuni a sistemului sau a unei încărcături introduse direct din depozitul frigorific — rămân puncte reci, iar modul de defectare al încărcăturii umede rezultă în mod previzibil din legile fizicii, mai degrabă decât din vreo circumstanță operațională neobișnuită.
| Stare | Cum perturbă ciclul | Consecințele ciclului |
|---|---|---|
| Condensarea pe suprafețe reci | Suprafața mai rece determină condensarea vaporilor în lichid, ceea ce duce la scăderea concentrației locale mai repede decât se produce reînnoirea acesteia. | Eficacitate sporicidă redusă pe unitate de timp; eficacitate incertă pe suprafețe reci. |
| Faza de pregătire fizică insuficientă | Camera și încărcătura nu ating echilibrul termic înainte de injectarea de H₂O₂, ceea ce duce la apariția unor zone reci care favorizează condensarea. | Aceasta duce direct la defecțiuni ale sarcinii umede și la rezultate imprevizibile ale ciclurilor. |
| Compensarea timpului de staționare prelungit | O durată mai lungă de expunere, aplicată pentru a contracara efectul de ocluzie, crește absorbția totală de H₂O₂ și încărcătura reziduală. | Aerarea trebuie să elimine o cantitate mai mare de H₂O₂ rezidual, ceea ce prelungește durata ciclului și sporește incertitudinea privind reziduurile. |
Compromisul pe care echipele îl subestimează cel mai des este traiectoria extinsă de compensare a timpului de menținere. Prelungirea duratei de menținere pentru a restabili certitudinea expunerii pe o suprafață afectată de condensare crește absorbția totală de H₂O₂ la toate materialele din cameră. Această încărcătură mai mare de reziduuri trebuie apoi eliminată în timpul aerării înainte ca camera să poată fi deschisă în condiții de siguranță, ceea ce prelungește durata ciclului și introduce incertitudine cu privire la faptul dacă profilul de aerare validat pentru un ciclu standard este adecvat pentru cel modificat. Ceea ce pare a fi o ajustare conservatoare — mai mult timp, mai multă expunere — produce, de fapt, un punct final mai puțin previzibil pentru eliminarea reziduurilor. Implicația pentru dezvoltarea ciclului este că durata fazei de condiționare ar trebui tratată ca o variabilă de reglare independentă, optimizată în funcție de condițiile de testare cu sarcină rece, mai degrabă decât o valoare implicită fixă care se prelungește ad hoc atunci când apar evenimente cu sarcină umedă.
Analiza tendințelor senzorilor și a acțiunilor operatorului
Un singur senzor de concentrație a H₂O₂ în vrac, amplasat în camera unei cutii de transfer, reflectă starea medie a vaporilor la punctul său de măsurare. Acesta nu poate indica condițiile de la o suprafață acoperită, din interiorul unei componente imbricate sau din interiorul unei configurații de încărcătură aflată în umbră. Atunci când transportul vaporilor către aceste locații este mai lent sau mai puțin eficient decât către locația senzorului, senzorul poate afișa valori în limitele specificațiilor, în timp ce suprafețele respective sunt expuse la o concentrație sub nivelul sporicid — o limitare a monitorizării care este structural invizibilă pentru operator, cu excepția cazului în care sistemul a fost proiectat special pentru a o detecta.
Trei tipuri de eșecuri ilustrează modul în care această lacună de monitorizare interacționează cu deciziile operaționale și procedurale.
| Tip de defecțiune | Problemă constatată | De ce este important |
|---|---|---|
| Mascarea cu un singur senzor | Un senzor de H₂O₂ în vrac indică respectarea specificațiilor, în timp ce suprafețele obstrucționate sunt expuse la o concentrație sub nivelul sporicid, din cauza transportului mai lent. | Valorile normale ale senzorilor pot ascunde defecțiuni persistente legate de umbrire. |
| Intervenție neevaluată | Evaluările de risc au semnalat riscul de contaminare, însă procedurile permiteau în continuare intervenții care expuneau zona aseptică la suprafețe închise (scrisoarea de avertizare adresată Catalent). | Acțiunile operatorilor ocolesc condițiile de decontaminare validate, creând căi de contaminare. |
| Rezultate pozitive recurente ale testului BI interpretate greșit | Eșecurile repetate ale indicatorilor biologici au fost atribuite unui lot specific, și nu unei deficiențe a ciclului (observație Simtra). | Tratarea deficienței sistematice ca pe o variabilitate a materialului întârzie remedierea cauzei principale. |
Obligația de verificare care decurge din aceste tipare nu se rezumă doar la o mai bună amplasare a senzorilor, deși aceasta reprezintă unul dintre factorii de influență. Este vorba despre faptul că datele privind tendințele înregistrate de senzori — mai precis, orice tipar caracterizat prin scăderea lentă a concentrației maxime, scurtarea duratei platoului sau prelungirea timpului de aerare — trebuie evaluate ca un semnal privind robustețea ciclului, mai degrabă decât ca puncte de date izolate în cadrul unui interval acceptabil. O serie de cicluri în care concentrația maximă se situează în mod constant la limita inferioară a intervalului specificat prezintă un profil de risc diferit față de o serie centrată pe valoarea nominală, chiar dacă fiecare rezultat individual se încadrează în limitele admise. Procedurile care permit operatorilor să continue pe baza unor citiri punctuale care se încadrează în limitele admise, fără a analiza tendințele în raport cu ciclurile anterioare, introduc un punct mort sistematic în decizia de eliberare.
Procedurile de intervenție ale operatorului implică o obligație de verificare paralelă. Intervențiile care expun o suprafață situată în afara zonei de decontaminare validate — chiar și pentru scurt timp, chiar și sub mănușă — reprezintă o eludare procedurală a condiției de izolare pe care ciclul a fost conceput să o asigure. În cazul în care evaluările de risc au identificat existența unui risc legat de intervenție, proiectarea procedurii ar trebui să elimine sau să reproiecteze intervenția, în loc să se bazeze pe judecata operatorului în momentul acțiunii. Pentru cutie de trecere pentru biosecuritate În cazul aplicațiilor din medii cu grad ridicat de izolare, neconcordanța dintre concluziile evaluării riscurilor și procedurile operaționale scrise reprezintă o lacună în documentație pe care echipele de inspecție o identifică în mod obișnuit.
Măsuri corective pentru eșecurile de rutină ale transferurilor
Măsurile corective pentru defecțiunile cutiei de transfer VHP sunt cele mai eficiente atunci când sunt abordate ca un sistem de controale independente, dar coordonate, fiecare vizând un mecanism specific de defectare. Abordarea ciclului ca un singur set de parametri — ajustarea timpului de staționare, repetarea validării, eliminarea abaterii — este ceea ce permite ca un mod de defectare corectat să reintroducă sau să mascheze altul. Cele cinci domenii de control de mai jos funcționează secvențial în timpul dezvoltării ciclului și în paralel în timpul funcționării de rutină.
| Zona de control | Ce trebuie să abordeze | Risc dacă este neglijat |
|---|---|---|
| Cartografierea expunerii la suprafață | Identificați toate elementele ascunse, încastrate sau învelite la care VHP nu poate ajunge în mod fiabil înainte de a seta parametrii ciclului și pozițiile BI. | Validarea nu identifică locațiile cu cele mai nefavorabile condiții; zonele cu risc de defectare rămân nedetectate. |
| Strategia de plasare BI | În timpul dezvoltării ciclului, amplasați indicatorii biologici în locurile cu cel mai mare risc de obstrucție, nu în locuri convenabile. | Performanța ciclului este supraestimată; defecțiunile cauzate de umbrire rămân nedetectate. |
| Reglarea independentă a parametrilor ciclului | Reglați independent viteza generatorului, condiționarea, concentrația în camera de staționare, durata și aerarea, ținând cont de suprafețele cu cele mai nefavorabile condiții. | Modurile de defectare neabordate persistă deoarece compromisurile nu sunt optimizate. |
| Revizuirea procedurii de intervenție | Analizați fiecare intervenție a operatorului pentru a identifica expunerea la suprafețe situate în afara zonei validate; reproiectați sau eliminați intervențiile care prezintă riscuri. | Căile de contaminare ocolesc condițiile de decontaminare validate. |
| Întreținerea filtrelor HEPA și a garniturilor de etanșare | Monitorizați viteza vântului; curățați/înlocuiți prefiltrul dacă viteza este scăzută; înlocuiți filtrul de înaltă eficiență dacă viteza rămâne insuficientă; întrețineți garniturile ușii. | Un debit redus de aer afectează distribuția vaporilor, crescând riscul apariției zonelor fără aer și al eșecului aerării. |
Cartografierea expunerii suprafețelor și strategia de amplasare a BI-urilor trebuie să se desfășoare în faza inițială a dezvoltării ciclului, înainte de stabilirea parametrilor generatorului sau a valorilor țintă de menținere. Dacă etapa de cartografiere este amânată — sau dacă este efectuată superficial, prin parcurgerea camerei fără a se ține cont de geometria încărcăturii — consecința este că zonele cu cele mai nefavorabile condiții lipsesc din proiectul de validare. Validarea demonstrează apoi performanța în locațiile pe care ciclul le atinge în mod fiabil, nu în locațiile în care vaporii nu reușesc în mod constant să atingă concentrația sporicidă. Această omisiune nu iese la iveală în timpul validării; ea se manifestă sub forma unei abateri recurente a BI în producție sau sub forma unei observații a FDA conform căreia amplasarea BI nu a fost verificată în raport cu configurațiile de încărcătură din cel mai defavorabil scenariu.
Reglarea independentă a parametrilor ciclului este importantă deoarece modurile de defectare sunt distincte din punct de vedere mecanic. Fenomenul de „shadowing” determinat de geometria încărcăturii răspunde la modificările distribuției vaporilor și la condiționare, nu neapărat la o putere mai mare a generatorului. Defecțiunile sarcinii umede determinate de condensare răspund la prelungirea fazei de condiționare, nu la o durată de staționare mai lungă. Defecțiunile de aerare determinate de suprasolicitare răspund la reducerea limitei de sarcină și la ajustarea profilului de aerare, nu la modificările fazei de expunere. Atunci când echipele tratează ciclul ca pe un singur cadran și îl reglează uniform ca răspuns la orice defecțiune, ele introduc compromisuri — o durată de staționare mai lungă care crește încărcătura de reziduuri, o putere mai mare a generatorului fără a aborda distribuția — care creează noi condiții de defecțiune în loc să o rezolve pe cea inițială. Pentru configurațiile de camere de transfer care necesită revalidarea ciclului după o modificare corectivă, secvența IQ/OQ/PQ trebuie delimitată astfel încât să acopere numai parametrii care au fost reglați independent, cu documentarea raționamentului pentru care parametrii adiacenți au fost menținuți constanți.
Starea filtrului HEPA și integritatea garniturii ușii sunt variabile de întreținere care afectează în mod continuu performanța ciclului între evenimentele de validare. Scăderea debitului de aer cauzată de încărcarea filtrului afectează distribuția vaporilor, crescând direct riscul de apariție a zonelor de umbră. Degradarea garniturii compromite integritatea camerei în moduri pe care senzorul ciclului nu le va detecta. Niciuna dintre aceste condiții nu va declanșa o alarmă înainte de a afecta în mod semnificativ performanța ciclului, ceea ce înseamnă că intervalele de întreținere trebuie definite în mod proactiv și corelate cu praguri măsurabile — măsurarea debitului de aer în raport cu o valoare de referință, criterii de inspecție vizuală a garniturii — mai degrabă decât să se aștepte identificarea reactivă a problemelor după apariția unei defecțiuni.
Modurile de defectare descrise aici au o caracteristică structurală comună: atât senzorul camerei principale, cât și citirea ciclului standard pot indica valori în limitele specificațiilor, în timp ce procesul de decontaminare la nivelul suprafeței efective este incomplet. Această discrepanță dintre performanța ciclului raportată și acoperirea reală a suprafeței este ceea ce face ca aceste defecte să se manifeste cu întârziere. Ele nu declanșează alarme; generează abateri ale indicelui biologic (BI), deviații recurente sau observații în urma inspecțiilor, care sunt inițial interpretate eronat ca incidente izolate.
Înainte de a seta parametrii ciclului pentru orice aplicație cu cameră de transfer VHP, secvența care contează este următoarea: cartografierea geometriei încărcăturii în raport cu geometria camerei, identificarea suprafețelor cu cele mai nefavorabile condiții, amplasarea indicatorilor biologici în acele locații și reglarea fiecărui parametru de fază în mod independent, în funcție de performanța în cel mai defavorabil scenariu. Pentru echipele care analizează un program existent în urma unei abateri sau a unei constatări de audit, se aplică aceeași secvență — cartografierea expunerii suprafețelor și revizuirea amplasării indicatorilor biologici reprezintă punctele de plecare ale diagnosticului, nu rețeta ciclului în sine. Datele furnizate de senzori reprezintă o informație necesară; ceea ce nu pot arăta este dacă vaporii au ajuns la fiecare suprafață care are nevoie de aceștia.
Întrebări frecvente
Î: Este necesară repetarea cartografierii expunerii la suprafață dacă camera de transfer rămâne aceeași, dar se schimbă linia de produse?
R: Da — o nouă linie de produse introduce, aproape cu certitudine, o geometrie diferită a ambalajului, configurații diferite ale tăvilor sau dispuneri diferite ale componentelor imbricate, fiecare dintre acestea modificând profilul de umbrire și zonele de expunere în cel mai defavorabil scenariu. Geometria încărcăturii validate pentru produsul anterior nu este transferabilă decât dacă configurația fizică a încărcăturii este identică. Cartografierea trebuie efectuată pe baza materialelor și a dispunerii reale care vor fi transferate, iar amplasarea indicatorilor biologici trebuie reevaluată în locațiile identificate recent ca fiind cele mai defavorabile, înainte de confirmarea parametrilor.
Î: În ce moment o tendință de depășire a limitelor inferioare ale concentrației de H₂O₂ justifică o revizuire oficială a ciclului, în loc de continuarea eliberării?
R: Nu există un prag universal definit de standardele ISO 22441:2022 sau ASTM E2967-15, dar criteriul practic de declanșare este abaterea direcțională observată pe parcursul mai multor cicluri, mai degrabă decât o singură valoare scăzută. Dacă valorile de vârf ale concentrației se grupează în mod constant în apropierea limitei inferioare a intervalului specificat pe parcursul ciclurilor succesive — chiar dacă toate rezultatele individuale sunt conforme — acest model indică o scădere a robusteții ciclice, nu o performanță stabilă. Analiza ar trebui să evalueze starea de calibrare a senzorului, integritatea etanșării, starea filtrului și consecvența configurației sarcinii înainte de următorul eveniment de calificare, nu după ce o abatere de la limitele de biologie (BI) confirmă suspiciunea.
Î: Se poate prelungi durata de menținere a ciclului ca măsură compensatorie permanentă pentru sarcinile reci provenite din depozitele frigorifice?
R: Nu — prelungirea duratei de expunere ca măsură permanentă nu rezolvă cauza principală a problemei și duce la un punct final al aerării mai puțin previzibil. O încărcătură rece generează condens localizat în timpul fazei de expunere, schimbând mecanismul sporicid de la contactul în fază de vapori la cel în fază lichidă și crescând absorbția totală de H₂O₂ prin materialele camerei. Un profil de aerare validat pentru o încărcătură standard s-ar putea să nu elimine în mod adecvat cantitatea mai mare de reziduuri care rezultă din prelungirea timpului de menținere într-un ciclu afectat de condens. Intervenția corectă constă în optimizarea fazei de condiționare în funcție de condițiile reale de testare cu încărcătură rece, nu în prelungirea timpului de menținere adăugată la o rețetă de ciclu care, în rest, rămâne neschimbată.
Î: Cum se compară riscul de defectare a cutiei VHP între o exploatare cu randament ridicat, cu mai multe transferuri pe zi, și o utilizare cu frecvență redusă?
R: Modurile de defectare diferă mai degrabă ca natură decât ca intensitate. Funcționarea la capacitate ridicată accelerează deformarea permanentă a garniturii ușii și uzura mecanică cauzată de ciclurile repetate, ceea ce face ca degradarea progresivă a garniturii să fie riscul dominant pentru integritatea sistemului — un risc care poate atinge un prag critic al materialului cu mult înainte de un interval de calificare programat. Funcționarea la frecvență redusă introduce un risc diferit: condițiile de răcire în cameră și pe materialele încărcate atunci când sistemul a fost inactiv, ceea ce crește susceptibilitatea la condens la inițierea ciclului dacă condiționarea nu este prelungită pentru a ține cont de recuperarea termică dintr-o stare rece la temperatura ambiantă. Niciunul dintre aceste moduri de funcționare nu este în mod inerent mai sigur; fiecare necesită protocoale de întreținere și condiționare calibrate în funcție de profilul specific de uzură și de profilul termic al acestuia.
Î: Dacă apare o abatere BI după o modificare a sarcinii care nu a fost documentată oficial ca schimbare de ciclu, care este domeniul minim de investigare înainte ca programul să poată fi reluat?
R: Ancheta trebuie să stabilească dacă modificarea încărcăturii constituie o încălcare a limitelor condițiilor validate înainte ca programul să poată continua în mod responsabil. Cel puțin, acest lucru necesită confirmarea configurației fizice a încărcăturii care a existat în timpul ciclului eșuat, compararea acesteia cu geometria validată a încărcăturii și cu limitele de încărcare înregistrate, analizarea datelor privind tendințele senzorilor pe parcursul ciclurilor care au precedat imediat abaterea, precum și inspectarea stării garniturilor și a filtrelor. Dacă configurația sarcinii a diferit în mod semnificativ de condiția validată — în ceea ce privește volumul, geometria sau starea termică — abaterea nu poate fi închisă ca o problemă izolată a lotului BI. Reluarea necesită fie revenirea la configurația validată a sarcinii, cu controale documentate pentru a preveni repetarea, fie o revalidare formală adaptată la noua condiție a sarcinii, cu plasarea BI în cel mai defavorabil scenariu.