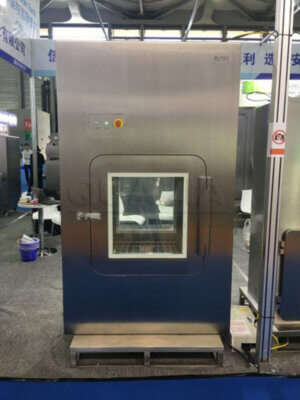
Las instalaciones que diseñan la aireación en torno a un temporizador de cuenta atrás fijo suelen descubrir esta deficiencia durante una auditoría o una reclamación por motivos de higiene, y no durante la puesta en marcha. Cuando el temporizador llega a su fin, la puerta se abre y el peróxido de hidrógeno residual que no se ha descompuesto por completo —procedente de una carga densa o porosa— pasa a constituir un episodio de exposición en lugar de una liberación controlada. Los costes derivados no son insignificantes: investigaciones sobre la exposición del personal, interrupciones en los flujos de trabajo de transferencia, recalificaciones no planificadas y, en entornos regulados, posibles lagunas en la documentación que afectan a los registros de lotes o a los expedientes de salud laboral. La decisión que subsana esta deficiencia es concreta: la aireación debe diseñarse como una etapa de liberación con control de residuos, regida por una descomposición medible y una autorización de liberación definida, y no únicamente por el tiempo transcurrido. A continuación se presenta una base estructurada para tomar esa decisión en lo que respecta a la ubicación de los sensores, la compatibilidad de los materiales, los umbrales de liberación y la respuesta ante fallos.
La aireación como medida de control de las emisiones
La aireación finaliza cuando el peróxido de hidrógeno residual se ha descompuesto hasta alcanzar niveles seguros, no cuando termina la cuenta atrás. Esta distinción es importante desde el punto de vista operativo, ya que los factores que influyen en la velocidad de descomposición —como la geometría de la carga, la temperatura ambiente y la intensidad del ciclo— no son fijos. Un temporizador ajustado para unas condiciones medias producirá resultados inconsistentes cuando esas variables varíen, y no existe ninguna medición que permita detectar esa discrepancia.
La base de diseño preferida es la descomposición catalítica del H₂O₂ en agua y oxígeno, supervisada mediante un seguimiento continuo que permite al sistema confirmar que los residuos están disminuyendo y han superado un umbral definido. Un sensor electroquímico opcional, que funciona con una resolución continua a nivel de ppm, respalda este enfoque al permitir un control en bucle cerrado y la determinación automatizada del punto final. No se trata de un requisito normativo universal, sino de una opción de diseño más sólida en comparación con el tiempo transcurrido fijo, con una base defendible para la liberación cuando las condiciones varían. El contraste entre ambos enfoques es evidente.
| Acérquese a | Criterios de resultado | Por qué es importante |
|---|---|---|
| Tiempo transcurrido fijo | Duración predeterminada de la aireación | La liberación no está relacionada con el H₂O₂ residual; puede dar lugar a una exposición prematura o a un tiempo de espera innecesario. |
| Descomposición catalítica con sensor electroquímico opcional | Lectura continua de H₂O₂ en ppm por debajo del umbral de seguridad | Garantiza que el H₂O₂ se haya descompuesto en agua y oxígeno; permite una liberación automática en circuito cerrado |
La consecuencia práctica del enfoque basado en tiempos fijos se pone de manifiesto cuando cambian las cargas o se ajustan los parámetros del ciclo. Un equipo que haya validado en función del tiempo transcurrido carece de una base cuantificable para justificar la autorización en esas condiciones límite, y cualquier investigación de desviaciones requiere un trabajo de recalificación que el diseño original podría haber evitado. El control en bucle cerrado traslada la decisión de autorización del reloj a una condición medida, que es la única configuración que se mantiene válida cuando cambian la carga o el entorno sin necesidad de una revalidación completa.
Límites de residuos por material y zona de recepción
No existe un límite de residuos único y codificado de forma universal que se aplique a todos los materiales y entornos de recepción, y diseñar como si existiera uno plantea problemas en dos sentidos. Establecer un límite demasiado conservador para una carga de acero inoxidable resistente alarga innecesariamente la duración del ciclo. Establecerlo basándose en la lectura del sensor de la cámara sin tener en cuenta lo que puede tolerar la zona de recepción es el error más grave.
El enfoque práctico de planificación consiste en definir los límites de residuos como parámetros derivados del riesgo, y no como una cifra única que se aplique de manera uniforme. Los materiales que van a entrar en una sala limpia con un producto farmacéutico activo, líneas de llenado abiertas o procesos biológicos presentan una tolerancia a la exposición diferente a la de los materiales que se transfieren a un área de envasado secundario o de preparación de equipos. El entorno de recepción establece un límite; la composición química de la superficie del material, otro. Los materiales porosos —películas de envasado, etiquetas o componentes absorbentes— pueden retener H₂O₂ en su superficie incluso cuando las lecturas de los sensores de la cámara son aceptables, lo que significa que el límite en el sensor y el límite en la superficie del material no son valores equivalentes.
Para los equipos de adquisición y validación, esto significa que los límites de residuos deben especificarse en los requisitos de usuario (URS) como combinaciones de clase de material y zona de recepción, y no como un único umbral de «aprobado/no aprobado» para la cámara. Las instalaciones que posponen esta definición suelen encontrarse con que esto se convierte en una observación durante la cualificación operativa (OQ) cuando el equipo de cualificación pregunta qué límite se validó y respecto a qué superficie del material, y la respuesta no figura en ningún documento controlado.
Ubicación del sensor y riesgo de peróxido acumulado
Un sensor de la cámara que registre un valor por debajo del umbral no garantiza que todas las superficies de la carga hayan alcanzado esa condición. Este es el riesgo de colocación que más se subestima de forma sistemática en el funcionamiento de las cajas de paso VHP, y resulta estructuralmente invisible hasta que algo obliga a revisarlo.
El patrón de fallo es específico: los embalajes porosos, los tubos anidados, los componentes apilados y las cavidades cerradas crean microentornos en los que el H₂O₂ queda atrapado y se descompone más lentamente que en el volumen abierto de la cámara. Un sensor instalado en el flujo de escape o en un único punto de la pared de la cámara tomará muestras del aire bien mezclado, no del aire estancado adyacente al interior de una carga densa. La lectura puede parecer aceptable; sin embargo, es posible que el estado de la superficie del material no lo sea.
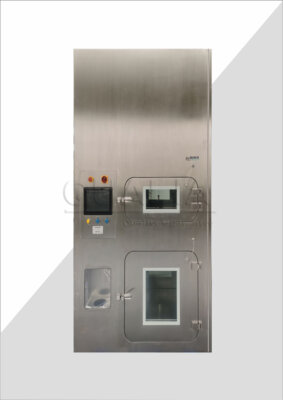
Se trata tanto de una cuestión de diseño y configuración como de una cuestión relacionada con los sensores. La orientación de la carga, la altura máxima de apilamiento y el tipo de embalaje deben definirse en la fase de desarrollo del ciclo, ya que la ubicación de un sensor validada para una configuración de carga concreta puede no representar adecuadamente los residuos en la superficie del material cuando cambia la composición de la carga. Los equipos que realizan la validación con cargas pequeñas y abiertas y, a continuación, pasan a procesar lotes de producción densos sin revisar la representatividad de los sensores, están operando fuera de su ámbito de validación, a menudo sin darse cuenta. La revisión de la ubicación de los sensores —incluido el punto de la cámara en el que la configuración de carga más desfavorable genera el mayor riesgo de peróxido atrapado— debe documentarse como parte de la cualificación operativa (OQ) y revisarse durante las recalificaciones periódicas cuando cambien los tipos de carga. En el caso de las instalaciones en las que Caja de pases VHP Dado que las configuraciones se especifican en las primeras fases del diseño, es mejor resolver esta cuestión de la representatividad en la fase de URS que descubrirla durante la fase de SAT.
Exposición repetida al VHP y compatibilidad de los materiales
Un único ciclo de compatibilidad satisfactorio no garantiza la idoneidad para un funcionamiento continuado. Los materiales que superan la validación inicial pueden degradarse progresivamente tras una exposición repetida, y la evolución de la degradación rara vez es lineal o predecible a partir de un ensayo de un solo ciclo.
Los materiales con mayor probabilidad de presentar este patrón bajo los parámetros estándar del ciclo de VHP incluyen los elastómeros, los componentes de policarbonato y las superficies recubiertas de epoxi —todos ellos habituales en las cargas de las cajas de paso y en la infraestructura de las instalaciones que rodean la unidad—. Los elastómeros de silicona pueden hincharse o perder elasticidad. Los componentes de policarbonato pueden desarrollar grietas superficiales que generen riesgo de partículas. Las superficies recubiertas de epoxi pueden presentar una pérdida progresiva de adhesión, lo que se convierte en un problema de contaminación antes de que se produzca un fallo visible. La comparación estructural de las categorías de materiales y los aspectos que deben verificarse en cada una de ellas constituye la base para la evaluación de la compatibilidad.
| Categoría | Materiales incluidos | Qué verificar | Por qué es importante |
|---|---|---|---|
| Material de carga de la caja de paso | Acero inoxidable 316L, policarbonato, elastómeros de silicona, superficies con recubrimiento epoxi, polímeros de grado farmacéutico | Comprobar la compatibilidad con los parámetros estándar del ciclo VHP | Evita la degradación del material; garantiza una exposición repetida sin riesgos |
| Infraestructura de las instalaciones | Filtros HEPA, suelos de PVC, encimeras de resina epoxi | Confirmar que no se produce degradación con los parámetros estándar del ciclo de VHP | Evita la contaminación provocada por materiales degradados; protege las instalaciones |
La consecuencia en materia de adquisición y mantenimiento de no evaluar la exposición repetida es una sustitución no presupuestada. Si las juntas elastoméricas o las bandejas recubiertas de epoxi no se incluyen en un ciclo de repuestos y sustitución derivado de límites de exposición validados, el primer indicio de degradación suele ser un incidente de contaminación o un hallazgo de auditoría, y ninguno de ellos constituye un coste de mantenimiento planificado. La revalidación debería activarse ante cambios en la frecuencia del ciclo, la intensidad del ciclo o las especificaciones del material, y no solo ante un fallo visible. Referencias ISO 22441:2022 como norma de contexto de proceso para la definición de parámetros del ciclo, puede servir de base para la estructura de documentación de estas revisiones, aunque no establece directamente listas específicas para cada material.
Para las instalaciones que evalúan cómo interactúan los parámetros del ciclo con la compatibilidad de los materiales tras una exposición repetida, Cómo afectan la concentración y el ciclo del peróxido de hidrógeno VHP a la compatibilidad de los materiales ofrece un contexto adicional para la planificación.
Autorización para la apertura de puertas y valores admisibles
La autoridad para dar luz verde debe definirse antes de que sea necesaria, es decir, antes de que un operario se encuentre en la cabina de paso al final de un ciclo a la espera de instrucciones. Las instalaciones que no definen esto están delegando implícitamente la decisión a quienquiera que esté presente, y eso no constituye un procedimiento controlado.
Las cifras de exposición laboral en las que se basa el diseño de los umbrales de liberación proceden de la OSHA y el NIOSH, y no son equivalentes. El límite de exposición admisible de la OSHA refleja una media ponderada en el tiempo de ocho horas; el límite de exposición recomendado por el NIOSH es un límite máximo a corto plazo aplicado durante quince minutos. Estos umbrales representan diferentes patrones de exposición, y la elección de cuál utilizar como criterio de liberación tiene un efecto directo sobre la rapidez con la que se puede abrir una puerta tras la ventilación y sobre cómo deben activarse las alarmas. La comparación estructurada de estos umbrales y sus tipos de medición de la exposición es fundamental para el diseño de los procedimientos de liberación.
| Estándar | Límite (ppm) | Medición de la exposición | La finalidad como criterio de lanzamiento |
|---|---|---|---|
| Límite de exposición profesional (PEL) de la OSHA | 1.0 | TWA de 8 horas | Límite de seguridad cuantificable para la autorización de apertura de puertas |
| NIOSH REL | 0.1 | STEL de 15 minutos | Límite de seguridad cuantificable para la autorización de apertura de puertas (referencia a corto plazo más estricta) |
Las instalaciones que establecen criterios de liberación basados en el umbral más laxo son más fáciles de gestionar en condiciones rutinarias, pero resultan más difíciles de justificar cuando los patrones de exposición del personal llaman la atención de los organismos de salud laboral o de las inspecciones reglamentarias. La postura de diseño más sólida consiste en establecer alarmas en función de ambos umbrales —una alerta temprana en el límite más estricto y una retención firme en el límite permisible— y definir en el procedimiento operativo estándar (SOP) quién tiene autoridad para confirmar la liberación, en función de qué lectura del sensor y qué documentación se genera. Los pasos de recalificación posteriores al VHP también deben figurar en el procedimiento de liberación para los casos en los que las condiciones sean límite, garantizando que la autoridad para la liberación esté respaldada por una vía de escalación definida, en lugar de una decisión discrecional tomada en la puerta de la cámara.
Respuesta cuando no se alcanza el punto final de aireación
La parada de aireación es un caso excepcional que la mayoría de las instalaciones no han regulado plenamente, lo que significa que, cuando se produce, se gestiona de forma inconsistente. El riesgo es que se produzca una reentrada prematura: sin un procedimiento definido de espera y respuesta, la presión práctica para completar una transferencia según lo previsto puede llevar a un operador o supervisor a autorizar la apertura de una puerta antes de que se haya completado el proceso de aireación.
La estructura de respuesta debe dar respuesta a tres preguntas antes de que se produzca el incidente: qué factores desencadenan una clasificación de parada, quién tiene la autoridad para tomar decisiones sobre la reentrada cuando no se alcanza el punto final, y qué pasos de recalificación o verificación son necesarios antes de que la cámara vuelva a estar operativa. Enmarcar esto dentro de una estructura de gestión de la seguridad laboral, en consonancia con los principios recogidos en ISO 45001:2018—respalda la justificación de la documentación, aunque los criterios específicos de readmisión son decisiones que competen a los procedimientos operativos estándar (SOP) de cada centro, y no aspectos regulados directamente por dicha norma.
La implicación práctica en cuanto al diseño es que el procedimiento de respuesta debe integrarse en el procedimiento operativo estándar (SOP) de la caja de transferencia durante la puesta en servicio, y no elaborarse tras el primer episodio de bloqueo. Esto incluye la lógica de alarma de los sensores que identifica automáticamente una situación de bloqueo, un estado de retención que impide el desbloqueo de la puerta hasta que una persona autorizada resuelva la situación, y un procedimiento definido para investigar la causa raíz —ya sea que el bloqueo se debiera a la composición de la carga, a un problema con el catalizador, a un flujo de aire insuficiente o a un fallo del generador—. A Generador de peróxido de hidrógeno VHP Contar con una capacidad adecuada del catalizador y unas vías de flujo de aire en buen estado reduce la frecuencia de los bloqueos, pero no elimina la necesidad de un procedimiento de respuesta. Las instalaciones que consideran la fiabilidad de los generadores como un sustituto de un protocolo de bloqueo están a solo una anomalía del equipo de tomar una decisión de reentrada incontrolada.
El control del punto final de aireación en una caja de paso de VHP es, en última instancia, una cuestión de documentación y autoridad tanto como una cuestión química. La descomposición del peróxido de hidrógeno en agua y oxígeno es un proceso físico definido; lo que varía es si la instalación ha especificado las condiciones en las que se confirma dicho proceso, quién lo confirma y qué ocurre cuando no se completa. Los equipos que revisen los procedimientos actuales de las cajas de paso deben comprobar si los límites de residuos están definidos por clase de material y zona de recepción, si la ubicación de los sensores se ha evaluado teniendo en cuenta la geometría de carga más desfavorable, si las revisiones de compatibilidad de materiales abarcan la exposición acumulada en lugar de un único ciclo de cualificación, y si la respuesta ante un estancamiento es un procedimiento controlado o una decisión improvisada. Cada uno de estos aspectos constituye una deficiencia distinta y conlleva un coste de corrección diferente en función del momento del ciclo de vida del proyecto en que se identifique.
En el caso de las instalaciones que se encuentran en las primeras fases de especificación o revisión del diseño, abordar la representatividad de los sensores, la autoridad de aprobación y la compatibilidad con la exposición repetida en la fase de URS supone una revisión del documento. Abordar esas mismas deficiencias tras completar la IQ/OQ suele requerir ciclos de cualificación adicionales, posibles cambios de diseño en la ubicación de los sensores o el dimensionamiento del catalizador, y un trabajo de documentación retrospectivo que afecta al expediente de validación. Cuanto antes se fijen estas definiciones, menor será el coste de hacerlo correctamente.
Preguntas frecuentes
P: Nuestra cámara de paso no cuenta con un sensor electroquímico; ¿podemos, aun así, definir un punto final de aireación justificable?
R: Sí, pero la carga de la validación recae en demostrar que su enfoque basado en un tiempo fijo o en indicadores tiene en cuenta la variabilidad de la carga en el peor de los casos. Sin una monitorización continua a nivel de ppm, no se puede confirmar que los residuos estén disminuyendo en tiempo real, por lo que su validación debe documentar las configuraciones específicas de la carga, los parámetros del ciclo y las condiciones ambientales en las que se ha demostrado que el tiempo transcurrido produce niveles aceptables de residuos en la superficie. Cualquier desviación respecto a esas condiciones —cargas más densas, temperatura ambiente más baja, mayor intensidad del ciclo— queda fuera del ámbito validado y requiere una nueva calificación antes de que se pueda defender el criterio de valoración basado en el tiempo.
P: ¿En qué momento el aumento de la frecuencia de los ciclos altera el panorama de la compatibilidad de los materiales hasta el punto de que sea necesario volver a validarlo?
R: No existe un umbral de frecuencia universal que desencadene la revalidación, lo cual constituye el riesgo principal. La compatibilidad es una cuestión de exposición acumulativa, no una cuestión de «aprobado/suspenso» por ciclo. El factor desencadenante práctico es cualquier cambio en la frecuencia del ciclo, la intensidad del ciclo o las especificaciones del material, y no un fallo visible. Las instalaciones deben establecer un límite de exposición documentado para cada clase de material (expresado como número de ciclos o tiempo acumulado de contacto con H₂O₂) durante la cualificación inicial, y considerar el incumplimiento de dicho límite como un factor desencadenante automático de la revalidación, en lugar de esperar a que la degradación sea observable.
P: ¿Deben basarse los criterios de liberación en el PEL de la OSHA o en el REL del NIOSH cuando ambos umbrales difieren?
R: Diseña el procedimiento de desbloqueo para que active alarmas en función de ambos valores, en lugar de elegir uno como único criterio. El valor de referencia del NIOSH (0,1 ppm durante 15 minutos) es el límite máximo a corto plazo más estricto y constituye la base más sólida para el umbral de desbloqueo automático de la puerta. El PEL de la OSHA (1,0 ppm TWA) refleja un patrón de exposición medio de ocho horas y resulta adecuado como alarma de parada forzosa. Basarse únicamente en la cifra más laxa de la OSHA simplifica el funcionamiento rutinario, pero debilita la posición ante una revisión de salud laboral o una inspección reglamentaria, especialmente en instalaciones con alta frecuencia de trasvase, donde se acumulan las exposiciones a corto plazo.
P: ¿Qué ocurre con el punto final de aireación validado cuando se añade un nuevo tipo de material —como un componente absorbente poroso— a la carga de transferencia?
R: El punto final existente ya no está validado para esa configuración de carga y no debe utilizarse sin una revisión previa. Los materiales porosos o absorbentes retienen el H₂O₂ en microentornos en los que se descompone más lentamente que en el volumen de la cámara abierta, lo que significa que la lectura del sensor de la cámara puede superar el umbral mientras que la superficie del material aún no lo ha hecho. La incorporación de una nueva clase de material requiere reevaluar la representatividad del sensor frente a la nueva geometría de carga en el peor de los casos —incluido si la ubicación del sensor permite muestrear adecuadamente las condiciones de los residuos cerca del componente poroso— antes de que puedan aplicarse los parámetros del punto final anteriores.
P: Si nuestras instalaciones se encuentran todavía en la fase de URS o en las primeras fases de diseño, ¿cuál de estas áreas con deficiencias conlleva el mayor coste de corrección si no se define hasta después de la IQ/OQ?
R: La representatividad de la colocación de los sensores suele ser la deficiencia más costosa de corregir tras la cualificación, ya que puede requerir el reposicionamiento físico del sensor, el rediseño de las restricciones de orientación de la carga y ciclos de cualificación adicionales para restablecer una envolvente validada. Las definiciones de la autorización de liberación y los límites de residuos son deficiencias en la documentación que pueden corregirse mediante revisiones controladas de los procedimientos operativos estándar (SOP). El alcance de la compatibilidad de los materiales puede corregirse mediante ensayos complementarios. La ubicación de los sensores, por el contrario, puede requerir cambios en la propia configuración del equipo, lo que la convierte en la única deficiencia en la que la resolución en la fase de URS presenta la mayor diferencia de coste en comparación con una corrección posterior a la OQ.