Una cuba de inmersión que funcione correctamente en condiciones normales de uso puede incumplir los requisitos de conformidad si la solución que contiene se ha degradado más allá de su rango de eficacia, si la concentración nunca se ha verificado formalmente con respecto a un límite documentado o si los componentes mecánicos que garantizan la estanqueidad durante la limpieza nunca se han sometido a un criterio de inspección de «aprobado/suspendido». La consecuencia práctica no es abstracta: una instalación puede haber registrado cientos de trasvases de una solución que se había desviado del rango de eficacia y descubrirlo solo durante una auditoría, momento en el que cada uno de esos registros se convierte en un riesgo para la trazabilidad. Las decisiones que evitan esto no son principalmente operativas, sino estructurales, y se toman durante la puesta en marcha y el desarrollo de los procedimientos operativos estándar (SOP), antes del primer cambio de solución y antes de que se produzca inesperadamente el primer resultado fuera de rango. Lo que sigue tiene por objeto ayudar a los responsables de bioseguridad, a los equipos de control de calidad y a los ingenieros de laboratorio a identificar dónde deben tomarse esas decisiones estructurales y qué criterios deben regirlas.
Vida útil en función del uso y la carga orgánica
Las soluciones desinfectantes de los tanques de inmersión no se degradan según un calendario fijo. Se degradan en proporción al volumen de uso, a la carga orgánica que aportan los artículos que se transfieren y a la estabilidad intrínseca de la composición química del desinfectante en la dilución de trabajo. Un depósito que admita traslados poco frecuentes en un espacio BSL-3, donde los materiales entran con una contaminación superficial mínima, se comportará de forma diferente a uno que gestione múltiples traslados por turno con artículos que transporten matriz biológica o residuos de cultivos. Tratar ambos depósitos con el mismo intervalo de cambio programado —por ejemplo, una sustitución semanal independientemente del uso— supondrá, en el primer caso, una sustitución excesiva de la solución, o bien, en el segundo, una pérdida progresiva de eficacia.
El principio subyacente está bien establecido: la carga orgánica consume el desinfectante activo al competir con los microorganismos objetivo por la capacidad química reactiva. El Manual de Bioseguridad en los Laboratorios de la OMS (4.ª edición) aborda este tema en sus directrices sobre descontaminación y gestión de residuos, dejando claro que el material orgánico es una fuente significativa de ineficacia de los desinfectantes y que las condiciones de preparación y aplicación deben tenerlo en cuenta. En el caso de un tanque de inmersión, esto se traduce directamente en un sistema de alertas basado en el uso acumulado y en indicadores de contaminación visibles, y no solo en el tiempo transcurrido.
La decisión que debe tomar una instalación en el momento de la puesta en marcha —o durante la revisión de los procedimientos operativos estándar (SOP), si se ha aplazado— es cómo definir los umbrales de activación. Como mínimo, esto implica especificar un número máximo de ciclos de transferencia o un volumen máximo de material procesado antes de que sea necesario un cambio automático, junto con un límite temporal que se aplique incluso cuando el volumen de uso sea bajo. Un umbral secundario debería incluir la turbidez o decoloración visibles, que en la práctica indican una acumulación de carga orgánica que los análisis de concentración por sí solos podrían no detectar con la suficiente rapidez. Sin ese marco por niveles, el primer indicio de que la solución se ha agotado podría ser un análisis de concentración que dé un resultado anómalo durante un intervalo de rutina o, con mayor frecuencia, durante una inspección externa.
Intervalo y límites del método de control de la concentración
Establecer un intervalo de control sin definir un rango de aceptación ni un procedimiento de respuesta documentado es la deficiencia estructural más habitual en los programas de control de la concentración en tanques de inmersión. Ambos elementos son necesarios; sin el rango de aceptación, el control arroja una cifra en lugar de una decisión sobre el cumplimiento, y sin un procedimiento de respuesta, el primer resultado fuera de rango da lugar a una reacción improvisada en lugar de a una respuesta controlada.
El método utilizado para verificar la concentración debe ser adecuado para el desinfectante que se utilice. Las tiras reactivas colorimétricas son habituales para las formulaciones a base de ácido peracético y peróxido de hidrógeno, pero su precisión varía entre las distintas líneas de productos y son sensibles a la temperatura y a las condiciones de exposición. Para aplicaciones de alta contención, en particular aquellas que dan soporte a rutas de transferencia de nivel de seguridad biológica (BSL) 3/4, un método titrimétrico o un ensayo colorimétrico validado, con un resultado registrado y un lote de reactivos trazable, proporcionará un dato más defendible. Sea cual sea el método seleccionado, el procedimiento operativo estándar (SOP) debe especificarlo por su nombre, describir el procedimiento con suficiente detalle para garantizar una ejecución coherente por parte de todos los operadores e indicar el rango de aceptación como un intervalo de concentración, en lugar de un único límite inferior.
El intervalo entre comprobaciones debe tener en cuenta tanto la estabilidad de la solución como la frecuencia de uso. Para operaciones activas de alta contención, una comprobación antes del turno o por sesión es un criterio de planificación razonable; para un uso menos frecuente, un intervalo definido vinculado a los eventos de transferencia resulta más adecuado. La decisión de diseño más trascendental es qué ocurre cuando un resultado se sale del rango de aceptación. Si el procedimiento operativo estándar (SOP) no define ninguna respuesta inmediata —ni suspensión de las transferencias, ni activación de una investigación, ni protocolo de nueva comprobación—, entonces el intervalo es, en la práctica, meramente decorativo. Los resultados fuera de rango que se producen sin un procedimiento de respuesta definido crean una brecha entre cada transferencia anterior y el registro de una descontaminación adecuada, que es precisamente el riesgo de auditoría que un programa de monitorización eficaz pretende evitar.
Controles para la limpieza y la eliminación de residuos y escombros
Con el uso habitual, se acumulan residuos en el fondo de un tanque de inmersión: partículas desprendidas de los artículos que se sumergen, residuos de los productos desinfectantes y material biológico arrastrado junto con los artículos. Si se deja que se acumulen a lo largo de varios ciclos de solución, estos residuos pueden dificultar la inmersión de los artículos, acelerar la acumulación de carga orgánica y complicar la interpretación de los resultados de los controles de concentración. Por lo tanto, la limpieza periódica del interior del tanque es una actividad de mantenimiento necesaria, no una tarea opcional de limpieza general.
El riesgo de contención durante la limpieza no siempre se trata con el mismo rigor que el riesgo de contención durante el funcionamiento, y es ahí donde suele aparecer con mayor frecuencia el patrón de fallo. Cuando se vacía un tanque de inmersión para su limpieza, las superficies interiores aún conservan residuos de la solución y de cualquier material biológico con el que haya entrado en contacto. Si la junta de la tapa o el mecanismo de cierre mecánico se ven comprometidos en el momento de la limpieza, el tanque vaciado presenta un riesgo de fuga: el personal trabaja cerca de superficies potencialmente contaminadas dentro de un recinto cuya estanqueidad no se puede garantizar. Esto hace que el estado de la junta de la tapa y del mecanismo de cierre sea una comprobación previa imprescindible antes de comenzar la limpieza, y no una inspección paralela o posterior.
El procedimiento de limpieza en sí mismo debe abordar cómo se eliminan los residuos sin generar aerosoles ni exposición a salpicaduras. El uso de EPI adecuado, acorde con el grupo de riesgo de los materiales manipulados en el depósito, es un requisito básico; el método de limpieza debe documentarse en el procedimiento operativo estándar (SOP) y debe especificar la secuencia de enjuague y la confirmación de que se han eliminado los residuos antes de preparar una nueva solución. La norma ISO 35001:2019 define la gestión de riesgos biológicos como un proceso estructurado que abarca los procedimientos operativos y sus riesgos asociados; la fase de limpieza se enmarca en el alcance de dicho proceso, ya que el riesgo de exposición que conlleva es real y específico, no teórico. Un depósito vacío y vaciado, con un cierre hermético en buen estado, se considera un estado de mantenimiento controlado; un depósito vacío y vaciado con un cierre deteriorado supone un riesgo de contención más difícil de gestionar que la carga orgánica que se está eliminando.
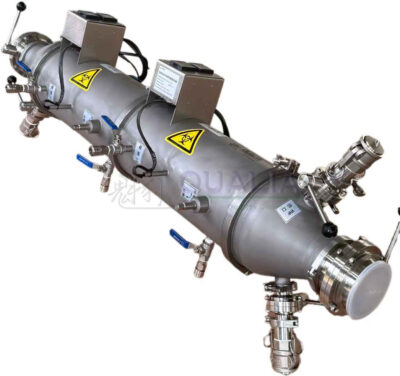
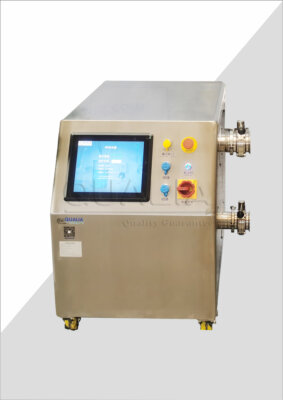
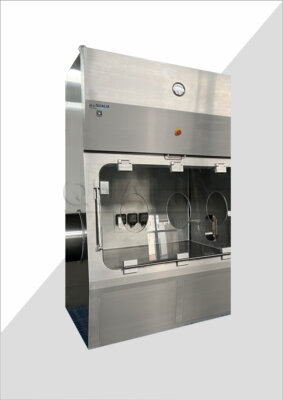
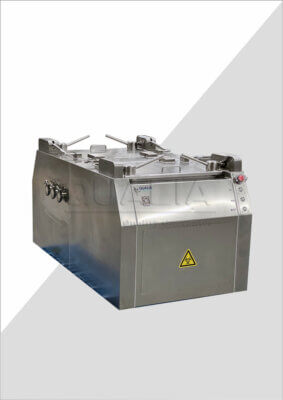
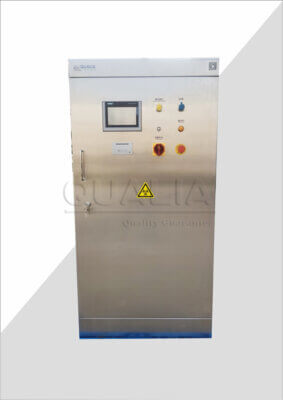
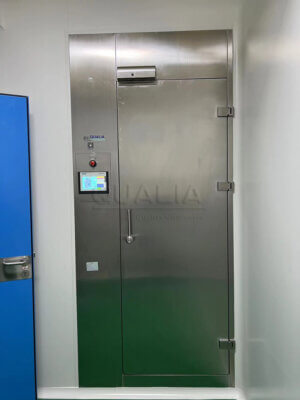
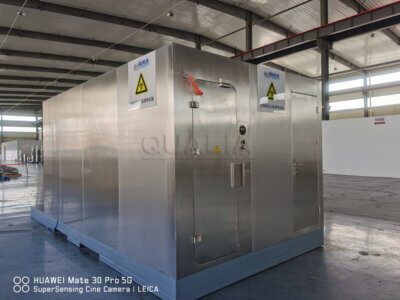
En el caso de las instalaciones que utilizan el Depósito de inmersión de bioseguridad QUALIA, comprender cómo interactúan la vía de salida del efluente y el interior del depósito durante el vaciado también es relevante para el control de la limpieza — el procedimiento de mantenimiento del filtro de aguas residuales es un ámbito de mantenimiento relacionado que debería coordinarse con la programación de los cambios en la solución, en lugar de gestionarse de forma independiente.
Inspección de la tapa, la junta, el desagüe y los accesorios
Los componentes mecánicos de una cuba de inmersión —tapa, bisagras, desagüe y mecanismo de cierre— suelen considerarse elementos de herraje cuyo mantenimiento se realiza según un programa de inspección general, en lugar de componentes críticos para la estanqueidad con criterios definidos de «aprobado/rechazado». La consecuencia de este enfoque es que el desgaste se acumula gradualmente y sin un umbral que desencadene una respuesta. Para cuando el deterioro de una junta resulta visible a simple vista, la cuestión de cuántos ciclos de transferencia se han producido con una junta defectuosa se convierte en un problema de trazabilidad más que en un problema de mantenimiento.
La lógica de inspección de estos componentes debe estar estructurada. La integridad de las juntas, el enclavamiento del mecanismo de bloqueo y el estado de las bisagras abordan cada uno un modo de fallo diferente y cada uno requiere un enfoque de verificación distinto. El umbral de la prueba de fugas de presión —una pérdida máxima de 80 Pa en 30 minutos a partir de una presión inicial de 500 Pa— proporciona el tipo de criterio objetivo y medible que hace que una inspección de mantenimiento sea auditable, en lugar de basarse en el criterio subjetivo. Esta cifra es adecuada para el diseño del depósito aquí descrito y debe considerarse un criterio de aceptación específico del diseño; debe confirmarse con la documentación del equipo en el momento de la puesta en servicio e incluirse por escrito en el protocolo de cualificación IQ/OQ antes de que sea necesaria en el mantenimiento rutinario.
El estado de las bisagras es un punto de inspección menos evidente que la propia junta, pero el desgaste de las bisagras afecta directamente a que la tapa vuelva a la misma posición y geometría de acoplamiento en cada cierre. Las bisagras de acero inoxidable fundido resisten la corrosión, pero el desgaste mecánico tras ciclos repetidos de apertura y cierre puede introducir suficiente holgura como para impedir un acoplamiento repetible de la junta —algo especialmente relevante en operaciones de alta frecuencia en las que la tapa se abre y se cierra muchas veces por turno. Detectar este problema en una inspección periódica es sencillo; detectarlo solo tras un fallo en la prueba de presión significa que la barrera de descontaminación ya se ha visto comprometida durante un número desconocido de ciclos.
| Punto de Inspección | Qué verificar | Criterio de aceptación | Por qué es importante |
|---|---|---|---|
| Mecanismo de bloqueo manual | Asegúrate de que la junta de estanqueidad quede bien ajustada cuando el depósito esté vacío y sin líquido. | El cierre se acciona por completo; no se aprecian huecos ni fugas. | Evita la pérdida de contenido durante la limpieza o el mantenimiento |
| Prueba de fugas a presión | Integridad de las juntas y los accesorios | Pérdida de presión ≤ 80 Pa en 30 minutos a partir de 500 Pa | Establece un umbral objetivo y cuantificable de «aprobado/suspenso» |
| Bisagras de acero inoxidable fundido | Desgaste y estado mecánico | Sin holgura excesiva, corrosión ni deformación | El deterioro de las bisagras puede comprometer el cierre hermético y repetible de la tapa. |
La integración de estos puntos de inspección en un registro de mantenimiento programado —en el que se documente el resultado de la prueba de presión, la evaluación del estado de las bisagras y la comprobación del mecanismo de cierre, indicando en cada caso si se ha superado o no la prueba— constituye la estructura mínima necesaria para respaldar una auditoría. Un registro de mantenimiento en el que solo se anote “inspeccionado” junto a una fecha, sin un criterio ni un resultado definidos, no proporciona una base de cumplimiento defendible.
Registros de verificación y autorización de la preparación
Antes de que una solución para la cuba de inmersión recién preparada vuelva a utilizarse, el registro que la acompaña debe acreditar tres cosas: que la solución se preparó correctamente, que una comprobación de verificación confirmó que cumplía el criterio de aceptación y que una persona autorizada e identificada autorizó el uso de la cuba. Si falta alguno de estos elementos, el registro no respalda una declaración de descontaminación, sino que solo documenta que se preparó una solución.
Los tiempos de inmersión registrados por el PLC subsanan una laguna específica de cumplimiento que los registros manuales suelen pasar por alto: confirman no solo que se produjo una transferencia, sino que el artículo permaneció sumergido durante el tiempo requerido. Esta distinción es importante porque un procedimiento operativo estándar (SOP) para tanques de inmersión suele especificar un tiempo mínimo de contacto y, sin un registro con marca de tiempo, no existe evidencia auditable de que se haya cumplido el requisito en ninguna transferencia concreta. La autorización mediante tarjeta magnética vinculada a los controles del PLC amplía esta seguridad al asociar la identidad del usuario tanto al evento de transferencia como a la decisión de liberación, creando una cadena de responsabilidad que resulta difícil de reconstruir a posteriori a partir de la memoria del operario o de las anotaciones en registros en papel.
Se trata de características específicas de la implementación del diseño del equipo aquí descrito, no de requisitos universales aplicables a todas las configuraciones de tanques de inmersión. Su valor en materia de cumplimiento radica en que generan automáticamente un registro auditable, sin depender de que se mantengan prácticas de documentación manual coherentes entre turnos u operadores. En el caso de las instalaciones sujetas a inspecciones de buenas prácticas de fabricación (GMP) o a revisiones por parte de las autoridades de bioseguridad, la diferencia entre un registro con marca de tiempo generado por un PLC y una anotación manuscrita no es meramente una cuestión de formato, sino que influye en si el registro puede considerarse una prueba fehaciente del cumplimiento del ciclo o solo una prueba de que alguien ha anotado algo.
| Elemento de registro | Método de grabación | Objetivo de cumplimiento normativo |
|---|---|---|
| Duración de la inmersión | Registro de marcas de tiempo del PLC | Confirma que se ha respetado el tiempo de descontaminación requerido |
| Identidad del usuario y autorización de divulgación | Lector de tarjetas integrado en el PLC | Proporciona un registro de auditoría que indica quién autorizó la entrega del artículo |
El propio resultado de la verificación de la preparación —es decir, el resultado de la comprobación de la concentración o de la prueba del ciclo de descontaminación que confirma que la nueva solución cumple el criterio de aceptación— debe registrarse antes de documentar la autorización de liberación. La secuencia de estos pasos en el registro deja claro que la decisión de liberación se basó en un resultado confirmado, y no se tomó en paralelo con la comprobación ni antes de ella.
Control de cambios para tanques de inmersión de alta contención
La decisión sobre cómo cambiar la solución en un tanque de inmersión de alta contención rara vez se toma de forma deliberada durante la puesta en servicio. Lo más habitual es que se tome bajo presión de tiempo durante una operación en curso, lo que significa que el equipo encargado de ello puede recurrir por defecto al método más rápido —vaciado y rellenado— sin evaluar formalmente el riesgo de exposición que ese enfoque conlleva. El vaciado de un tanque que ha estado en servicio activo en los niveles BSL-3 o BSL-4 requiere que el tanque vaciado mantenga la integridad de la contención durante todo el proceso; la operación de vaciado en sí misma es un estado de transición en el que la barrera de contención pasa de la inmersión en líquido a un sellado físico, y si el sellado no se mantiene, la operación de cambio provoca una brecha más grave que la solución agotada que se pretendía corregir.
La opción de cambio de líquido en funcionamiento, que permite sustituir la solución manteniendo la barrera de contención sin necesidad de abrir ni vaciar el depósito, es la respuesta de diseño adecuada a este riesgo. La tubería de rebose y rellenado amplía esta capacidad al permitir la adición controlada de solución nueva sin provocar cambios incontrolados de presión o de nivel. Estas características existen precisamente porque el método estándar de vaciado y rellenado no siempre es compatible con los requisitos de contención del entorno en el que está instalado el depósito. El momento de especificar qué método se utilizará —y de formar al personal al respecto— es durante la puesta en servicio y la elaboración de los procedimientos operativos estándar (SOP), no cuando ya se ha retrasado el cambio de solución y el laboratorio se encuentra en pleno funcionamiento. El marco del proceso de gestión de riesgos biológicos de la norma ISO 35001:2019 respalda el principio de que los cambios de este tipo requieren una autorización y verificación documentadas; el método específico seleccionado debe incluirse por escrito en el procedimiento de control de cambios antes de que sea necesario realizar el primer cambio.
Lo que debe reflejar el registro de control de cambios es una descripción coherente: el motivo por el que se llevó a cabo el cambio, el estado de la solución anterior en el momento del cambio, la preparación y verificación de la nueva solución, y la autorización para volver a ponerla en servicio.
| Elemento del registro | Qué recoge | Por qué es importante |
|---|---|---|
| Estado de la solución anterior | Concentración, volumen o estado observado antes del cambio | Establece la situación de referencia y el motivo del cambio |
| Nuevos detalles sobre la preparación | Verificación de la concentración, el lote y la preparación del desinfectante | Confirma que la nueva formulación de la solución es correcta |
| Resultado de la verificación | Resultado de «aprobado/suspenso» en la prueba del ciclo de concentración o descontaminación | Demuestra que la nueva solución cumple los criterios de aceptación |
| Autorización de entrega | Depósito de puesta a disposición de usuarios con identificación de usuario y marca de tiempo | Garantiza una reincorporación al servicio responsable |
Sin ese registro completo, un evento de cambio que parecía una rutina operativa se convierte en una laguna en la documentación. En el caso de las instalaciones en las que los tanques de inmersión forman parte de una ruta de transferencia validada —por ejemplo, una ruta descrita en un URS o calificada según los protocolos de IQ/OQ/PQ—, un evento de cambio sin un registro completo de control de cambios plantea una duda sobre el estado de validación: si el tanque está funcionando dentro de sus parámetros calificados o en un estado posterior al cambio que no ha sido formalmente reincorporado al servicio.
La consecuencia práctica que se aplica a todas estas áreas es que la mayoría de los incumplimientos en las cubas de inmersión no se deben a fallos del equipo, sino a fallos de planificación que se hicieron evidentes en el momento menos oportuno. La monitorización de la concentración sin un rango de aceptación definido, la limpieza sin una comprobación previa de las juntas, los cambios sin un registro completo de control de cambios y la inspección mecánica sin un criterio de «aprobado/rechazado» representan, cada uno de ellos, una decisión que debería haberse tomado en el procedimiento operativo estándar (SOP) o en el protocolo de puesta en servicio y que no se tomó. La consecuencia no es un fallo operativo inmediato, sino un riesgo latente de auditoría que surge cuando se revisan los registros en función de requisitos para los que nunca se diseñaron.
Antes del próximo cambio de solución o de la próxima inspección programada, las decisiones que conviene confirmar son: si el rango de aceptación para los controles de concentración está documentado y va acompañado de un procedimiento de respuesta; si los criterios de inspección de juntas y bisagras están redactados en términos de «aprobado/rechazado» en lugar de observaciones narrativas; si el método de cambio —cambio con líquido en el sistema o vaciado y rellenado— está especificado y se ha establecido un procedimiento al respecto; y si el registro de liberación de cada lote de solución está estructurado de manera que demuestre, en orden cronológico, la preparación, la verificación y la autorización. Esos son los elementos que determinan si el historial de funcionamiento del tanque de inmersión es auditable o si simplemente está registrado.
Preguntas frecuentes
P: ¿Sigue siendo aplicable este marco de control de cambios si nuestra cuba de inmersión se utiliza solo una o dos veces por semana en un nivel BSL-2, en lugar de en operaciones diarias de alta contención?
R: Sí, pero los umbrales de activación y los intervalos de comprobación serán diferentes. Un uso menos frecuente reduce la acumulación de carga orgánica por unidad de tiempo, por lo que puede resultar más adecuado establecer un límite calendario en lugar de una comprobación de concentración por turno; sin embargo, los requisitos estructurales siguen siendo los mismos: es necesario disponer de un rango de aceptación documentado, un procedimiento de respuesta definido y un registro completo de control de cambios, independientemente de la frecuencia de uso. Las consecuencias de incumplirlos son idénticas en caso de auditoría; solo difiere el momento en el que la solución se degrada realmente.
P: Una vez que un nuevo lote de solución ha superado el control de concentración y se ha autorizado su uso, ¿cuál es el primer paso operativo que debe dar el equipo antes de reanudar los trasvases?
R: Confirma que se haya realizado y superado la prueba de fugas de presión antes de que comience el primer ciclo de transferencia. La comprobación de la concentración verifica la composición química de la solución; no confirma que el sellado del depósito esté intacto tras cualquier limpieza o mantenimiento que haya precedido al cambio de solución. La realización de una prueba de presión —con una pérdida máxima de 80 Pa en 30 minutos a partir de una presión inicial de 500 Pa— subsana esa laguna y garantiza que el registro de puesta en servicio refleje tanto el estado químico como el mecánico del depósito en el momento de su puesta en servicio.
P: ¿En qué momento el método de «vaciado y rellenado» deja de ser compatible con los requisitos de contención de la instalación?
R: Una vez instalado el depósito en una ruta de transferencia activa de nivel BSL-3 o BSL-4, el proceso de vaciado y rellenado introduce un estado de transición en el que la contención depende exclusivamente del sellado físico, en lugar de la inmersión en líquido. Si no se ha verificado formalmente el estado del sellado antes de dicha transición, o si el URS o el protocolo de cualificación de la instalación especifican una ruta de transferencia validada, una operación de vaciado y rellenado podría hacer que el depósito quedara fuera de sus parámetros operativos cualificados. El método de cambio de líquido en servicio evita esto al mantener la barrera de contención durante todo el proceso de sustitución de la solución, lo que lo convierte en la opción predeterminada adecuada para entornos de alta contención, en lugar de una opción premium.
P: ¿En qué medida es comparable el tiempo de inmersión registrado por el PLC con un registro de trasvases llevado manualmente a efectos de respaldar una inspección de las autoridades de buenas prácticas de fabricación (GMP) o de bioseguridad?
R: Los registros generados por el PLC tienen mayor valor probatorio a efectos de inspección, ya que se crean automáticamente en el momento del suceso y no pueden reconstruirse a posteriori. Una anotación manuscrita en el registro documenta que alguien ha registrado una transferencia; una marca de tiempo del PLC, junto con la autorización mediante el paso de la tarjeta, documenta que un usuario concreto ha completado una transferencia de una duración definida en un momento específico. En las instalaciones en las que el tiempo de contacto es un requisito específico de descontaminación, el registro del PLC proporciona una prueba directa del cumplimiento del ciclo, mientras que una anotación manual solo demuestra que se ha rellenado el registro.
P: ¿Merece la pena invertir en una cuba de inmersión con cambio de líquido en tiempo real y controles por PLC para unas instalaciones que, actualmente, gestionan los cambios mediante un procedimiento manual de vaciado y rellenado y registros en papel?
R: El valor depende de la exposición normativa y la frecuencia operativa de la instalación. En el caso de una aplicación BSL-2 de bajo rendimiento, con cambios poco frecuentes y un escrutinio de auditoría mínimo, los procedimientos manuales con registros en papel bien diseñados pueden ser suficientes si los procedimientos operativos estándar (SOP) cumplen los requisitos estructurales descritos anteriormente. En el caso de operaciones de nivel BSL-3/4, rutas de transferencia validadas o instalaciones sujetas a inspección de buenas prácticas de fabricación (GMP), la diferencia entre un cambio documentado manualmente y uno registrado automáticamente y controlado por un controlador lógico programable (PLC) no es una cuestión de conveniencia, sino que afecta directamente a si el registro de control de cambios puede servir como prueba de cumplimiento defendible. En esos entornos, los controles de ingeniería justifican su coste al eliminar la dependencia de prácticas de documentación manual coherentes entre los distintos operadores y turnos.