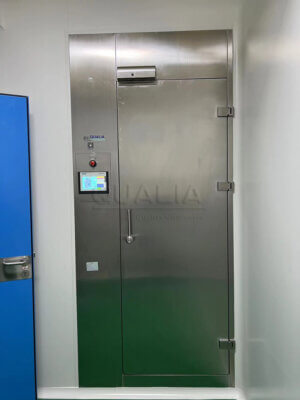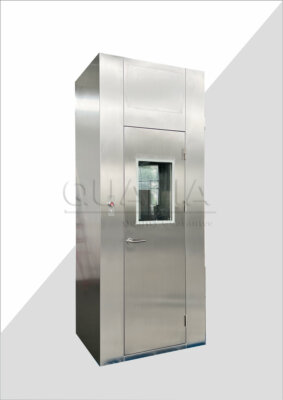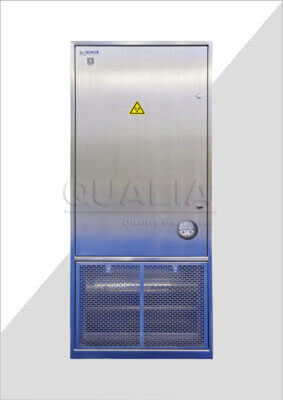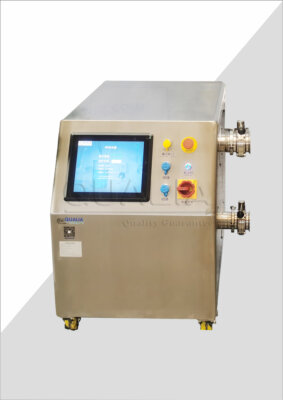
La mayoría de los fallos en la adquisición de cajas de paso BSL-3 no empiezan con un hardware incorrecto, sino con un límite de transferencia indefinido en la especificación de requisitos del usuario. Cuando un equipo de proyecto no ha especificado si la cámara protege la sala de laboratorio, el pasillo o ambas direcciones simultáneamente, las consecuencias posteriores llegan más tarde: los objetivos de hermeticidad se establecen sin un modelo de amenaza claro, la lógica de enclavamiento se configura sin saber qué puerta es el lado de contención y la validación de la descontaminación queda en un vacío entre el proveedor del equipo, el integrador del SGE y el responsable de bioseguridad, sin un propietario asignado. El calendario de cualificación se estanca, a veces durante meses, porque nadie puede producir un protocolo de ciclo de descontaminación validado para una unidad que se instaló con el puerto de interfaz pero sin un procedimiento acordado. Entender dónde termina la envoltura de contención diseñada y dónde empieza la confianza en el procedimiento es el juicio que cambia cada decisión de especificación que sigue.
Límites de transferencia de BSL-3 que dan forma a las especificaciones de la caja de pases
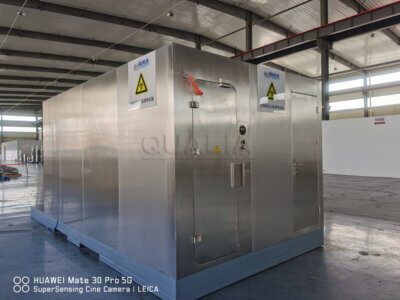
La decisión de diseño más importante es también la que se aplaza con más frecuencia: definir la dirección y el alcance de la obligación de contención en el punto de transferencia antes de especificar el hardware. Una caja de paso en una aplicación BSL-3 puede configurarse para proteger el pasillo limpio de la contaminación de la sala, para proteger la sala de la entrada externa o para mantener un verdadero límite de presión bidireccional, y cada una de estas funciones genera requisitos de hermeticidad, estrategias de sellado y lógica de enclavamiento significativamente diferentes.
La 6ª edición del BMBL de los CDC deja claro que las operaciones BSL-3 requieren contención direccional en todos los puntos de transferencia, no sólo en las barreras primarias. Este principio no prescribe un mecanismo de sellado específico, pero sí significa que la cámara debe mantener de forma fiable la condición límite independientemente de la dirección de transferencia. Algunos enfoques de diseño utilizan el sellado mecánico en el marco de la puerta; otros añaden juntas hinchables que se activan bajo presión para cerrar los huecos residuales entre la puerta y la carcasa. Cualquiera de los dos métodos puede funcionar, pero la elección debe basarse en el diferencial de presión que la cámara debe mantener, que a su vez se deriva de las especificaciones de diseño del conjunto, no de un catálogo predeterminado.
El error práctico es tratar la caja de paso como un elemento de adquisición independiente de la cascada de presión de la sala. Si la sala funciona a una presión negativa especificada en relación con el pasillo, la envolvente estructural de la caja de paso debe mantener la integridad dentro de esa cascada, no sólo a temperatura ambiente. Una cámara especificada sólo según las normas comunes de enclavamiento y partículas de sala limpia no se mantendrá necesariamente a las presiones negativas que genera una sala BSL-3 con ventilación normal. Aclarar primero el límite de transferencia en la URS significa que los objetivos de hermeticidad, la selección de juntas y los requisitos de resistencia a la presión estructural se derivan de la misma decisión documentada, y pueden auditarse como una especificación coherente en lugar de ensamblarse después de la adquisición.
Lógica de enclavamiento necesaria para la disciplina de contención
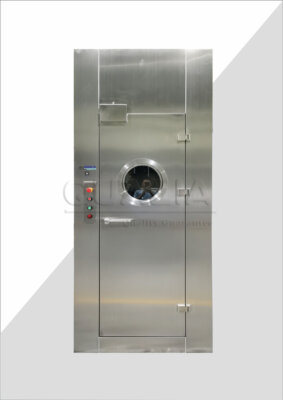
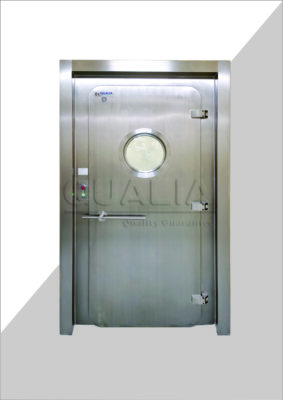
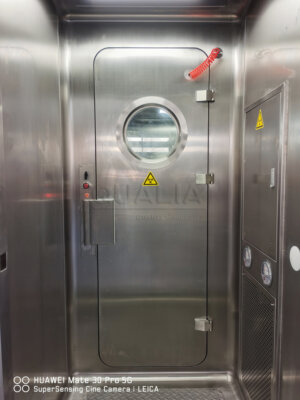
El enclavamiento de las puertas es necesario, pero a menudo se sobrevalora como medida principal de contención. El enclavamiento impide que ambas puertas se abran simultáneamente, lo que preserva el límite de presión y limita el escape de aerosoles, pero sólo aborda ese modo de fallo. La brecha operativa más común es lo que ocurre después de colocar un artículo contaminado en la cámara y antes de que se autorice la apertura de la puerta exterior. Sin una secuencia de descontaminación diseñada en ese intervalo, el enclavamiento está impidiendo el fallo incorrecto mientras el riesgo de contaminación real se desplaza a través de la transferencia.
Dentro del propio mecanismo de enclavamiento, hay dos opciones de implementación que conllevan diferentes implicaciones aguas abajo. Los bloqueos basados en electroválvulas se integran bien con los sistemas de control neumáticos o accionados por presión y suelen ser compatibles con los diseños de purga continua. Las cerraduras eléctricas enchufables son más sencillas de instalar y mantener, pero dependen más directamente de una fuente de alimentación estable y de la lógica del controlador. El comportamiento en caso de fallo de alimentación es el caso límite más importante: una configuración a prueba de fallos correctamente diseñada libera las cerraduras electromagnéticas de las puertas en caso de pérdida de alimentación para evitar que el personal quede atrapado, pero los equipos deben confirmar durante la revisión del diseño que este comportamiento de liberación no crea simultáneamente una ruta incontrolada a través de la cámara. La lógica de seguridad debe estar vinculada a la respuesta de control de presión y alimentación de emergencia de la instalación, y no tratarse como una función independiente.
Las alertas acústicas y visuales -un zumbador y un indicador luminoso que se activan cuando se abre una puerta- refuerzan la disciplina al notificar al operario del lado opuesto que debe mantener la posición, pero estas señales sólo funcionan como medida de contención cuando los operarios están formados para responder a ellas de forma coherente. En operaciones de alto rendimiento, la fatiga por alerta es un riesgo de degradación realista. Si el argumento de la contención se basa en la respuesta del personal al zumbador en lugar de en una retención física o reforzada por software, el diseño ha pasado del control de ingeniería al control de procedimiento, una distinción que importa durante la revisión de la bioseguridad.
| Función de enclavamiento | Especificación/Comportamiento | Por qué es importante para la contención |
|---|---|---|
| Respuesta ante fallos de alimentación | Las cerraduras electromagnéticas de las puertas se desbloquean automáticamente para una salida segura. | Evita el aprisionamiento del personal manteniendo una disciplina de contención a prueba de fallos. |
| Alerta de puerta abierta | El zumbador suena y el indicador luminoso avisa al lado opuesto cuando se abre una puerta. | Refuerza la disciplina del enclavamiento alertando a los operadores para que eviten la apertura simultánea de las puertas. |
| Método de aplicación | Electroválvula o cerradura eléctrica enchufable, seleccionada en función de las necesidades de la instalación. | Permite una integración que se adapta a la infraestructura existente; la elección afecta a la fiabilidad y a la lógica de control. |
Métodos de descontaminación utilizados antes de la liberación del material
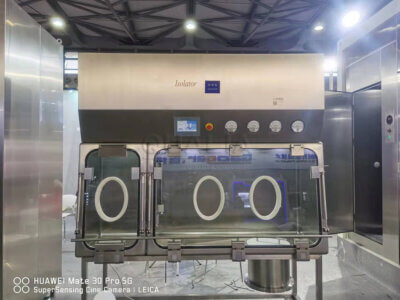
La secuencia de descontaminación de salida es donde la mayoría de las especificaciones de las cajas de paso BSL-3 son más débiles, y es la brecha que retrasa más sistemáticamente la puesta en servicio. Una cámara con un puerto de interfaz VHP, un puerto de inyección de desinfección y un puerto de verificación tiene la capacidad incorporada para soportar un ciclo de esterilización validado, pero esos puertos no son un ciclo validado. La distinción es importante porque, en el momento de la puesta en servicio, la cuestión no será si el hardware está presente, sino si existe un protocolo de ciclo documentado, quién es su propietario y qué pruebas demuestran que un tiempo de contacto y una concentración definidos han logrado la reducción logarítmica requerida dentro de la cámara cargada.
La descontaminación VHP es adecuada para aplicaciones de caja de paso porque el peróxido de hidrógeno vaporizado es eficaz contra la gama de agentes biológicos relevantes para las operaciones BSL-3, no deja residuos tóxicos a concentraciones de aireación adecuadas y puede suministrarse a través de una conexión de generador en el puerto de interfaz sin manipulación manual de esterilizantes líquidos. El puerto de verificación es el complemento funcional del puerto de inyección: permite la toma de muestras o la colocación de sensores para confirmar que las condiciones del ciclo se alcanzaron realmente dentro de la cámara durante una ejecución específica, no sólo a la salida del generador. Si se omite el uso del puerto de verificación durante el desarrollo del ciclo, se obtienen parámetros de ciclo que pueden funcionar en una cámara vacía, pero que se desvían en una cargada.
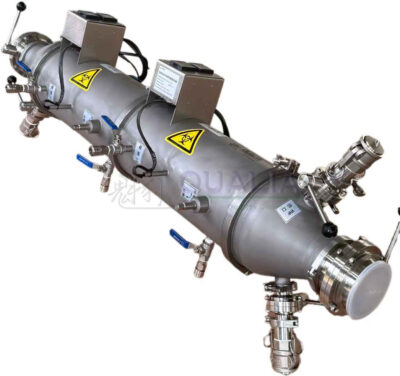
La filtración por ventilador autolimpiante que logra un nivel de limpieza A aborda la carga de partículas pero no proporciona descontaminación microbiana contra los agentes que conducen a la clasificación BSL-3. Es apropiada cuando la transferencia implica artículos que necesitan manipulación controlada de partículas antes de entrar en la sala en lugar de artículos que salen del espacio contaminado. Es apropiado cuando la transferencia implica artículos que necesitan una manipulación controlada de partículas antes de entrar en la sala en lugar de artículos que salen de un espacio contaminado. Los equipos deben ser explícitos en la URS sobre qué dirección de transferencia -entrada o salida- requiere qué método de descontaminación, porque confundir el control de partículas con el control de biocontaminación produce un procedimiento que satisface un requisito mientras crea una falsa seguridad sobre el otro.
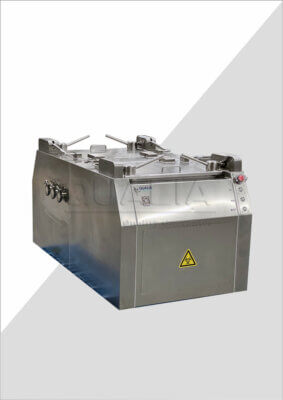
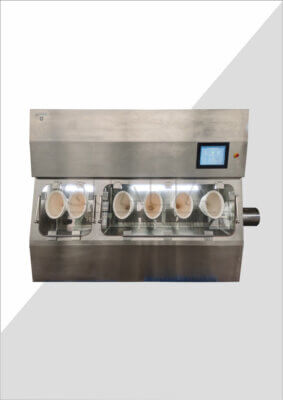
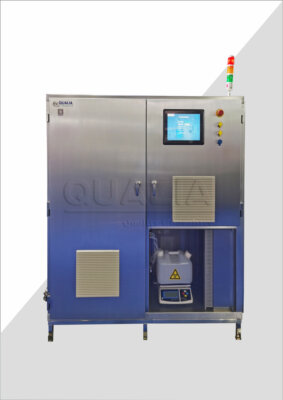
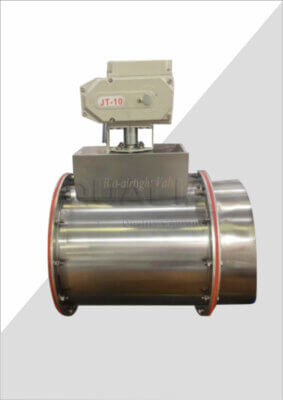
En el caso de los proyectos que evalúan sistemas de transferencia construidos expresamente, el Caja de pases VHP integra la interfaz VHP, la inyección y los puertos de verificación como un sistema configurado en lugar de componentes añadidos sobre el terreno, una distinción relevante cuando los plazos de validación del ciclo ya son limitados.
| Función de descontaminación | Propósito | Detalle de llaves |
|---|---|---|
| Interfaz de desinfección VHP | Esterilice los objetos del interior de la cámara con peróxido de hidrógeno vaporizado. | El puerto de conexión permite acoplar un generador VHP externo. |
| Puertos de inyección y verificación de desinfección | Inyectar esterilizante y verificar la eficacia del ciclo. | Los puertos incorporados permiten tanto la inyección como la validación de la descontaminación. |
| Ventilador autolimpiante | Elimine las partículas para alcanzar un nivel de limpieza A. | Proporciona un método alternativo para la descontaminación de partículas cuando no es necesaria la esterilización química. |
Lagunas de integración entre el diseño de la cámara y los sistemas de la suite
Una caja de pases llega como una unidad independiente. Sólo pasa a formar parte de una infraestructura BSL-3 cuando la lógica de enclavamiento, la secuencia de descontaminación, las salidas de alarma y los datos de supervisión se conectan a los sistemas de control y supervisión de la sala. Este paso de integración no suele tenerse en cuenta en el momento de la adquisición, y el desfase entre las capacidades de interfaz disponibles de la cámara y lo que el sistema de gestión de edificios del conjunto está realmente configurado para recibir es una de las fuentes más constantes de retrasos en la puesta en servicio.
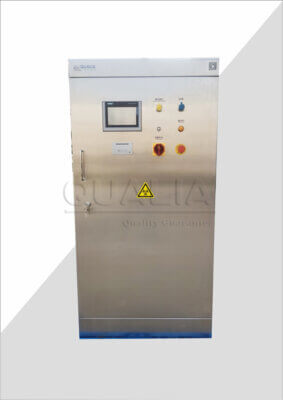
La comunicación PLC a través de RS232, RS485 o TCP/IP proporciona a la cámara la capacidad técnica para intercambiar datos con un sistema de gestión de edificios o una plataforma de supervisión central. Que ese intercambio se produzca realmente depende de decisiones que deben tomarse durante la definición del alcance del proyecto, no durante la instalación: qué protocolo requiere el SGE, a quién pertenece la configuración de la interfaz en cada lado y qué datos se espera que registre y alarme el SGE. No se trata de cuestiones de hardware, sino de cuestiones de alcance y responsabilidad del proyecto que deben resolverse en la revisión del diseño, no descubrirse durante las pruebas funcionales.
La supervisión en tiempo real de la temperatura, la humedad y la presión diferencial en el interior de la cámara contribuye a la supervisión continua de los parámetros, pero el valor de dicha supervisión depende totalmente de si los umbrales de alarma están integrados en el plan de respuesta a alarmas de la instalación. Una alarma de depresión de la presión en la cámara -que se activa cuando la presión interna cae por debajo de un umbral definido- sólo contribuye a garantizar la contención si el sistema de gestión de edificios la reconoce, la registra y activa una respuesta escalonada. Si la alarma se dispara localmente pero no está integrada en el sistema de supervisión de la instalación, se produce una laguna de registro que saldrá a la luz durante la auditoría.
| Capacidad de integración | Qué aporta | Qué aclarar en el alcance del proyecto |
|---|---|---|
| Comunicación PLC (RS232, RS485, TCP/IP) | Permite la conexión a sistemas de control y BMS. | Protocolo requerido, propiedad de la interfaz y quién configura el intercambio de datos. |
| Control en tiempo real de la temperatura, la humedad y la presión | Permite la supervisión continua de los parámetros y la integración de alarmas. | Puntos de control, rangos previstos e integración con la lógica de control/alarma de las instalaciones. |
| Alarma de depresión de presión (<0,15 MPa) | Alerta a los operadores de la pérdida de presión que podría comprometer la contención. | Los puntos de ajuste de las alarmas, las reglas de escalado y si el BMS debe acusar recibo y registrar la alarma. |
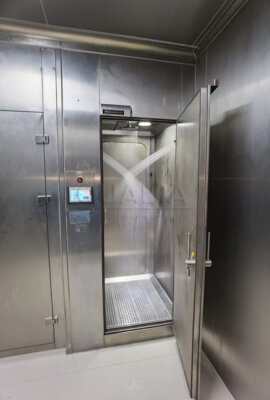
La señal más clara de que se ha subestimado el alcance de la integración es cuando el responsable de bioseguridad, el integrador del SGE y el proveedor de la caja de pases esperan que los demás definan los puntos de ajuste de las alarmas y la lógica de escalado. Asignar explícitamente la propiedad de la integración -en la fase URS, no en la puesta en servicio- es la solución estructural. Para los equipos que construyen una nueva infraestructura BSL-3, revisar cómo los diseños de sistemas modulares abordan este problema de coordinación desde el principio puede ayudar a dimensionar el trabajo de integración de forma realista; la Laboratorio modular BSL-3/BSL-4 ofrece una referencia sobre cómo pueden preintegrarse los sistemas a nivel de suite.
Dependencia de la descontaminación incorporada como umbral de especificación BSL-3
El punto de decisión que separa una simple caja de paso con enclavamiento de una unidad de transferencia de grado BSL-3 es si el argumento de la contención depende de la descontaminación por ingeniería o de la disciplina del personal en el punto de transferencia. Ese umbral no tiene que ver principalmente con el coste o el número de características, sino con lo que realmente requiere el perfil de riesgo de bioseguridad en el punto de transferencia específico, y si un control de procedimiento es una barrera primaria defendible para ese nivel de riesgo.
Las especificaciones de rendimiento estructural y de estanqueidad al aire definen la línea de base mínima del hardware. Un índice de fuga de aire inferior a 0,5% vol/h a -500 Pa y una resistencia estructural a la presión igual o superior a 2500 Pa son cifras de diseño que indican si una cámara puede soportar el límite de presión que le impone una sala BSL-3. Se trata de parámetros medibles y verificables mediante pruebas, no implícitos en la apariencia del hardware y no equivalentes a la clasificación de limpieza del hardware. Se trata de parámetros medibles y verificables mediante pruebas, no implícitos en la apariencia del hardware ni equivalentes a las clasificaciones de limpieza utilizadas en el diseño de salas blancas farmacéuticas. Deben confirmarse mediante la documentación de las pruebas de fábrica e, idealmente, mediante un informe de verificación de terceros, no asumirse a partir del etiquetado de la categoría del producto. El marco más amplio de rendimiento de la contención establecido en normas como GB 50346-2011 proporciona el contexto de referencia de por qué el rendimiento estructural y de estanqueidad al aire se tratan como obligaciones de diseño primarias en el límite de transferencia, en lugar de consideraciones secundarias.
| Parámetro | Requisito | Verificación |
|---|---|---|
| Índice de fuga de aire a -500 Pa | <0,5% vol/h | Confirmar mediante prueba en fábrica e informe de verificación de terceros. |
| Resistencia estructural a la presión | ≥2500 Pa | Confirmar las especificaciones del diseño estructural y la documentación de las pruebas. |
| Documentación de validación | Documentación 3Q (IQ/OQ/PQ) disponible | Garantizar que la documentación cubra la validación del ciclo de descontaminación, la lógica de enclavamiento y la funcionalidad de las alarmas. |
La documentación de validación 3Q - IQ, OQ y PQ - proporciona una línea de base de cumplimiento, pero es una línea de base para la ejecución específica del emplazamiento, no un sustituto de la misma. Una caja de aprobación con documentación 3Q disponible tiene una estructura de documentación definida; el hecho de que esa estructura cubra el ciclo de descontaminación real, el comportamiento de los enclavamientos y la funcionalidad de las alarmas para una instalación específica depende de cómo se haya definido y ejecutado el alcance de la validación a nivel del emplazamiento. Los equipos que tratan la disponibilidad de la documentación como equivalente a la finalización de la validación crean una exposición a la auditoría que es totalmente evitable asignando la propiedad de la validación al inicio del proyecto en lugar de en el momento de la entrega. Los diseños de mayor control conllevan el coste y el compromiso de mantenimiento de la descontaminación integrada y la supervisión conectada a PLC, pero eliminan la necesidad de defender la dependencia de los procedimientos en una categoría de riesgo en la que esa defensa es estructuralmente difícil de sostener.
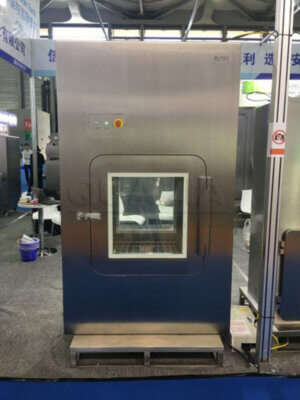
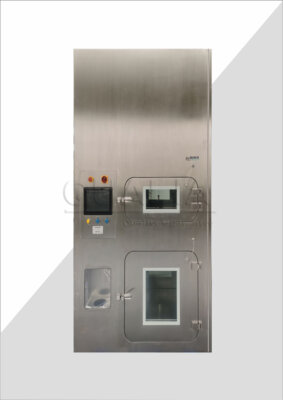
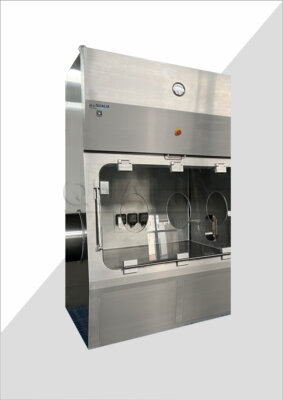
Para obtener una visión práctica de cómo se implementan las capacidades integradas de descontaminación y enclavamiento en las unidades de transferencia construidas específicamente, el Caja de pases de bioseguridad proporciona un punto de referencia de hardware útil junto con las decisiones de diseño aquí tratadas.
La comprobación previa a la adquisición más clara para un proyecto de caja de paso BSL-3 es si hay tres cosas definidas por escrito antes de especificar el hardware: la dirección del límite de transferencia y las obligaciones de presión, el método de descontaminación y la propiedad de validación para cada dirección de transferencia, y el alcance de la integración para las alarmas y la comunicación BMS. Si alguno de estos tres puntos sigue abierto cuando se inicie la adquisición, el coste de resolverlo será mayor después de que se instale la unidad de lo que habría sido en la fase URS.
Las cifras estructurales y de estanqueidad al aire (índice de fugas, resistencia a la presión y ciclo de descontaminación validado) son los umbrales de diseño medibles que determinan si una cámara está realmente especificada para condiciones BSL-3 o si sólo está configurada con características adyacentes a BSL-3. La confirmación de esas cifras en la documentación de pruebas de fábrica, los informes de verificación de terceros y el alcance de la validación in situ es el siguiente paso concreto antes de finalizar cualquier plazo de puesta en servicio. Confirmar esas cifras en la documentación de pruebas de fábrica, los informes de verificación de terceros y el alcance de la validación in situ es el siguiente paso concreto antes de finalizar cualquier calendario de puesta en servicio.
Preguntas frecuentes
P: ¿Qué ocurre si el ciclo de descontaminación de la caja de paso BSL-3 se validó en una cámara vacía pero las transferencias rutinarias implican configuraciones cargadas?
R: Una validación en cámara vacía es insuficiente para las operaciones de transferencia BSL-3: los parámetros del ciclo que logran la reducción de registro requerida en una cámara sin carga a menudo no lo consiguen en condiciones de carga porque la geometría del artículo, la masa y la densidad del material afectan a la penetración del VHP y al tiempo de contacto. El puerto de verificación existe específicamente para permitir la colocación del sensor durante el desarrollo del ciclo en condiciones de carga representativas. Cualquier protocolo de ciclo utilizado para las operaciones en curso debe desarrollarse y documentarse con una configuración de carga en el peor de los casos, y el alcance de la validación debe indicar explícitamente este límite. El uso de datos de cámara vacía para transferencias cargadas crea una exposición de auditoría difícil de defender durante la revisión de bioseguridad.
P: ¿En qué momento la disciplina de procedimiento se convierte en un sustituto inadecuado de la contención de ingeniería en un límite de transferencia BSL-3?
R: Los controles de procedimiento se vuelven inadecuados como principal argumento de contención cuando las consecuencias de un único error del operador son la liberación incontrolada de un agente clasificado BSL-3 en un pasillo compartido o en un espacio no controlado. Si la única barrera que impide ese resultado es la respuesta coherente del personal a una alerta acústica o una secuencia entrenada que no se aplica mediante hardware o software, el diseño ha cruzado el umbral en el que la revisión de la bioseguridad exigirá un control de ingeniería en su lugar. El indicador práctico es sencillo: si un revisor pregunta qué impide físicamente que la puerta exterior se abra antes de que se haya completado la descontaminación, y la respuesta honesta implica el juicio humano en lugar de un estado de bloqueo impuesto por el enclavamiento o la secuencia del PLC, el argumento de la contención depende de la disciplina más que de la ingeniería.
P: ¿Debe especificarse una caja de paso BSL-3 antes o después de finalizar el diseño de la cascada de presión de la sala?
R: La especificación de la caja de paso debe seguir a la finalización de la cascada de presión del conjunto, no precederla. Los objetivos de estanqueidad de la cámara, la selección de juntas y los requisitos de resistencia a la presión estructural se derivan directamente del diferencial de presión que el conjunto impone en la frontera de transferencia. Especificar la cámara antes de fijar esos parámetros significa que el hardware puede seleccionarse basándose en suposiciones que cambian durante el diseño detallado, con lo que la unidad instalada puede estar sobredimensionada o infradimensionada para las condiciones de funcionamiento reales. La URS para la caja de paso debe hacer referencia a las cifras de presión del conjunto confirmadas como restricciones de entrada, en lugar de tratarlas como variables que deben resolverse después de la adquisición.
P: ¿Cómo determina un equipo si un enclavamiento por electroválvula o una cerradura eléctrica enchufable es la implementación adecuada para sus instalaciones?
R: La selección debe basarse en la arquitectura de control de la instalación y en el diseño de la alimentación de emergencia, más que en la instalación más sencilla de una opción sobre la otra. Los bloqueos basados en electroválvulas son más compatibles con los sistemas de control neumáticos o integrados en la presión y tienden a ser más adecuados para los diseños de cámaras de purga continua en los que los datos del estado de la presión ya se gestionan a nivel de controlador. Las cerraduras eléctricas enchufables son apropiadas cuando el sistema de control es sencillo y el suministro eléctrico es estable y está respaldado por SAI con tiempos de respuesta confirmados. El punto crítico de evaluación para cualquiera de las dos opciones es el comportamiento a prueba de fallos en caso de pérdida de alimentación: en concreto, si la apertura automática de la puerta en caso de fallo de alimentación crea una ruta incontrolada a través de la cámara dada la secuencia de respuesta de presión y ventilación de emergencia de la instalación.
P: ¿Es suficiente la documentación de verificación de terceros del fabricante para satisfacer la cualificación del emplazamiento, o es necesario realizar una validación independiente a nivel del emplazamiento?
R: La verificación de terceros en fábrica y la documentación 3Q disponible establecen una estructura de referencia, pero no sustituyen a la validación in situ. Las pruebas en fábrica confirman que la unidad cumple sus especificaciones de diseño en condiciones controladas en el punto de fabricación; no confirman que la unidad instalada funcione con esos mismos parámetros dentro de la cascada de presión específica de la sala, la configuración de alarma del BMS y el protocolo del ciclo de descontaminación de la instalación receptora. La IQ, OQ y PQ del emplazamiento deben abordar las condiciones reales de instalación, incluido el comportamiento de enclavamiento integrado con los sistemas de la instalación, el ciclo de descontaminación validado bajo carga representativa y la configuración del umbral de alarma. Tratar la disponibilidad de la documentación como equivalente a la finalización de la validación del emplazamiento es la exposición de auditoría más común en la cualificación de equipos de transferencia BSL-3.